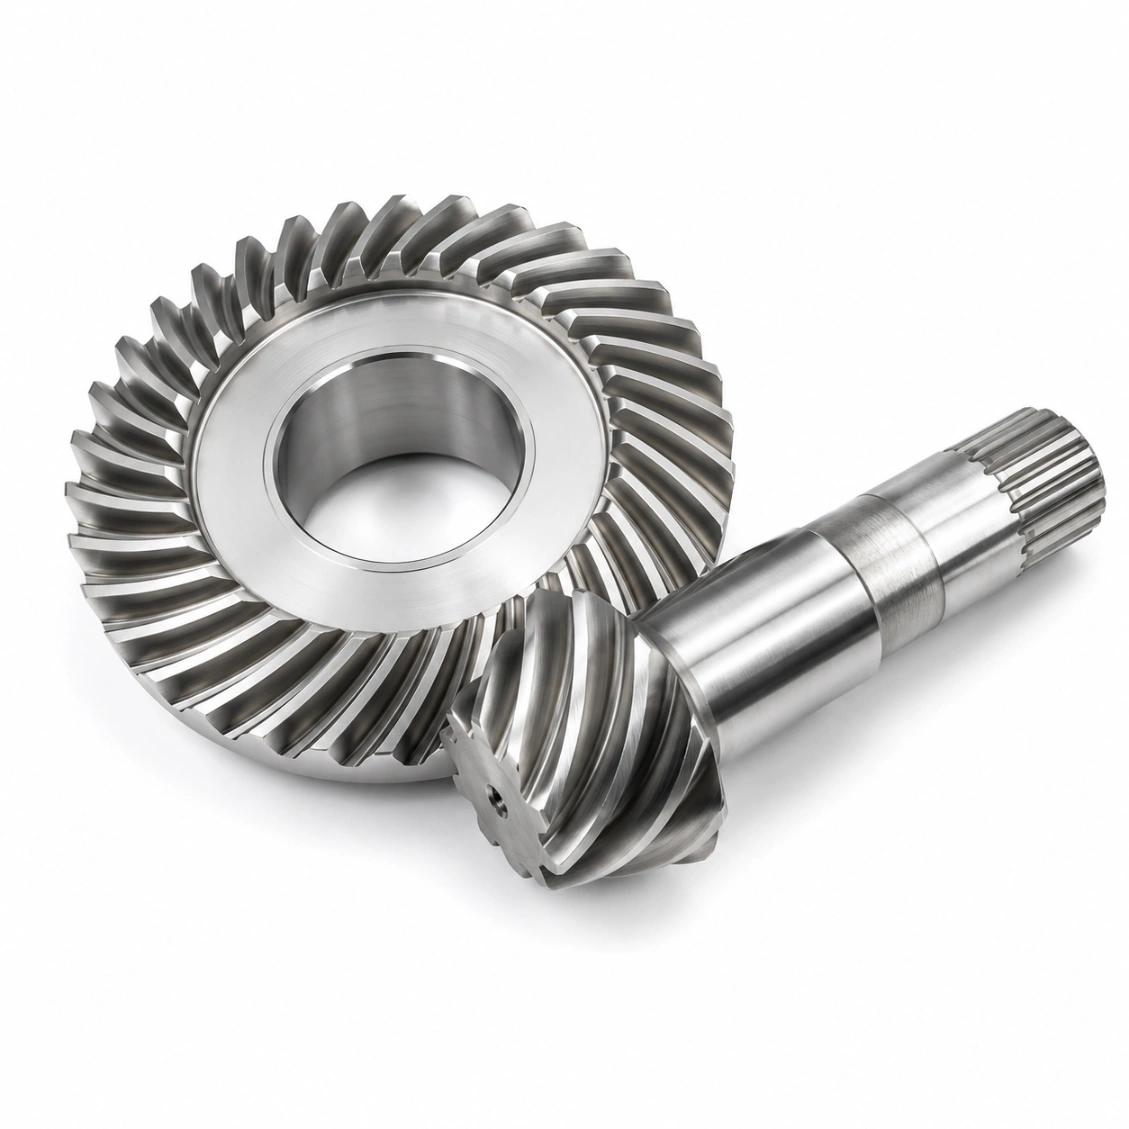
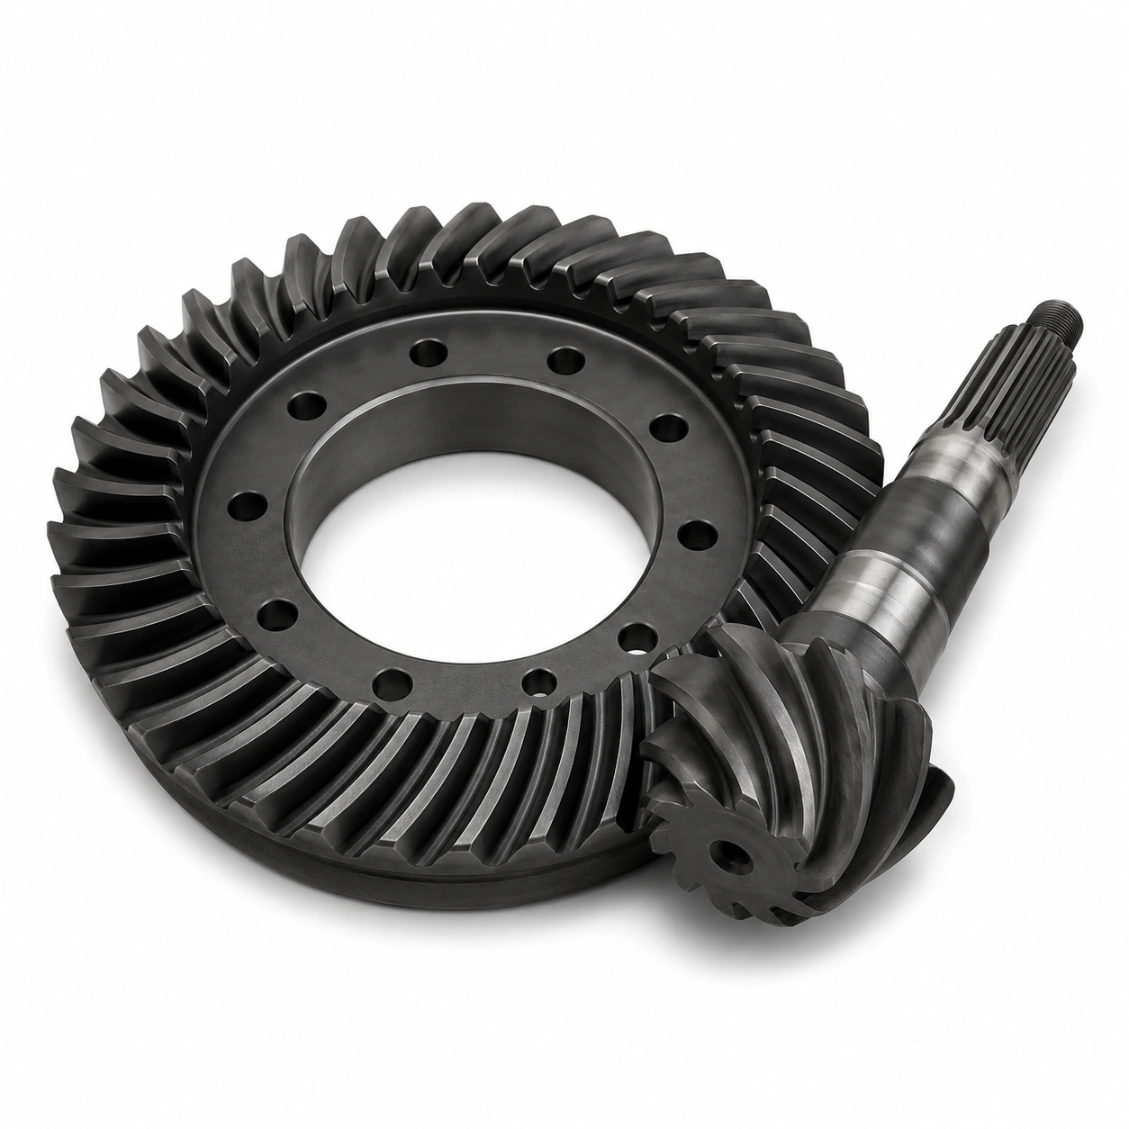
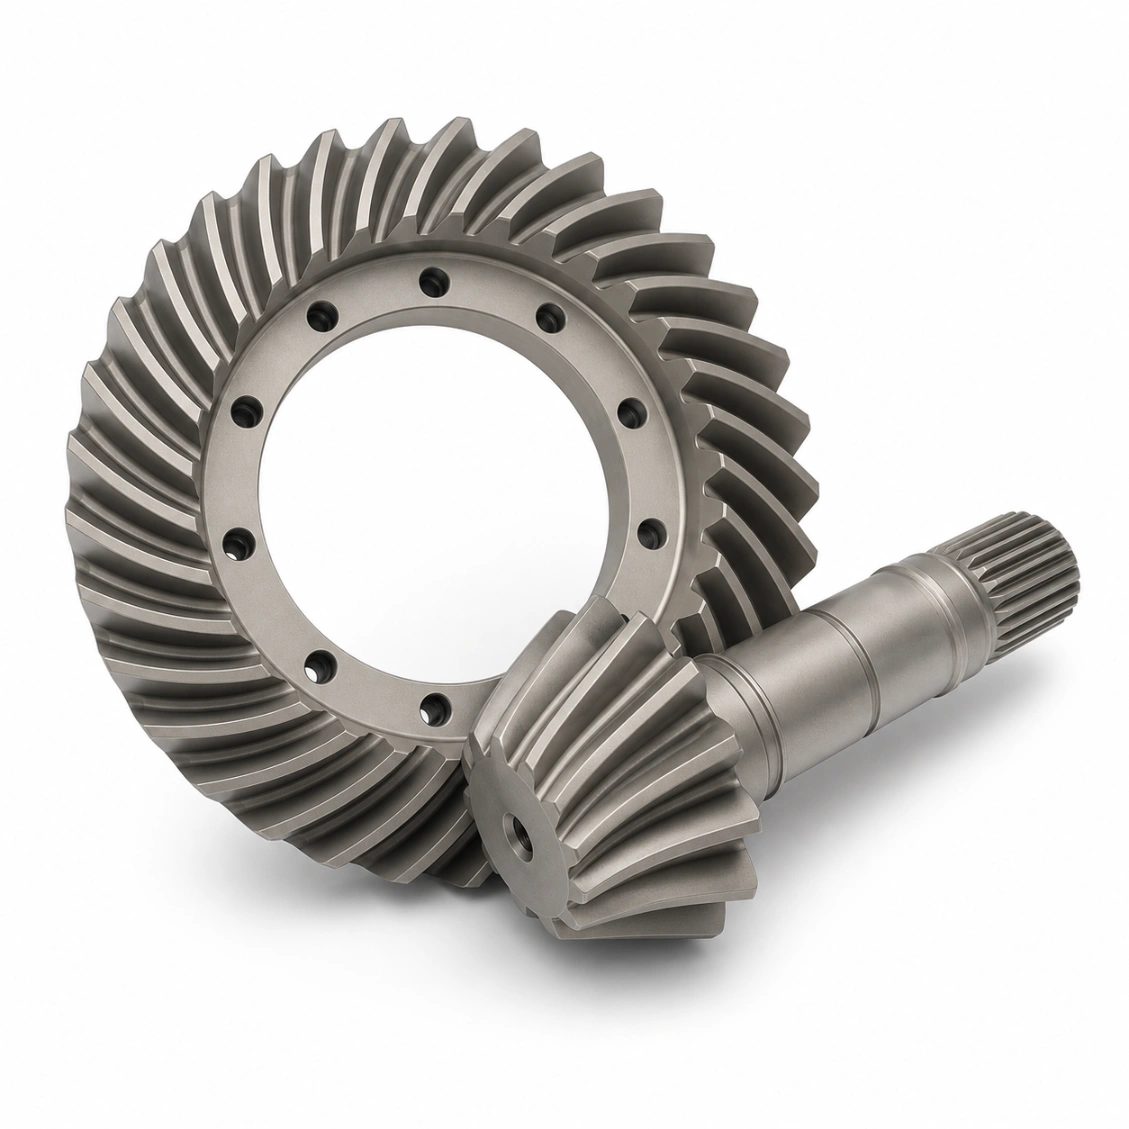
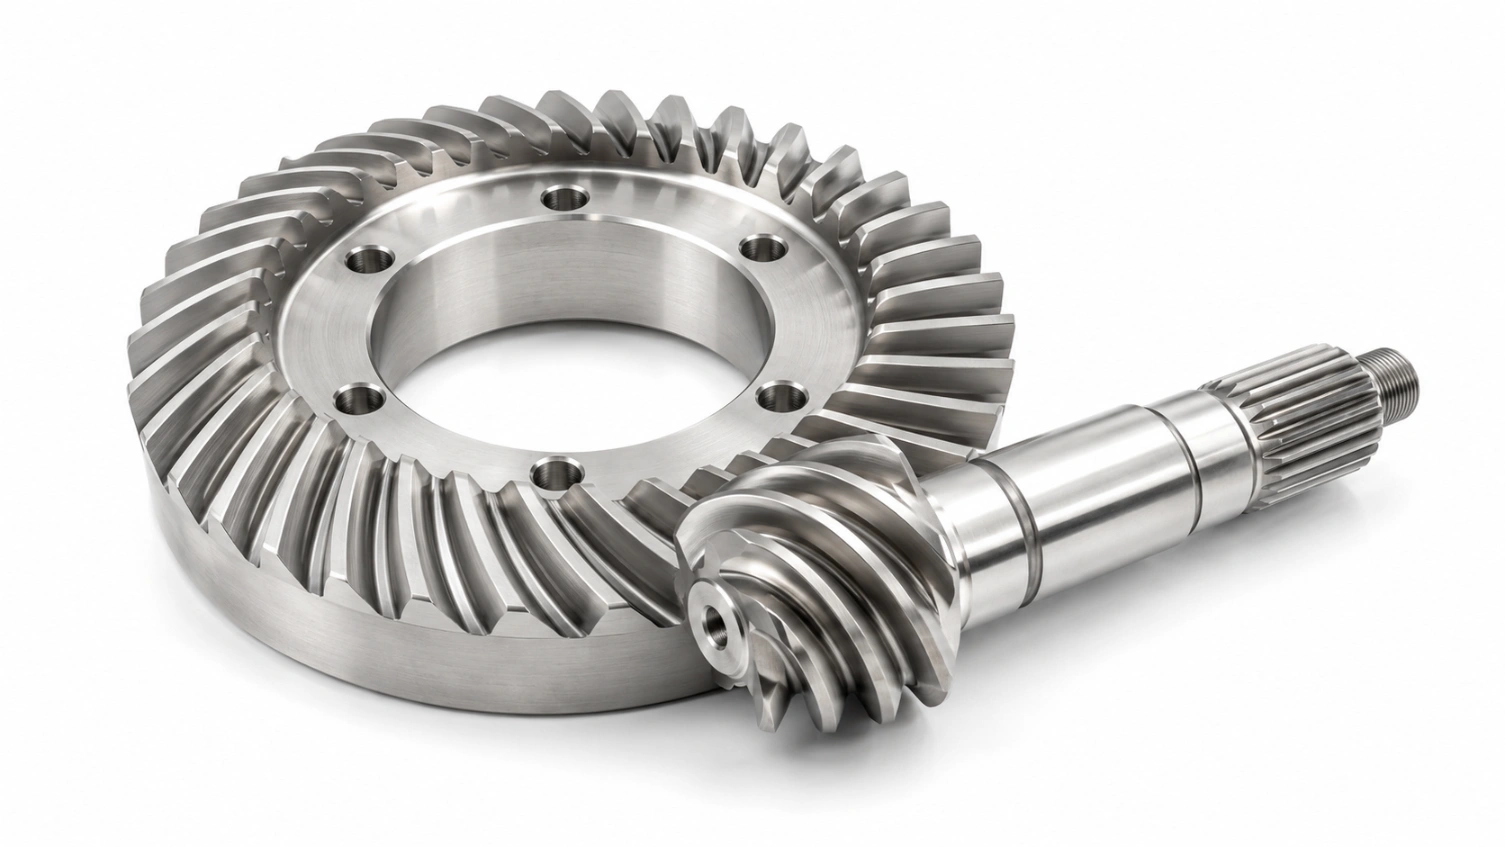
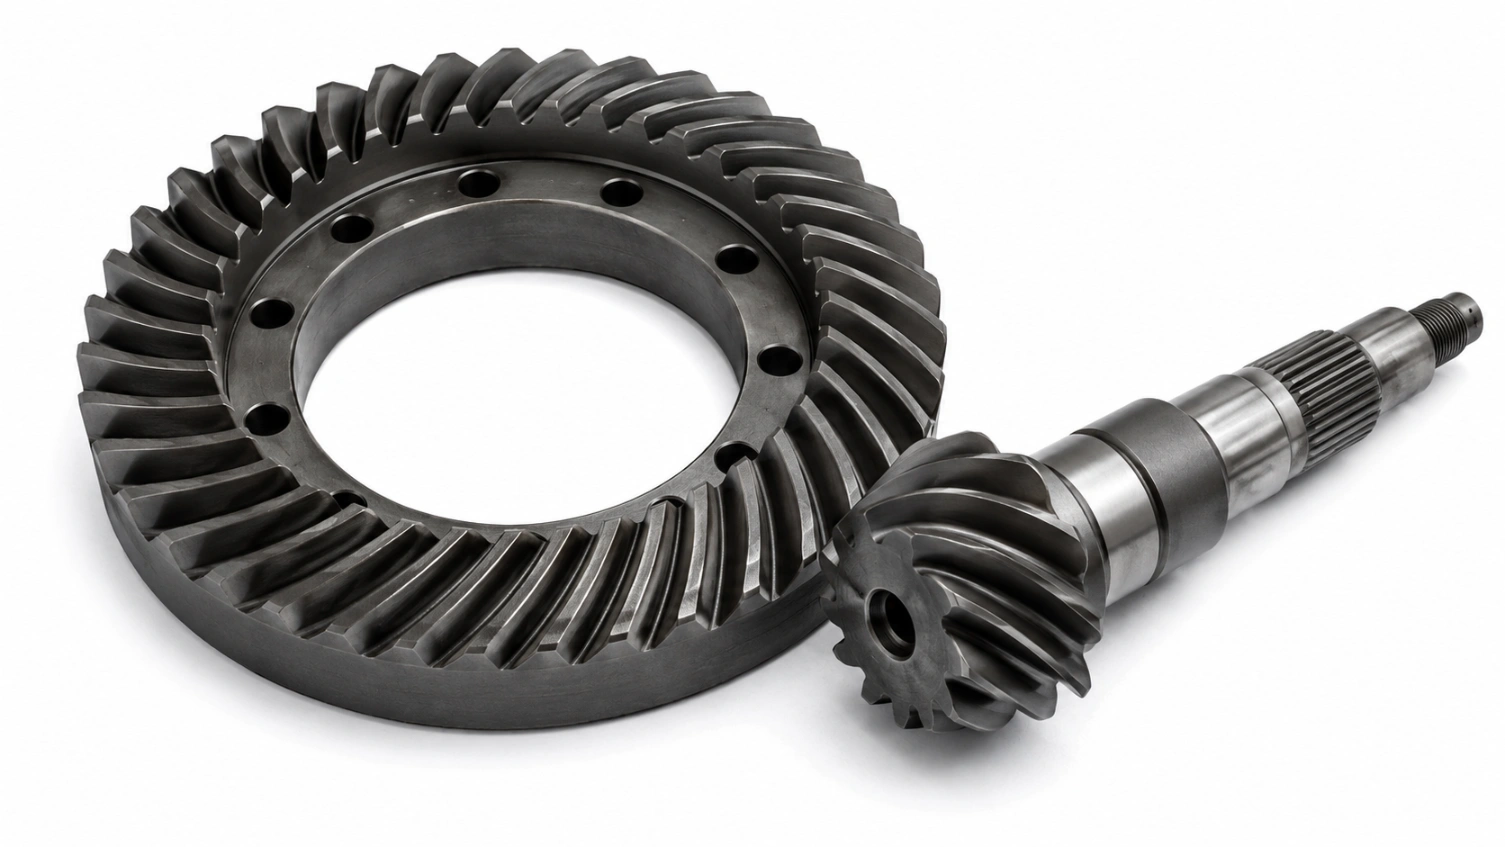
Gleason va DIN standartlariga mos yuqori aniqlikdagi spiral tishli uzuklar. Modul 1–16, har qanday shaft burchagi, har qanday spiral
burchak — prototipdan ommaviy ishlab chiqarishga, har bir detal to‘liq CMM tekshiruvi bilan kontakt naqshining tasdiqlanishi bilan.
Spiral konusli g'ildirak ishlab chiqarish imkoniyatlari
Gleason yuz mil bilan ishlab chiqarilgan konusli g'ildiraklardan ultra aniq silliqlash bilan moslashtirilgan kosmik to'plamlargacha to'rtta jarayon.
⚙️
Yuz mil (Gleason)
Katta hajmli
🔬
Konusni maydalash
Ultra-aniq
🏭
Silliqlash (Moslashtirilgan to'plamlar)
Past shovqin / NVH
🔧
5-eks CNC frezalash
Prototip / maxsus burchak
Yuz mil — Gleason tizimi
CNC Gleason yuz mil mashinalari avtomobil differentsiallari va quvvat uzatish konusli uzatmalarida standart bo'lgan Duplex Taper tish geometriyasini ishlab chiqaradi. O'rta va yuqori hajmli moslashtirilgan pinion va halqa to'plamlarini ishlab chiqarish uchun ideal.
Modul diapazoni
1.5 – 16 mm
Max tish diametri.
600 mm
Shaft burchagi
45° – 135° (standart 90°)
Sifat darajasi
DIN 6–9 standart
Tish profili tolerantsi.
±0.012 mm
Tavsiya qilinadigan miqdor
50 – 20,000 dona
Yetkazib berish vaqti
10 – 18 kun
Materiallar
Po'lat, Al, Rostsizlik
Bisel g'ildirakni maydalash
Post-kesish yoki post-qattiqlashtirish CBN maydalash maxsus bisel frezalash mashinalarida. Havo va aniqlik asboblari uchun DIN 4–5 tish
aniqligi va Ra ≤ 0.4 µm qirra yakuniga erishadi.
Modul diapazoni
1 – 10 mm
Max tish diametri.
350 mm
Sifat darajasi
DIN 4–6 aniqlik
Tish profili tolerantsi.
±0.006 mm
Yuzaki silliqlash Ra
0.2 – 0.6 µm
Qayta issiqlik davolashdan so'ng
Ha — qattiqlashtirilgan maydalash
Yetkazib berish vaqti
12 – 22 kun
Materiallar
20CrMnTi, 42CrMo4, M2 HSS
Lapping — Mos keladigan juftliklar to'plami
G'ildirakni lapping qilish pinion va halqa g'ildirakni abraziv qo'shimcha bilan birga ishlatib, optimal
kontakt naqshini rivojlantirish va NVH ni minimallashtirish uchun. Mos keladigan to'plamlar belgilangan, qadoqlangan va to'g'ridan-to'g'ri yig'ishga yetkaziladi.
Modul diapazoni
1.5 – 12 mm
Max tish diametri.
500 mm
Kontakt naqshi
Mijoz chizmasiga muvofiq
Shovqin kamayishi
3–8 dB faqat kesish bilan solishtirganda
Yuzaki silliqlash Ra
0.3 – 0.8 µm
Belgilanadi
Mos keladigan to'plam seriya raqami
Yetkazib berish vaqti
12 – 20 kun
Umumiy foydalanish
Avtomobil, dengiz uzatmalari
5-eks CNC frezalash
Maxsus spiral burilish dişli tishlari, standart bo'lmagan shaft burchaklari, birlashtirilgan flanjlar yoki yagona geometriyalar
to'liq 5-eksli sozlashda ishlov berilgan. Prototiplar va kam hajmdagi maxsus dizaynlar uchun ideal.
Modul diapazoni
2 – 16 mm
Max tish diametri.
480 mm
Shaft burchagi
Har qanday — to'liq dasturlashtiriladigan
Sifat darajasi
DIN 7–9
Tish profili tolerantsi.
±0.018 mm
Minimal buyurtma miqdori
1 dona
Yetkazib berish vaqti (prototip)
7 – 12 kun
Materiallar
Barcha metallar + muhandislik plastmassalari
Materiallar
50+ Sertifikatlangan Materiallar
Har bir partiya uchun to'liq freze sertifikatlari va spektral tahlil.
Metallar
Muhandislik plastmassalari
SUS316L zanglamaydigan po'lat
Dengiz, oziq-ovqat va tibbiyot uchun mo'ljallangan spiral burilish ilovalari.
DengizOziq-ovqat Sifatli
42CrMo4 qotishma po'lat
Qattiqlashtirilgan, ajoyib charchash va ta'sirga chidamlilik uchun og'ir uzatmalar uchun.
Og‘ir yukSanoat
Al 7075-T6
6061 dan yuqori kuchga ega, anodlanishi mumkin. Havo kosmosi va UAV uzatmalari uchun.
YengilHavo kosmik
C36000 bronza
Bepul ishlov berish, kam shovqinli, asboblar va yengil yukli burilish uzatmalar uchun a'lo darajada.
Kam ShovqinAsboblar
20CrMnTi po'lat
Hajmni qattiqlashtirilgan, HRC 58–62 sirt, qattiq yurak. Avtomobil burilish dişli uchun sanoat standarti.
Yuqori YukQattiqlashtirilgan
POM (Delrin)
O'z-o'zini yog'lash, o'lchamda barqaror. Yengil yukli burilish uzatmalar uchun kam shovqinli.
O'z-o'zini yog'lashKam Shovqin
Naylon PA66-GF30
30% shisha to'ldirilgan, yuqori qattiqlik uchun. Doimiy yuk ostida qisqarishni kamaytiradi.
Yuqori KuchlanishYengil
PEEK
Kimyoviy qarshilik, 260°C ga baholangan. Sterilizatsiya qilinadigan tibbiyot uchun maxsus burilish dişli.
Yuqori HaroratKimyo Res.
Hikoyalar
Haqiqiy loyihalar, haqiqiy natijalar
Bizning assortimentimizni namoyish etadigan tanlangan buyurtmalar — yagona prototiplardan 5000+ moslashtirilgan partiyalarga qadar.
Avtomobilsozlik
Orqa aksel differensial burilish to'plami
Material
20CrMnTi
Jarayon
Gleason + Lap
Soni
1500 ta to'plam
Yetkazib berish vaqti
18 kun
✓ Kontakt naqsh 1 tsiklda tasdiqlangan · nolinchi kafolat bilan qaytarishlar
Havo kosmik
UAV uzatma spiral burilish to'plami
Material
Ti-6Al-4V
Jarayon
5-eks + Grinder
Soni
40 ta to'plam
Baholash
DIN 5
✓ FAI tasdiqlangan birinchi sikl · to'liq CMM hisobot bilan ta'minlangan
Dengiz
Dengiz boshqaruv burchakli tishli juftligi
Material
SUS316L
Jarayon
Yuz mill + Passivatsiya
Soni
120 ta to'plam
Yetkazib berish vaqti
14 kun
✓ DNV material sertifikatlari taqdim etildi · tuz-spray sinovdan o'tgan 500 soat
Qanday ishlaydi
Chizmachadan Sizning eshigingizgacha
CAD faylingizni yoki Gleason xulosa varaqangizni yuklang — biz DFM dan kontakt naqshiga qadar va global yetkazib berishga qadar hamma narsani boshqaramiz.
01
CAD / Eskizni yuklash
STEP, IGES, DXF, DWG, Gleason xulosa varaqasi yoki PDF tish ma'lumotlari — har qanday format qabul qilinadi.
02
48 soat ichida narxni taklif qilish
Jarayon tavsifi, material tanlovi, kontakt nisbati tahlili va qat'iy yetkazib berish vaqti bilan xarajatlar bo'linishi.
03
Ishlash va Kontakt tekshiruvi
CNC tishli kesish, ishlab chiqarish jarayonida Klingelnberg o'lchov va kontakt naqshini tekshirish bilan yetkazib berishdan oldin.
04
Dunyo bo‘ylab yetkazib berish
Seriyali raqamlar bilan vakuum bilan qadoqlangan mos to'plamlar, to'liq tekshirish hisobot bilan ta'minlangan. DHL / FedEx / dengiz yuklari.
Sifat
Nol-zaiflik majburiyati
Har bir spiral burchakli tishli 4 bosqichli tekshirish protokolidan o'tadi, jumladan kontakt naqshini tekshirish, bizning ishlab chiqarishimizdan oldin.
Sertifikatlar va uskunalar
✓
ISO 9001:2015
Sifat boshqaruv tizimi — barcha jarayonlar sertifikatlangan
📐
Gleason / DIN Standartlari
DIN 3965 chidamlilik sinflari 4–10, Gleason geometriyasi hisoblash mavjud
🔭
Klingelnberg + Gleason Testeri
Maxsus burchakli tishli testerlar tish kontakt naqshini, chiqish va tishlar orasidagi bo'shliq xatolarini o'lchaydi
📄
To‘liq Material Sertifikati
Har bir material partiyasi uchun mill sertifikati + spektral tahlil; uchinchi tomon sertifikatlari mavjud
4-Bosqichli Tekshiruv Protokoli
1
Kelib tushgan materialni tekshirish
Spektral analizator alloy sinfi va issiqlik raqamini har qanday ishlov berishdan oldin tekshiradi.
2
Birinchi maqola inspeksiyasi
Birinchi tishli uchun to'liq CMM o'lchov — barcha muhim o'lchamlar ishlab chiqarishdan oldin tasdiqlangan.
3
Aloqa naqshini tekshirish
Klingelnberg tekshiruvchisi mijoz tomonidan tasdiqlangan maqsad hududiga nisbatan tish aloqa naqshining joylashuvi va shaklini tasdiqlaydi.
4
Yakuniy chiqish inspeksiyasi
100% vizual + namunali CMM. Har bir buyurtma bilan to'liq o'lchov hisobotlari va aloqa naqshining suratlari yuboriladi.
Sharhlar
Dunyo bo‘ylab muhandislar tomonidan ishonch bilan
★★★★★
"\"
TF
Thomas F.
Yoqilg'i uzatish muhandisi · Germaniya
★★★★★
"\"
LB
Lena B.
Tizimlar muhandisi · Niderlandiya
★★★★★
"\"
PK
Piotr K.
Xaridlar menejeri · Polsha
Savollar va Javoblar
Tez-tez so'raladigan savollar
Muhandislar va xaridorlar spiral burchakli tishli g'ildiraklar haqida so'ragan barcha savollarga javoblar — ishlab chiqarish jamoamiz tomonidan berildi.
Spiral burchakli tishli g'ildirak — bu tishlari egri, egiluvchan yo'nalishda kesilgan burchakli tishli g'ildirak bo'lib, u to'g'ri radiusli tishli g'ildirakdagi to'g'ri chiziqli tishlardan farq qiladi. Egri tishlar natijasida sekin, bir-biriga yopishib boradigan tishli aloqa yaratiladi, bu spiral burchakli tishli g'ildiraklarga o'ziga xos afzalliklarni beradi: yuqori yuk ko'tarish qobiliyati, kamroq shovqin va.
deyarli har doim 90° burchakda, garchi boshqa burchaklar ham mumkin. Burchakli va spiral burchakli tishli g'ildiraklar o'rtasidagi farq nima? to'g'ridan-to'g'ri konusning pikasiga yo'naltirilgan tishlarga ega — qilish oson, lekin shovqinliroq va yuklash qobiliyati pastroq. Spiral burilishli
tishli uzuklar egri, obliq tishlarga ega bo'lib, ular asta-sekin o'zaro bog'lanadi, shuning uchun ular ayni o'lcham uchun 20–40% yuqori yuklash
qobiliyatiga ega, juda kamroq shovqin (odatda 10–15 dB kamroq), va yuqori pitch-line
tezligini ta'minlaydi. Muvozanat shundaki, ishlab chiqarish murakkablashadi va spiral burchakning axial yukini boshqarish uchun bosim yuki uchun thrust bearing kerak bo'ladi.
Burilish burchagi (β) — tish izining pitch konusidagi va pitch konusining generatori orasidagi burchak. Bu tishlarning obliqueness darajasini belgilaydi. Standart spiral burchak
35° Gleason tizimidagi tishli uzuklarda — yuklash qobiliyati, axial bosim va ishlab chiqarish imkoniyatlarini muvozanatlash uchun qiymat. Yuqori spiral burchaklar kontakt nisbatini oshiradi (yaxshiroq ishlash) lekin shuningdek axial bosimni ham oshiradi. 25° dan 45° gacha burchaklar keng tarqalgan; Gleason tizimi ko'pgina avtomobil va sanoat dizaynlarida 35° o'rtacha spiral burchakni asosiy standart sifatida ishlatadi.
"Gleason" atamasi — Gleason Works (Rochester, NY) tomonidan ishlab chiqilgan burilishli va gipoyd tishli uzuklar uchun tish geometriyasi tizimini anglatadi — dunyo bo'ylab avtomobil va sanoat tishli uzuklar uchun asosiy standart. Gleason spiral burilishli tishli uzuklar foydalanadi yuzni frezalash jarayoni bu tish chuqurligini (Duplex Taper) hosil qiladi, tishlarning konusga mos keladigan tish taji bilan ring tishli uzuk va pinion o'rtasida mos keladi. Gleason tizimi barcha parametrlarni belgilaydi: kesuvchi radiusi, spiral burchak, bosim burchagi, tish taji turi va tish kontaktini hisoblash usullari. Alternativ tizim esa Klingelnberg
Palloidi, bu esa doimiy yuz frezalash jarayonini ishlatib, bir xil tish chuqurligini hosil qiladi.
Ikki tishli uzuklar o'xshash ko'rinadi, lekin shaft geometriyasida farq bor: spiral burilishli tishli uzuklar kesishgan
o'qlar — pinion o'qi va ring tishli uzuk o'qi bir nuqtada kesishadi. Hipoyd g'ildiraklar offset
(kesishmaydigan, parallel bo'lmagan) o'qlarga ega — pinion o'qi ring tishli uzuk o'qi ostida (yoki ustida) joylashgan.
Gipoyd tishli uzuklar pinionni katta va kuchliroq qilish imkonini beradi, shuningdek, uzatish shaftini pastroq qilish (ko'pincha avtomobil orqa akslarida pastroq qavat balandligi uchun ishlatiladi), va ko'proq yukni ko'tara oladi, lekin ular siljish harakati tufayli kamroq samarali va ekstremal bosim (EP) tishli moyi talab qiladi.
Spiral burilishli tishli uzuklar oddiyroq, samaraliroq va o'qlarning offseti kerak bo'lmagan hollarda afzalroq.
Spiral burilishli tishli uzuklar har qanday joyda standart yechim hisoblanadi quvvat har doim kesishgan shaftlar orasida yo'nalishni o'zgartirishi kerak: avtomobil difrentsiallar, uzatish qutilari va PTOlar;
kosmik vertolyot aksessuar qutishlari va aktuator drayvlari; marin
yoki boshqaruv mexanizmlari va thruster drayvlari; og'ir sanoat mikserlar, konveyerlar va frezalash mashinalari uchun to'g'ri burchakli uzatishlar; robototexnika bilak bo'g'imlari va kamera pan-tilt tizimlari;
va qishloq xo'jaligi quvvat olish qutisi. Yuqori moment, o'rtacha yoki yuqori tezlik va kesishgan shaftlar tuzilmasini birlashtiradigan har qanday ilova tabiiy nomzoddir.
To'g'ri konusli g'ildiraklarga nisbatan asosiy afzalliklar: yuqori yuk ko'tarish qobiliyati (20–40% ko'proq, ayniqsa o'lchamda — ustma-ust tish kontaktlari yukni yaxshiroq taqsimlaydi); kamroq shovqin va
vibratsiya (bosqichma-bosqich yondashuv, odatda 10–15 dB kamroq shovqin); yuqori pitch-chiziq
tezlik imkoniyati (to'g'ri konusli g'ildiraklar taxminan 5 m/s gacha cheklangan; spiral konusli g'ildiraklar
40 m/s dan yuqori tezlikda silliq ishlaydi); yaxshiroq moment uzatish — ta'sir yuklamasi yo'q;
va uzoqroq xizmat muddati siklik yuklama ostida. Asosiy muvozanatlar yuqori
ishlab chiqarish xarajati va aks sath bosimlari uchun bosim o‘rindig‘larini talab qiladigan aks sath bosimlari bilan bog‘liq;.
Asosiy cheklovlar quyidagilardan iborat: yuqori ishlab chiqarish murakkabligi va xarajatlari — kesish uchun
maxsus Gleason yoki Klingelnberg mashinalari talab qilinadi, standart hobberlar emas; aks sath bosimi
— spiral burchak katta aksiyaviy kuch komponentini hosil qiladi, uni bosim o‘rindig‘lari tomonidan yutib olinishi kerak, bu korpus murakkabligini oshiradi; aloqa naqshining sezgirligi — aniq montaj
masofa va o‘rindig‘ning bosim oldindan yuklanishi muhim, nuqsonlar aloqa naqshini o‘zgartiradi va g‘ildirakning xizmat muddatini qisqartiradi;
spiralning qo‘li muhim — chap va o‘ng qo‘llar pinionlari almashtirilmaydi;
va yuvish ko‘pincha talab qilinadi avtomobilsozlikda aloqa naqshini optimallashtirish uchun, bu jarayon bosqichini qo‘shadi.
Aloqa naqshi — bu burilish g‘ildirak tishining yuzasi bo‘lib, u yukni bog‘lash davomida haqiqatan ham uzatadi. Bu, tishlarga yupqa belgilash moddasi qo‘llanib, yengil yuk ostida g‘ildirak juftligini aylantirish orqali vizualizatsiya qilinadi — moddalar juftlikdagi tishlarga o'tadi, aloqa zonasini ochib beradi.
Ideal aloqa naqshi tish yuzasida markazlashgan bo‘lib, no-yukda kichikroq (to‘p) tomonaga biroz buriladi, va to‘liq yukda orqa (katta) tomonaga harakat qiladi. Juda yaqin naqshlar
to‘p yoki orqa tomoniga bosimni jamlaydi va erta aşınma yoki charchashga olib keladi. Aloqa naqshining tekshiruvi HXC ning chiqish tekshiruvi uchun barcha burilish g‘ildirak buyurtmalari uchun majburiy qadamdir.
Spiralning qo‘li — bu tishlarning konus yuzasi bo‘ylab qaysi yo‘nalishda egilishini tavsiflaydi. G‘ildirakning orqa tomonidan qaraganda, o‘ng qo‘l (RH) tishlar so‘nggi nuqtadan soat yo‘nalishi bo‘yicha buriladi;
chap qo‘l (LH) tishlar soat yo‘nalishi bo‘yicha buriladi. O‘ng qo‘l pinion har doim chap qo‘l halqa uzuk bilan teshiladi va aksincha — ular almashtirilmaydi. Spiralning qo‘li ham aksiyalar kuchining yo‘nalishini belgilaydi: haydash yuk ostida, o‘ng qo‘l pinion so‘nggi nuqtadan uzoqlashadigan kuch hosil qiladi. Buni chizmada ko‘rsatish va bearing tartibiga mos kelishi kerak. HXC mashinalari har ikki qo‘lni buyurtma bo‘yicha tayyorlaydi; iltimos, chizmachilik yoki so‘rovnomangizda ko‘rsating.
Gleason spiral burilishli tishli uzuklarda eng keng tarqalgan bosim burchaklari 20° va 22.5°. 20° bosim burchagi ko‘pchilik sanoat va avtomobil tishli uzuklar uchun standart hisoblanadi. 22.5° bosim burchagi tish ildizi kuchini oshiradi va past tish sonlarida tish ildizi ostini kesib o‘tish ehtimolini kamaytiradi. HXC da 20° standart; 22.5° va 25° so‘rov bo‘yicha mavjud. Yuqori bosim burchaklari tish ustida normal kuchni (va shuning uchun bearing yuklarini) oshiradi, ammo qisqa, kuchli tishlarni imkon qiladi. Bosim burchagi pinion va halqa uzuk orasida mos kelishi kerak — u aralashtirilmasligi kerak.
Spiral burilishli tishli uzuklar deyarli har qanday nisbatda ishlab chiqarilishi mumkin, ammo amaliy bir bosqichli nisbatalar 1:1 dan taxminan 8:1 gacha bo‘ladi. 8:1 dan yuqori nisbatalar mumkin, lekin pinion juda kichik bo‘lib, kam tishli bo‘ladi, bu uni strukturaviy jihatdan zaif qiladi; odatda, 8:1 dan keyin ikki bosqichli tuzilma afzalroq. Eng keng tarqalgan diapazon 1.5:1 dan 5:1 gacha. 1:1 nisbati (mitre tishli uzuklar) to‘plam simmetrik bo‘lib, har ikkala tishli uzuk bir xil — asbob va robot bilakli drayvlarda juda keng tarqalgan. HXC har qanday talab qilinadigan nisbati uchun optimal tish sonlarini hisoblay oladi; faqat nisbatingiz va mil tezligini so‘rovda ko‘rsating.
Mitre tishli uzuk oddiygina 1:1 nisbati bilan burilishli tishli uzuk — har ikkala tishli uzuk bir xil o‘lchamda va tishlar soni bir xil. Ular mil yo‘nalishini 90° ga o‘zgartirish uchun ishlatiladi, tezlikni o‘zgartirmasdan. Har ikkala tishli uzuk bir xil bo‘lgani uchun, mitre tishli uzuklar to‘plami eng iqtisodiy burilish dizayni hisoblanadi (bir SKU o‘rniga ikkita). Ular to‘g‘ri chiziqli, spiral yoki zerol burilishli bo‘lishi mumkin. Spiral mitre tishli uzuklar boshqa spiral burilishli tishli uzuklar bilan bir xil shovqin va yuk ko‘tarish imkoniyatlariga ega bo‘lib, asbobsozlik, robototexnika va ixcham sanoat tishli uzuklar uchun keng tarqalgan.
Zerol burchakli tishli uzuklar maxsus holat: ular spiral burchakli tishli uzuklar kabi egri tishlarga ega, lekin
nol o'rtacha spiral burchagi — tishlar yuzasidan o'tib, lekin markazda pitch konus generatoriga tangent bo'ladi. Bu shuni anglatadiki, zerol burchakli tishli uzuklar umumiy aksial bosim yukini (spiral burchakli tishlarga nisbatan afzallik), shuningdek, egri tishlarning asta-sekin tish bilan bog'lanishi va\n past shovqin bilan saqlanadi (to'g'ri burchakli tishlarga nisbatan afzallik). Muvozanat shundaki, ayni o'lchamdagi spiral burchakli tishli uzuklarga qaraganda yuk ko'rsatkichlari pastroq, chunki kontakt nisbati kamroq. Zerol burchakli tishli uzuklar\n asosan samolyot aksessuarlari va asboblar uzatishlarida qo'llaniladi, bunda aksial bosimni yo'qotish yuk ko'rsatkichini maksimal qilishdan ko'ra muhimroq.
Eng yuqori kontakt va bukilish charchoq muddati uchun — avtomobil va sanoat uzatishlar uchun —
qadoqlash-hardened 20CrMnTi (HRC 58–62 ga karbonlashtirilgan) va 18CrNiMo7-6
sanoat standarti tanlovlar, ikkalasi ham to'liq qattiqlashtirilgan va DIN 5–6 ga maydalangan. Og'ir sanoat to'g'ri burchakli uzatishlar uchun, 42CrMo4 HRC 50–55 ga to'liq qattiqlashtirilgan afzalroq.\n Dengiz va korroziy muhitlar uchun, SUS316L zanglamaydigan passivatsiya bilan. Og'ir vaznli aviatsiya uchun, Ti-6Al-4V or Al 7075-T6. kam yukli, kam shovqinli to'g'ri burchakli uzatishlar uchun, bronza C36000 or POM va po'lat shovqinni sezilarli darajada kamaytiradigan.
Spiral burchakli tishli uzukni narx uchun qanday belgilash kerak? Quyidagilardan iloji boricha ko'proq taqdim eting:,
modul (yoki diametral pitch) pinion va halqa tishlar soni, (yoki talab qilingan nisbat), (odatda 90°), spiral tishining qoʻli (LH yoki RH tishli uzuk), bosim
burchagi (agar ko‘rsatilmagan bo‘lsa 20°), yuz kengligi, o‘rnatish masofasi va orqa
burchak, sifat darajasi (DIN sinfi), material, issiqlik
ishlov berish va qattiqlik, sirtni yakunlash talabi, va
miqdor. Tish ma'lumotlari bilan Gleason qisqacha varaqasi yoki STEP fayli ideal hisoblanadi. Agar sizda faqat
nisbat va quvvat talabi bo‘lsa, muhandislarimiz to‘liq geometriyani hisoblab chiqishi mumkin — faqat
shaft tezligi, moment va qoplama cheklovlarini taqdim eting.
Burchakli g‘ildiraklarda orqaga qaytish, moslashgan juftlikning tishli yuzalaridagi bo‘shliq bo‘lib, u pitch aylanasida normal tekislikda o‘lchanadi. Bu yig‘ish vaqtida shimming yordamida sozlanadi
tishli yoki halqa g‘ildirakni aksial ravishda, individual tishlarga o‘rnatilmaydi — shuning uchun o‘rnatilgan
orqaga qaytish, shuningdek, individual tishlar toleranslari muhim emas. Tipik orqaga qaytish
qiymatlari modul 3 avtomobil tishli to‘plam uchun 0.08–0.18 mm; aniqlik modul
1.5 asbob to‘plami uchun, 0.02–0.06 mm. DIN 3967 orqaga qaytish tolerans sinflarini belgilaydi. Mos keladigan to‘plamlar uchun, HXC bizning g‘ildirak tekshirgichimizda yig‘ilgan orqaga qaytishni tekshirishi va maqsadli shim qalinligini tavsiya qilishi mumkin.
Taklif oling
Chizmachingizni yuboring. Taklif oling.
Har bir so'rov DFM ko'rib chiqishni o'z ichiga oladi — tolerans imkoniyatlari, material tasdiqlash va ishlab chiqarish boshlashdan oldin jarayon yondashuvi tasdiqlanadi. MOQ 1 dona.
24hr
Taklifga javob
Minimal buyurtma miqdori 1
Prototiplar OK
ISO
9001:2015
📐
Har bir so'rovda DFM ko'rib chiqish
Tolerans imkoniyatlari, jihozlash strategiyasi va material tasdiqlash. Aniq, amalga oshiriladigan fikr-mulohaza — umumiy qarshilik emas.
🎯
Birinchi maqola inspeksiyasi — Standart
Har bir yangi seriya uchun FAI hisobot. Material sertifikatlari va sirt muolajasi sertifikatlari har bir yetkazib berishda kiritilgan.
🔄
Xuddi shunday jarayon: Prototipdan ishlab chiqarishga
Sizning prototipingizdan ishlab chiqarish partiyalariga amal qiladigan jarayon rejasi. Skalirovka qilganda qayta malakali qilish shart emas.
⚙
3 / 4 / 5-o‘qli CNC + Tokarlik
Murakkab tuzilma qismlari, shaftlar, korpuslar va uzatish komponentlari. Metall va muhandislik plastmassalari.
ISO 9001:20153/4/5-Axis FrezalashCNC aylanmaCMM tekshiruviGlobal yetkazib berish