info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Acasă/ Materiale/ Metale speciale — Cobalt · Tungsten · Molybdenum · Tantalum · Nitinol
Metale speciale și avansate CNC

Metal special
Prelucrare CNC

Aliaje de Cobalt (Stellite) Tungsten și aliaj greu W Molybdenum / TZM Tantal Nitinol (NiTi)

Prelucrare CNC de înaltă precizie a aliajelor de cobalt, tungsten, molybdenum, tantal și Nitinol pentru aplicații aerospațiale, medicale, nucleare, de apărare și semiconductoare, unde proprietățile de performanță extremă — duritate, rezistență la temperatură, rezistență la uzură, memorie de formă — sunt obligatorii.

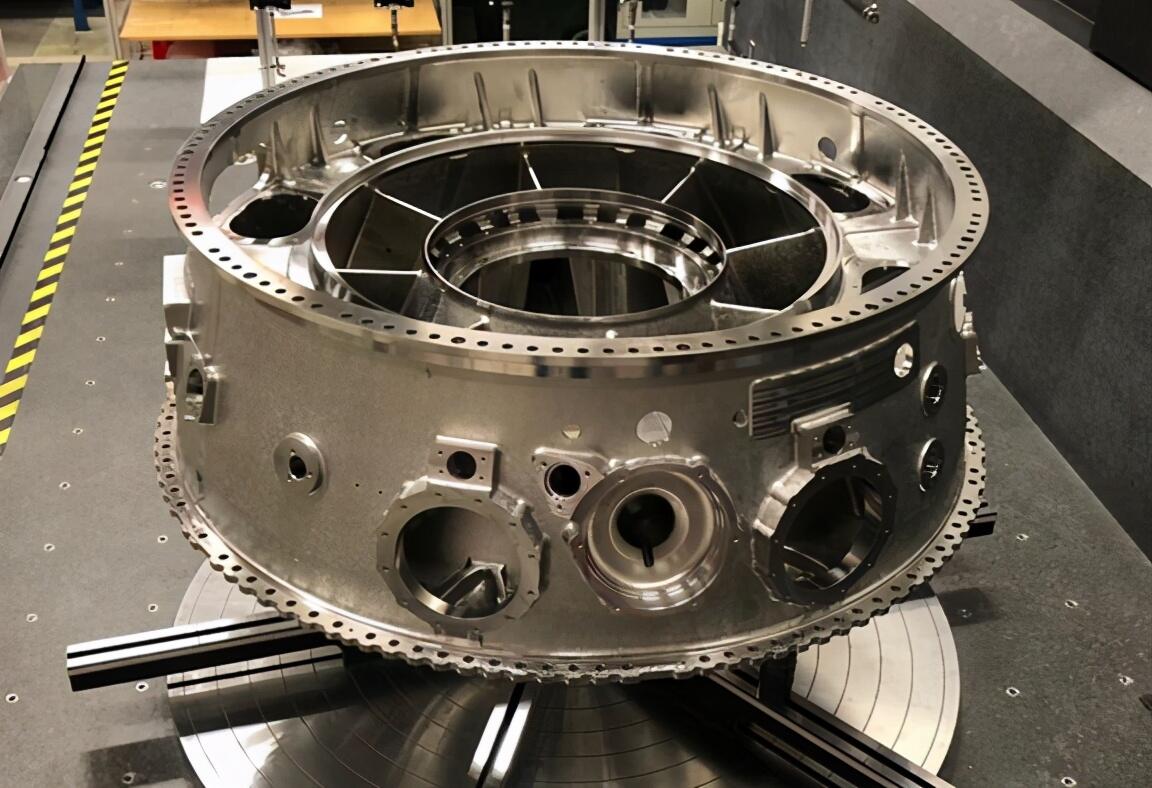
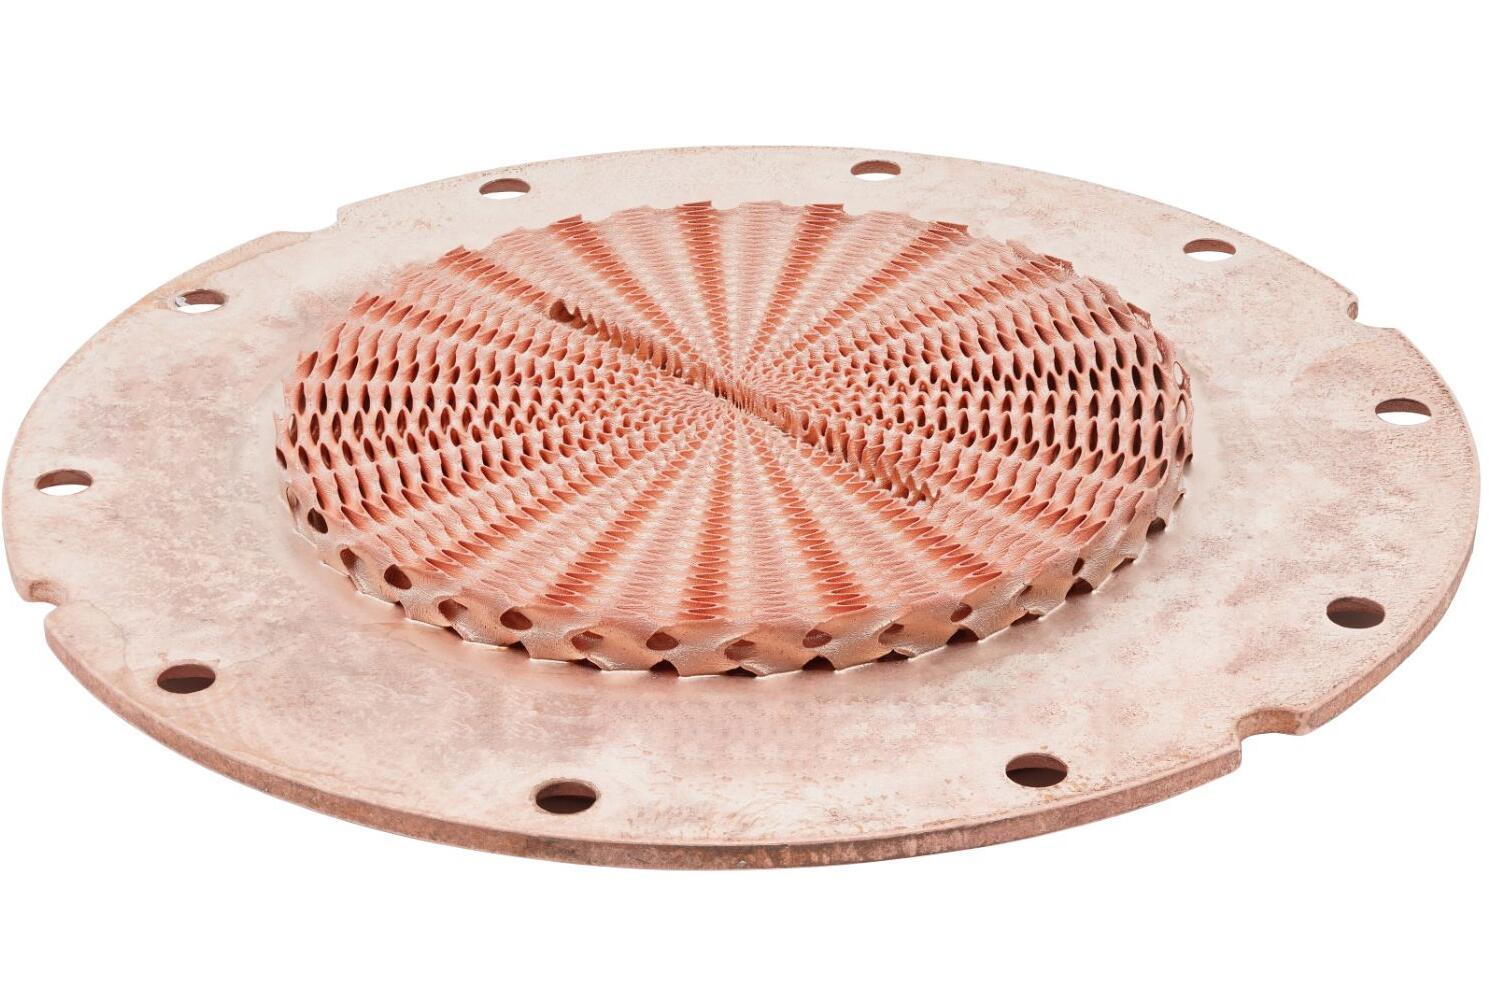
Piese CNC din metale speciale: Cobalt, Tungsten, Molibden, Tantal, Nitinol
Punctul de topire W
3.422 °C
Scaun de supapă din Cobalt Stellite, strunjit CNC
Dispozitiv medical din Nitinol, prelucrat CNC
5 materiale
Co · W · Mo · Ta · NiTi
3.422°C
Punctul de topire al tungstenului
PCD / CBN
Unelte avansate
24 de ore
Timp de răspuns pentru ofertă
Aliaje de Cobalt · Stellite 6 / 21 ✦ Tungsten · aliaj greu W-Ni-Fe ✦ Molybden · Aliaj TZM ✦ Tantal · Rezistență chimică ✦ Nitinol · Memorie de formă · Superelastic ✦ Aeroespacial · Medical · Nuclear · Apărare ✦ PCD · CBN · Unelte ceramice ✦ Suprafețe de supapă · Implanturi · Protecție împotriva radiațiilor ✦ Aliaje de Cobalt · Stellite 6 / 21 ✦ Tungsten · aliaj greu W-Ni-Fe ✦ Molybden · Aliaj TZM ✦ Tantal · Rezistență chimică ✦ Nitinol · Memorie de formă · Superelastic ✦ Aeroespacial · Medical · Nuclear · Apărare ✦ PCD · CBN · Unelte ceramice ✦ Suprafețe de supapă · Implanturi · Protecție împotriva radiațiilor ✦
Grade de materiale

Cinci metale speciale, Cinci cerințe extreme

⚠ FOARTE DIFICIL DE prelucrat
Co-Cr
Stellite 6 · Stellite 21 · ASTM F75 (CoCrMo)
Rezistență la uzură, coroziune și temperatură — simultan
Aliaje de cobalt- crom-tungsten (Stellite 6) și cobalt-crom-molibden (Stellite 21, ASTM F75) proiectate pentru a rezista uzurii, coroziunii și temperaturilor ridicate în același timp — o combinație pe care nicio altă familie de materiale nu o egalează. Folosite în acoperiri dure pentru turbine cu gaze, inserții pentru supape, implanturi chirurgicale de șold și genunchi, și vârfuri de unelte de tăiat. Se întăresc rapid prin lucru — necesită tăiere continuă.
~900 MPa
Rezistență la tracțiune
HRC 36–46
Duritate
până la 900°C
Temperatura de serviciu
Scăzut
Așchiere
Inserții pentru supapăImplanturi de șoldVârfuri de turbineUnelte de tăiat
Vizualizați Detalii Cobalt
Compoziție (Stellite 6)
Cobalt (Co)Echilibru (~60%)
Crom (Cr)26.0–32.0%
Tungsten (W)3.0–6.0%
Carbon (C)0.9–1.4%
Nichel (Ni) maxim3.0%
Proprietăți cheie
Rezistență extremă la uzură — atât uzură abrazivă, cât și adezivă
Menține duritatea la temperaturi înalte (duritatea la cald)
Se întărește sever prin lucru — nu se tolerează staționare sau recutire
ASTM F75 (CoCrMo): calitate biocompatibilă pentru implanturi
⛔ EXTREM — W pur
W / WHA
W pur · W-Ni-Fe · W-Ni-Cu · ASTM B760 / AMS 7725
Cel mai înalt punct de topire al metalelor — Densitate, Ecranare și Temperatură înaltă
Tungsten pur: punct de topire 3.422°C, densitate 19,3 g/cm³ — utilizat pentru ținte de raze X, elemente de încălzire pentru cuptoare și straturi pentru duze de rachete. Fragil la temperatura camerei; necesită prelucrare atentă, fără vibrații. Aliate grele de tungsten (WHA: 90–97% W, restul Ni-Fe sau Ni-Cu): faza de liant ductil face aceste aliaje mult mai ușor de prelucrat, păstrând aproape de densitatea de tungsten. Folosite pentru ecranare împotriva radiațiilor, penetratori de energie cinetică, greutăți de amortizare a vibrațiilor și colimatoare medicale.
3.422°C
Punct de topire
19,3 g/cm³
Densitate
HRC 30–36
Duritatea WHA
Foarte scăzut
Așchiere
Ecranare împotriva radiațiilorGreutăți de echilibrareȚinte pentru raze XPiese pentru cuptoare
Vizualizează Detalii despre Tungsten
Compoziție (W-Ni-Fe WHA)
Tungsten (W)90.0–97.0%
Nichel (Ni)2.0–5.0%
Fier (Fe)1.0–3.0%
Densitatea W pur19,3 g/cm³
Densitatea WHA17,0–18,5 g/cm³
Proprietăți cheie
Cel mai înalt punct de topire al oricărui element metalic
Excepțională atenuare a radiației gamma / raze X
W W pur este fragil la temperatura camerei — WHA este ductil
Necesitate de scule PCD pentru W pur; carbură pentru WHA
⛔ EXTREM — Mo Pur
Mo / TZM
Mo Pur · TZM (Mo-0.5Ti-0.08Zr) · ASTM B386
Rezistență la temperaturi înalte, conductivitate termică și expansiune redusă
Molibdenul și aliajul său TZM (Mo întărit cu titan-zirconiu) combină un punct de topire de 2.623°C cu o conductivitate termică ridicată, coeficient de expansiune termică foarte scăzut și o retenție bună a rezistenței la temperaturi ce depășesc 1.000°C. Folosit în disipatoare de căldură pentru semiconductori (coincidență CTE cu siliciul), elemente de încălzire și bidoane pentru cuptoare vacuum, anoduri pentru tuburi cu raze X, gâturi pentru duze de rachetă și mandrine pentru formarea sticlei. Fragil la temperatura camerei în formă pură — TZM are ductilitate îmbunătățită și este gradul preferat pentru prelucrare.
2.623°C
Punct de topire
138 W/m·K
Conductivitate Termică.
5.1 ppm/K
CTE
Foarte scăzut
Așchiere
Disipatoare de căldurăElemente pentru cuptoareAnoduri pentru raze XDuze pentru rachete
Vezi Detalii despre Molibden
Compoziție (TZM)
Molybdenum (Mo)Echilibru (~99.4%)
Titanium (Ti)0.40–0.55%
Zirconiu (Zr)0.06–0.12%
Carbon (C)0.01–0.04%
Proprietăți cheie
Conductivitate termică foarte ridicată — cel mai bun substrat pentru disipatoare de căldură
Expansiune termică aproape zero — CTE compatibil cu cipurile din Si/GaAs
TZM: ductilitate și rezistență la creep îmbunătățite față de Mo pur
Nu trebuie să fie afectat — riscul de fractură fragilă la temperatura camerei
◆ DUR — Comportament de tăiere gumos
Ta
Pure Ta · Ta-2.5W · ASTM B708 / B365
Rezistență universală la acizi, biocompatibilitate și proprietăți refractare
Tantalul este excepțional pentru un motiv definitoriu: rezistă aproape tuturor acizilor la orice concentrație până la punctul de fierbere — inclusiv HCl, H₂SO₄, HNO₃ și aqua regia — făcându-l materialul preferat pentru cele mai agresive medii de procesare chimică în care niciun alt metal nu supraviețuiește. De asemenea, este complet biocompatibil, dens (16,6 g/cm³) și are un punct de topire de 3.017°C. Tantalul este relativ ductil și prelucrabil comparativ cu alte metale refractare — principalul obstacol fiind comportamentul său gumos, de întărire prin lucru, în timpul tăierii, mai degrabă decât fragilitatea.
3.017°C
Punct de topire
16,6 g/cm³
Densitate
Universal
Rezistență la acizi
Moderată
Așchiere
Lineri pentru reactoare de aciziImplanturi chirurgicaleAnode pentru condensatoareFitinguri chimice
Vizualizare Detalii Tantal
Compoziție (Ta Pur)
Tantal (Ta)≥99.9%
Niobiu (Nb) max0.10%
Tungsten (W) max0.005%
Oxigen (O) max0.015%
Proprietăți cheie
Rezistă la toate acizii minerali, inclusiv HCl, H₂SO₄, HNO₃, HF
Complet biocompatibil — osseointegrație cu țesutul osos
Ductil la temperatura camerei — mai puțin friabil decât W și Mo
Carbid ascuțit neacoperit cu răcire de masă — previne formarea de margine de acumulare
Ta-2.5W: rezistență mai mare, performanță de coroziune similară
⛔ EXTREM — Superelastic
NiTi
Nitinol · ASTM F2063 · 55Ni-45Ti (wt%)
Aliat cu memorie de formă și superelastic — Medical și Aerospațial
Nitinol este un intermetallic de nichel-titanium aproape echiatomatic care prezintă fie efectul de memorie de formă (SME) — revenirea la o formă presetată atunci când este încălzit — fie comportament superelastic (SE) — recuperarea unor deformări elastice mari până la 8% fără deformare permanentă. Este unul dintre cele mai dificil aliaje de prelucrat: revenire superelastică, întărire extremă, generare severă de căldură și uzură rapidă a instrumentelor, toate necesită un control extrem de atent al procesului. Folosit pentru stenturi endovasculare, ghidaje, arcuri ortodontice, actuatori și elemente de fixare aerospațiale.
Până la 8%
Deformare elastică
~900 MPa
UTS
HRC 30–35
Duritate
Extremă
Dificultate
StenturiGhidajeFire de ortodonțieActuatoriFixări aerospațiale
Vizualizați Detalii Nitinol
Compoziție (Nitinol SE)
Nichel (Ni)54,5–56,5% (greutate)
Titanium (Ti)Echilibrare
Oxigen (O) max0.05%
Carbon (C) maxim0.02%
Temperatura de transformare (Af)Compoziție ajustată
Proprietăți cheie
Superelastic — se recuperează elastic până la 8% de deformare
Memorie de formă — revine la forma presetată la încălzire
Biocompatibil conform ASTM F2063 pentru dispozitive implantabile
Revenire extremă în timpul prelucrării necesită compensare
Carbid neacoperit sau PCD, răcire cu lichid de înaltă presiune, viteze foarte lente
Compararea Materialelor

Comparare completă a proprietăților — Toate cele Cinci Metale Specializate

Proprietate Aliaj de Cobalt Tungsten (WHA) Molibden (TZM) Tantal Nitinol
Sistem de Bază Co-Cr-W / Co-Cr-Mo W-Ni-Fe (90–97% W) Mo-Ti-Zr Ta Pur / Ta-2.5W Ni-Ti (~55/45 wt%)
Punct de topire ~1.350°C 3.422°C (W pur) 2.623°C 3.017°C ~1.310°C
Densitate 8,3–8,6 g/cm³ 17,0–19,3 g/cm³ 10,2 g/cm³ 16,6 g/cm³ 6,45 g/cm³
Rezistență la tracțiune ~900 MPa 700–1.000 MPa (WHA) 550–700 MPa (TZM) ~270 MPa (calandrat) ~900 MPa + 8% elastic
Caracteristică cheie Uzură + coroziune + căldură Densitate + ecranare Conductivitate termică + CTE Rezistență universală la acid Memorie de formă / superelasticitate
Așchiere Foarte dur — întărește prin lucru Extrem (W pur) / Dur (WHA) Extrem — fragil, se ciobesc Dur — lipicios, risc de BUE Extrem — revenire elastică
Echipament necesar Carbid PVD AlTiN PCD (W pur) / Carbid (WHA) Carbid ascuțit, neacoperit Carbid ascuțit, neacoperit PCD / carbid neacoperit
Strategia de răcire Răcire cu presiune înaltă Uscat (W pur) / Inundat (WHA) Uscat / MQL Se preferă răcirea prin inundare Răcire cu presiune înaltă
Industrie principală Aeroespacial, Medical, Petrol și Gaze Apărare, Nuclear, Medical Semiconductor, Aeroespacial Chimic, Medical, Nuclear Medical, Aeroespacial
Note de prelucrare

Prelucrare metale speciale — Provocări la nivel de inginerie

⚠
Provocări unice pentru aceste materiale
!
Aliaje de cobalt: tăiere continuă obligatorie — întărirea prin lucru este severăGradele de stellite se întăresc prin lucru la o rată comparabilă sau mai mare decât cea a oțelurilor inoxidabile austenitice. Orice staționare, recutare sau frecare a uneltei la zero avans creează instant o suprafață întărită care este semnificativ mai dură decât materialul de bază. Programele trebuie să mențină contactul cu așchiile pe tot parcursul — fără pauze în tăiere sub nicio circumstanță. Tăierile întrerupte sunt acceptabile doar cu geometrie agresivă de eliminare a așchiilor.
!
Tungsten pur: fractura fragilă reprezintă principalul riscTungstenul pur trece de la fragil la ductil la temperaturi peste DBTT-ul său (200–400°C). La temperatura camerei, vibrațiile sau tăierea întreruptă cauzează crăpături în loc de formarea așchiilor. Fixarea trebuie să elimine complet vibrațiile, iar tăieturile trebuie să fie blânde (adâncime mică de tăiere, avans redus) pentru a preveni fracturile. Tăierea caldă — preîncălzirea piesei de lucru peste DBTT înainte de prelucrare — este utilizată pentru piese complexe din tungsten pur.
!
Molibden: ciobirea marginii la intrare și ieșire este critică de gestionatMo și TZM sunt fragile la temperatura camerei — momentul de intrare și ieșire a uneltei din piesa de lucru sunt cele cu cel mai mare risc. Unghiurile de avans ale uneltei trebuie maximizate pentru a minimiza forța instantanee de intrare. Ieșirea din tăieturile întrerupte trebuie să se facă cu avans redus. Orice impact în manipulare înainte sau în timpul prelucrării poate cauza micro-crăpături pe margine care se propagă în timpul operațiunilor ulterioare de tăiere.
!
Tantal: margine acumulată (BUE) din comportament de material lipiciosTantalul se comportă similar cu titanul pur în prelucrare — este ductil și lipicios, promovând aderența materialului piesei de lucru pe fața de tăiere a uneltei. Marginea acumulată degradează finisajul suprafeței și poate cauza defectarea bruscă a uneltei. Carbura ascuțită, neacoperită (fără acoperire TiAlN — Ti din acoperire reacționează cu Ta) cu răcire totală este abordarea corectă. Vitezele de tăiere trebuie să fie conservatoare pentru a menține temperaturile sub pragul de aderență.
!
Nitinol: revenirea superelastică face controlul dimensional extrem de dificilNitinolul recuperează până la 8% de deformare elastică după eliberarea forțelor de tăiere — ceea ce înseamnă că diametrul măsurat sub forța de tăiere poate fi cu 0.1–0.3 mm diferit de dimensiunea finală relaxată. Toate programele pentru găuri și axe din Nitinol necesită treceri iterative de compensare a revenirea. În plus, întărirea prin lucru de la fiecare trecere face ca trecerile ulterioare să fie progresiv mai dificile — schimbările de unelte trebuie planificate între șlefuirea grosieră și finisare.
✓
Cum abordăm provocările fiecărui material
✓
Strategie CAM specifică materialului — nu o abordare generică pentru superaliajeFiecare dintre cele cinci materiale are un mod de defectare complet diferit. Folosim post-procesoare CAM dedicate și strategii de traseu pentru fiecare: frezare în urcare continuă pentru aliaje de cobalt, trasee de scule amortizate pentru metale refractare fragile, algoritmi de compensare a reculului pentru Nitinol și strategii de prevenire a BUE pentru tantal.
✓
Inventar avansat de scule — PCD, CBN, ceramică și carburi neacoperite stocate pentru fiecare materialMenținem un inventar separat de scule pentru fiecare metal special: inserții PCD pentru W pur și Nitinol; carburi ascuțite neacoperite (clasa K) pentru Mo, Ta și materiale adiacente de Ti pur; CBN pentru finisarea aliajelor de cobalt; ceramică SiAlON pentru prelucrarea grosieră a aliajelor de cobalt. Amestecul de scule între materiale este interzis — contaminarea afectează integritatea suprafeței pe componente medicale și nucleare.
✓
Fixare rigidă și analiză a vibrațiilor înainte de prelucrarea metalelor refractare fragilePentru piesele din W pur și Mo, efectuăm o verificare a rigidității fixării înainte de fiecare operație — confirmând că setarea nu are frecvență rezonantă în apropierea intervalului de viteză a arborelui principal planificat. Pernele de amortizare a vibrațiilor și fixările de rezervă solide sunt standard pentru toate prelucrările de metale refractare.
✓
Compensare a reculului pentru Nitinol — măsurare și corecție iterativăCaracteristicile de precizie ale Nitinolului (găuri, axe, diametre de etanșare) sunt prelucrate în etape, cu măsurare intermediară după fiecare trecere de finisare. Offset-ul de recul este măsurat și incorporat în corecția următoarei treceri. Această abordare iterativă — în locul unui program fix — este singura metodă fiabilă de a menține ±0.02 mm pe caracteristicile de precizie ale Nitinolului.
✓
Protocole de curățenie biocompatibile și de grad nuclearPentru aliajele de cobalt de calitate medicală (ASTM F75), Nitinol (ASTM F2063) și componentele de implant din tantal, se folosesc: fixări de prelucrare dedicate, lichide de răcire și recipiente de depozitare — complet separate de producția standard. Fără contaminare încrucișată cu fragmente feromagnetice sau lichide de răcire standard. Trasabilitate completă de la materia primă până la piesa finalizată.
Capacități de fabricație

Cum Prelucrăm Piese metalice speciale
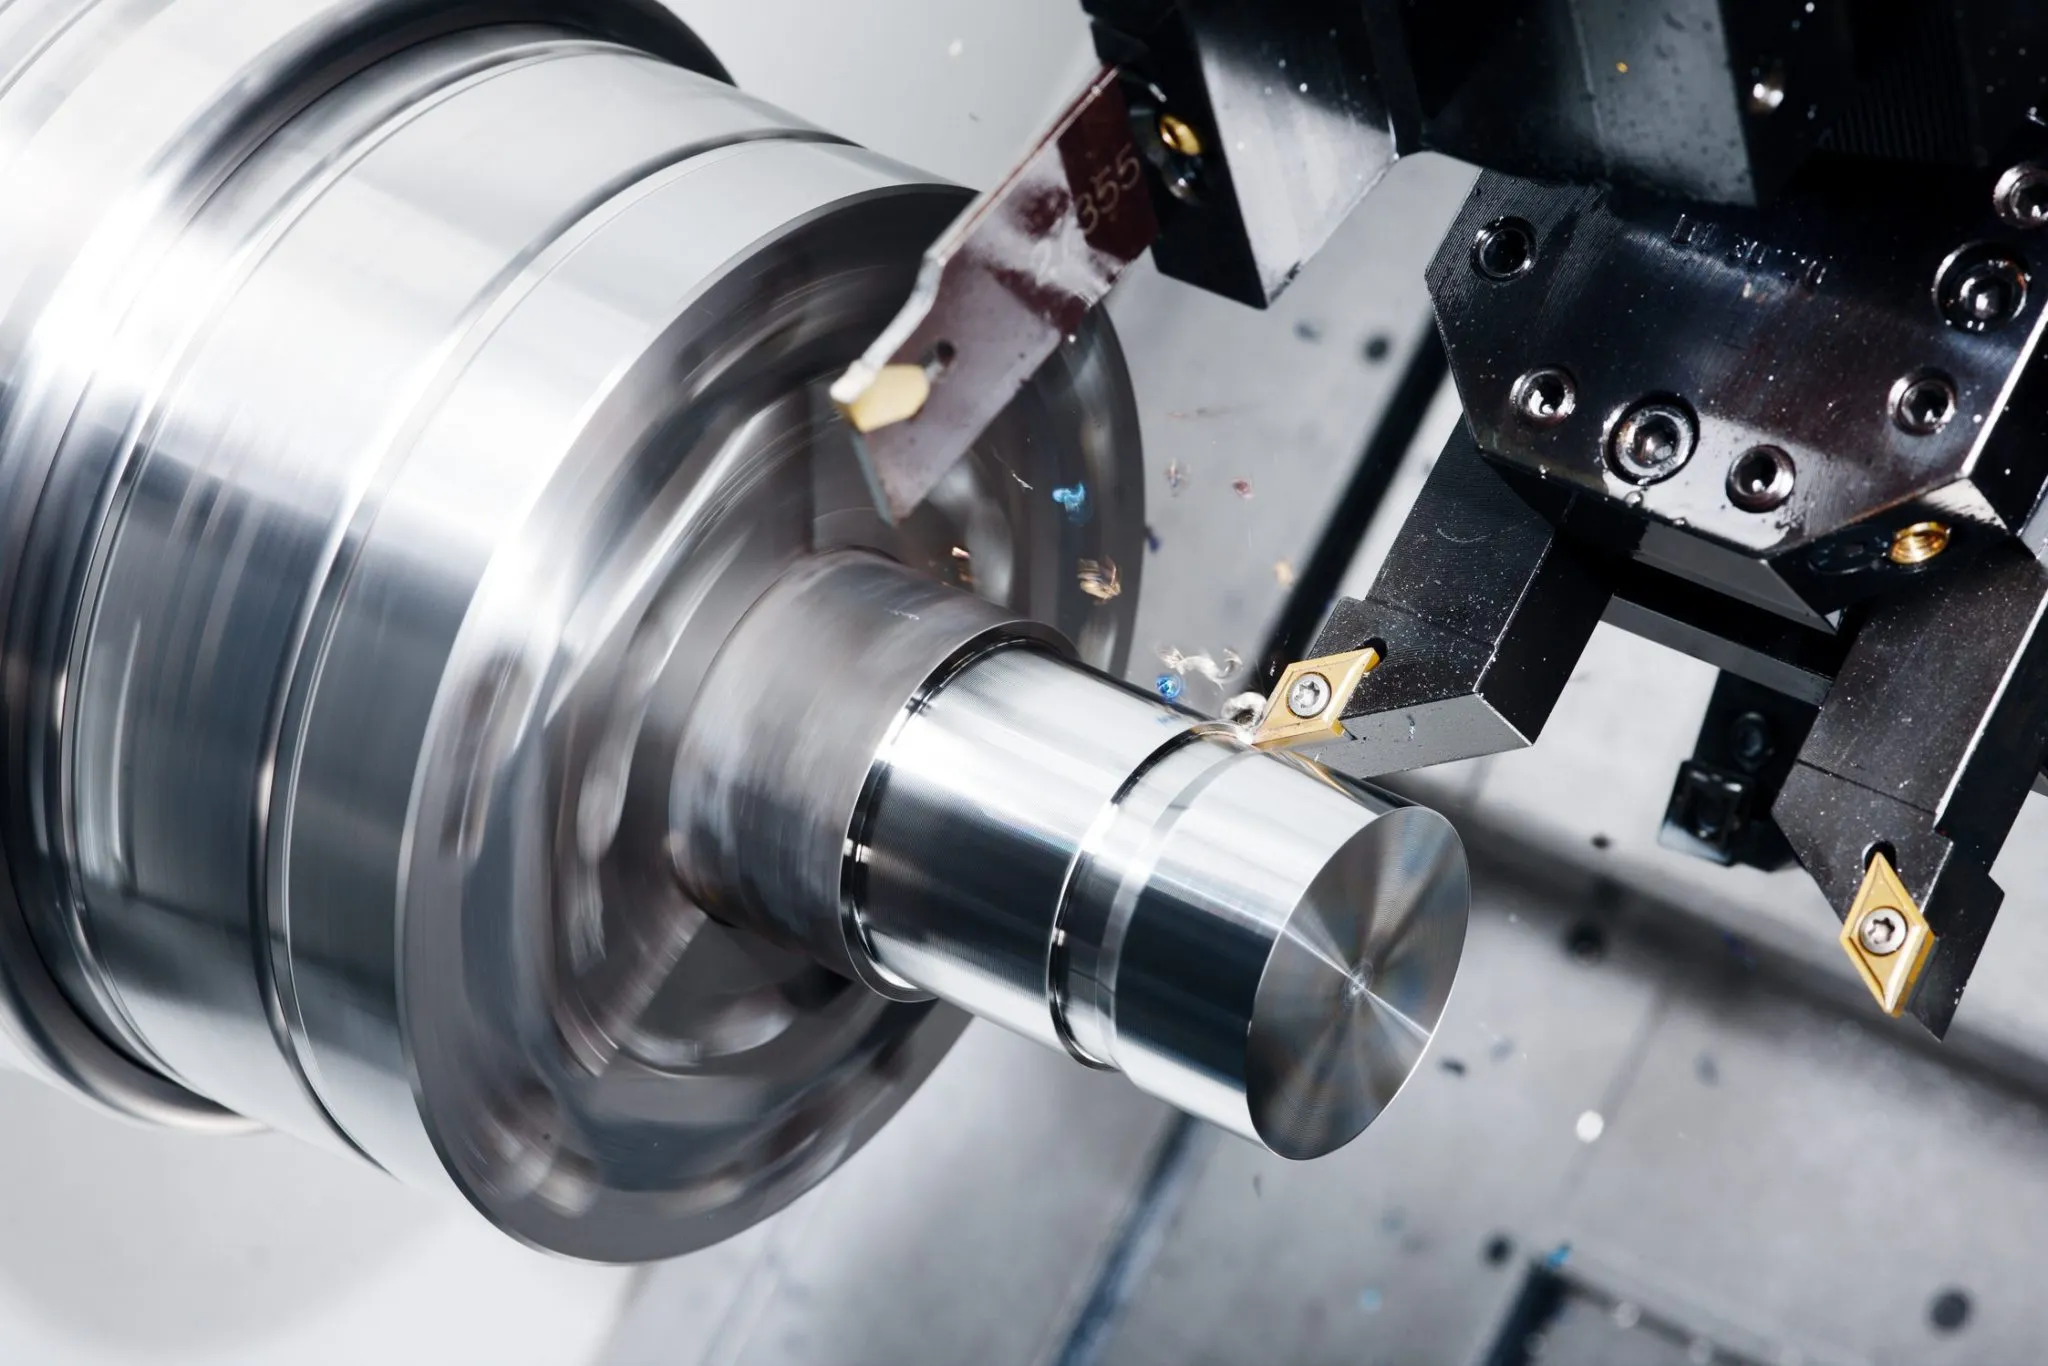
Scaun de supapă din Cobalt Stellite, strunjit CNC
PROCES / 01
Frezare CNC — Supape, axe și bare de implant
Frezare de precizie CNC a aliajelor de cobalt (supape Stellite), axe de actuatoare Nitinol, bare de implant din tantal și cilindri de contragreutate din aliaj greu de tungsten. Scule specifice materialului, răcire cu presiune înaltă și strategii de angajare continuă a așchiilor pentru fiecare clasă.
Cobalt / Nitinol / TaSupape de supapăBare de implant
Piese de precizie din Tungsten, Molibden, frezat CNC
PROCES / 02
Frezare CNC — Dispersoare de căldură, ecrane și piese structurale
Frezare plană și de contur a dispersoarelor de căldură din molibden, blocurilor de ecranare cu radiații din tungsten și inserțiilor de uzură din aliaje de cobalt. Fixare amortizată pentru vibrații pentru metale refractare. Frezare față cu PCD pe TZM pentru flatness de calitate semiconductor și rugozitate superficială.
Mo / W / CoDisipatoare de căldurăProtecțieScule PCD
Prelucrare 5 axe pentru geometrii complexe din metale speciale
PROCES / 03
Prelucrare pe 5 axe — Geometrie complexă pentru aerospațial și medical
Prelucrare pe 5 axe a inserțiilor de vârf de turbine din aliaj de cobalt complex, plăci de implant craniofacial din tantal, și ansambluri de actuatori din Nitinol. Finalizarea într-o singură configurare minimizează manipularea materialelor fragile sau superelastice între operațiuni — reducând riscul de fractură și deformare.
5-AxisCo / Ta / NiTiAerospațialMedical
Galerie de aplicații

Piese metalice speciale tipice Producem
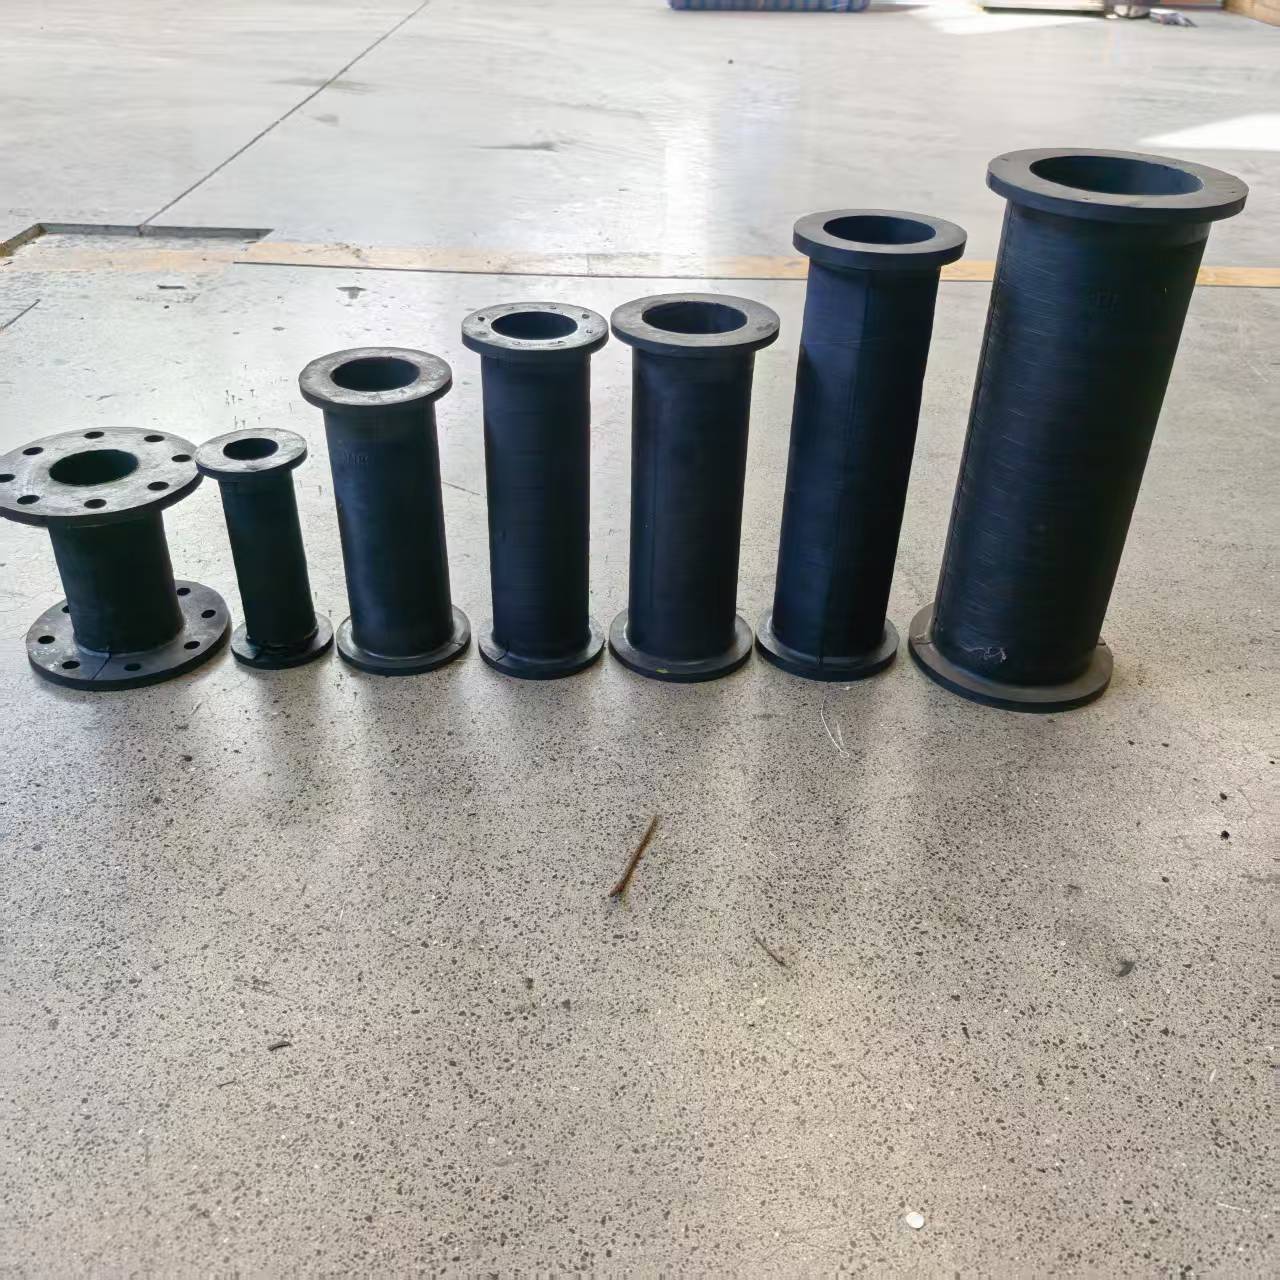
Insert scaun supapă din Cobalt Stellite, strunjit CNC Cobalt / Stellite
Inserții pentru supapă
MaterialStellite 6 / 21 — uzură și temperatură
ProcesFrezare CNC · Șlefuire · Lăcuire
IndustriePetrol și Gaze · Căldură și Energie · Supape
Bloc de ecranare împotriva radiațiilor din aliaj greu de tungsten Tungsten WHA
Colimatoare de protecție împotriva radiațiilor
MaterialW-Ni-Fe 95% — medical / nuclear
ProcesFrezare CNC · Găurire · EDM
IndustrieImagistică medicală · Nuclear
Disipator de căldură din molibden TZM pentru semiconductori Molybdenum TZM
Dispersori de căldură pentru semiconductori
MaterialTZM — CTE compatibil cu Si/GaAs
ProcesFrezare față PCD · Lăcuire
IndustrieSemiconductori · Electronice de putere
Industrii deservite

Unde un metal obișnuit Este Suficient

✈
Aerospațial
Co / W / Mo
🏥
Medical
Co / NiTi / Ta
☢
Nuclear
W / Ta / Mo
🛡
Apărare
Alloy greu de W
💻
Semiconductor
Mo / TZM
⚗
Chimic
Tantal
De la bucată brută la piesă certificatată

Cum producem Piese metalice speciale

PASUL 01
Revizuire material și certificare
Bucata de bară incoming inspectată și certificată conform standardului aplicabil (ASTM F75, F2063, B708, B386, B760). Compoziție chimică, densitate și temperatura de transformare (Nitinol) verificate înainte de eliberare.
PASUL 02
Prelucrare brută
Alegerea sculei specifice materialului: ceramică sau carbură PVD (aliaje de cobalt), carbură (WHA / Ta), grad K neacoperit (Mo / W pur), PCD (Nitinol). Controlul vibrațiilor pentru metale refractare. Tăiere continuă pentru cobalt și Nitinol.
PASUL 03
Prelucrare finală
Dimensiuni finale cu scule noi. Nitinol: măsurare și corecție iterativă a revenirea elastică. Metale refractare: șlefuire sau EDM pentru toleranțe finale unde tăierea nu asigură control dimensional suficient.
PASUL 04
Tratament de suprafață
Electropolizare (aliaje de cobalt, Nitinol, tantal pentru aplicații medicale); passivare; lustruire conform specificației Ra. Strat de protecție împotriva oxidării pentru Mo și W în condiții de temperatură înaltă. Ambalaj curat pentru componente medicale.
PASUL 05
Inspecție și Livrare
Verificare completă CMM, raport FAI, certificat de material și documentație de trasabilitate a tratamentului termic. Componente medicale: ambalaj biocompatibil, documentație ISO 13485. Toate certificatele expediate împreună cu comanda.
Post-Procesare

Tratament de suprafață pentru Piese metalice speciale

Metalele speciale sunt, de obicei, furnizate cu un tratament minim al suprafeței — rezistența lor inerentă la coroziune sau proprietățile la temperaturi înalte sunt cerința funcțională principală. Atunci când este necesară modificarea suprafeței, următoarele tratamente sunt compatibile cu gradele relevante.

Electropolizare
Suprafață pasivată ultra-netedă pentru aliaje de cobalt de grad implant (ASTM F75), Nitinol (ASTM F2063) și componente chirurgicale din tantal. Îndepărtează micro-bavurile și contaminanții de suprafață, îmbunătățește rezistența la coroziune și reduce frecarea pe suprafețele de articulare. Se poate obține Ra ≤ 0,05 μm pe suprafețele de articulare din aliaj de cobalt.
Co / NiTi / TaClasă MedicalăRa ≤ 0,05 μm
Pasivare
Pasivare cu acid azotic sau citric pentru a restabili stratul de oxid nativ după prelucrarea pe aliaje de cobalt, tantal și Nitinol. Necesară conform ASTM F86 pentru dispozitive implantabile. Îndepărtează contaminarea cu fier liber de pe suprafața prelucrată — critică pentru conformitatea biocompatibilității de grad medical.
Co / Ta / NiTiASTM F86Grad de implant
Protecție împotriva oxidării (Mo / W)
Molibdenul și tungstenul se oxidează rapid peste 300–400°C în aer, formând oxizi volatili (MoO₃, WO₃) care degradează suprafața și reduc dimensiunile. Pentru utilizare la temperaturi înalte în atmosfere oxidante, componentele din Mo și W sunt acoperite cu straturi de difuzie cu siliciură (MoSi₂) sau aluminură, sau operate în vid sau incinte cu atmosferă inertă.
Mo / WAcoperire cu siliciurăTemperatură înaltă
Acoperire dură PVD (Cobalt)
Acoperiri PVD (Physical Vapor Deposition) TiN, TiAlN sau DLC (carbon similar diamantului) aplicate pe piese de uzură din aliaj de cobalt unde se specifică duritate suplimentară a suprafeței sau un coeficient de frecare redus. Utilizate pe scaune de supapă Stellite și inserții de scule de tăiere pentru o durată de viață extinsă în medii abrazive sau corozive dincolo de capacitatea aliajului de bază.
Aliaje de CobaltDLC / TiAlNPiese de uzură
5
Grade de metale speciale
3,422°C
Punctul de topire W
±0.02mm
Toleranță de precizie
24hr
Timp de răspuns pentru ofertă
Atelier de prelucrare CNC din metale speciale și materiale avansate
De ce să lucrați cu noi

De ce să ne alegeți pentru Prelucrarea metalelor speciale

5×
Cinci materiale diferite — Cinci strategii complet diferite
Aliajele de cobalt, tungstenul, molibdenul, tantalul și Nitinolul necesită fiecare o strategie complet diferită de scule, lichid de răcire, dispozitive de fixare și parametri. Menținem inventare separate de scule și documentație de proces pentru fiecare — fără contaminare inter-materială sau ghicirea parametrilor.
NiTi
Compensarea reveniri la forma inițială a arcurilor din Nitinol — Iterativă, nu presupusă
Măsurăm și corectăm decalajul de revenire la forma inițială pe fiecare caracteristică de precizie din Nitinol, în loc să aplicăm un decalaj fix din program. Această abordare iterativă este singura metodă fiabilă pentru a menține ±0,02 mm pe NiTi superelastic — și este ceea ce diferențiază atelierele care pot prelucra Nitinol de cele care nu pot.
ISO
Protocol de grad medical — Documentație ISO 13485
Componente din aliaj de cobalt de grad implant (ASTM F75), Nitinol (ASTM F2063) și tantal prelucrate sub protocol medical dedicat: dispozitive de fixare separate, lichide de tăiere biocompatibile, ambalare în cameră curată și documentație completă ISO 13485 pentru depunerea la autorități.
Raport MTR
Trasabilitate completă a materialului de la topire la piesa finită
Toate comenzile de metale speciale se livrează cu MTR confirmând compoziția chimică, proprietățile mecanice și standardul aplicabil (ASTM F75, F2063, B708, B386, B760). Trasabilitatea numărului de topire este menținută pe tot parcursul procesului. Raport CMM și documentație FAI pentru toate codurile de piesă noi.
Întrebări frecvente

Întrebări frecvente Întrebări

Întrebări frecvente despre aliajele de cobalt, tungsten, molibden, tantal și Nitinol — strategii de prelucrare, toleranțe, scule, certificări de materiale și tratamente de suprafață.

Metalele speciale (numite și metale avansate sau refractare) includ aliajele de cobalt, tungstenul, molibdenul, tantalul și aliajele cu memorie de formă titan-nichel. Acestea au proprietăți extreme: puncte de topire foarte ridicate, duritate sau rezistență excepțională și rezistență chimică puternică — făcându-le esențiale în aplicații aerospațiale, medicale, nucleare și de apărare. Sunt printre cele mai dificile materiale de prelucrat din cauza durității extreme, a conductivității termice foarte scăzute care concentrează căldura la muchia de tăiere, a ecruisării rapide și a reactivității chimice cu acoperirile standard ale sculelor. Fiecare aliaj necesită o strategie complet diferită de scule și parametri.
Aliajele de cobalt (cunoscute în mod obișnuit sub denumirea comercială Stellite) sunt aliaje cobalt-crom-tungsten sau cobalt-crom-molibden proiectate pentru rezistență extremă la uzură, rezistență la temperaturi înalte și rezistență la coroziune simultan. Stellite 6 și Stellite 21 sunt cele mai prelucrate grade. Sunt utilizate pentru scaune de supapă, straturi de protecție împotriva uzurii, scule de tăiere, implanturi chirurgicale (aliaje CoCrMo conform ASTM F75) și acoperiri pentru palele turbinelor. Aliajele de cobalt se ecruisează sever — tăierea trebuie să fie continuă, iar sculele din carbură cu așchiere pozitivă sunt obligatorii.
Tungstenul pur are cel mai înalt punct de topire dintre toate metalele (3.422°C) și este casant la temperatura camerei, trecând la un comportament ductil doar peste temperatura sa de tranziție ductil-fragil (aproximativ 200–400°C). Prelucrarea necesită scule PCD, viteze de tăiere foarte scăzute (5–25 m/min pentru W pur), dispozitive rigide, fără vibrații și gestionare atentă a așchiilor. Aliajele grele de tungsten (90–97% W cu liant Ni-Fe) sunt semnificativ mai ușor de prelucrat datorită fazei ductile de liant — sculele standard din carbură la viteze moderate sunt eficiente. WHA este forma preferată pentru majoritatea aplicațiilor prelucrate.
Molibdenul este un metal refractar cu un punct de topire de 2.623°C, conductivitate termică ridicată (138 W/m·K), expansiune termică scăzută (5,1 ppm/K) și rezistență excelentă la temperaturi ridicate. Este utilizat în radiatoare pentru semiconductori (CTE adaptat la cipuri de siliciu și GaAs), componente pentru cuptoare cu vid, ținte pentru tuburi cu raze X și căptușeli pentru duze de rachete. Molibdenul pur și aliajul TZM (Mo-0,5Ti-0,08Zr) sunt cele mai frecvent prelucrate grade. Molibdenul este casant la temperatura camerei — sunt necesare scule din carbură ascuțite, neacoperite, vibrații scăzute și adâncimi de tăiere controlate pentru a preveni ciobirea muchiei.
Tantalul rezistă practic tuturor acizilor, la orice concentrație, până la punctul de fierbere — inclusiv HCl, H₂SO₄, HNO₃ și apă regală — făcându-l materialul de elecție pentru cele mai agresive medii de procesare chimică. Este, de asemenea, complet biocompatibil și are un punct de topire de 3.017°C. Tantalul este relativ ductil comparativ cu alte metale refractare — principala provocare în prelucrare este comportamentul său de tăiere „gumos” și tendința de a se acumula pe fețele sculei. Carbură ascuțită, neacoperită, cu răcire abundentă este abordarea preferată. Este utilizat pentru căptușeli de reactoare chimice, componente pentru implanturi chirurgicale, anozi pentru condensatori și aplicații nucleare.
Nitinolul este un aliaj cu memorie de formă nichel-titan, aproape equiatomic, care prezintă fie efect de memorie de formă, fie comportament superelastic, în funcție de compoziție și temperatură. Este utilizat pentru ghiduri medicale, stenturi, arcuri ortodontice, actuatoare și elemente de fixare aerospațiale. Nitinolul este unul dintre cele mai dificile aliaje de prelucrat: este superelastic (revine semnificativ după tăiere), se ecruisează rapid, generează căldură extremă în zona de tăiere și este foarte abraziv pentru scule. Prelucrarea necesită scule din carbură neacoperită foarte ascuțite sau scule PCD, lichid de răcire de înaltă presiune, viteze foarte scăzute, tăieri continue fără pauze și măsurare iterativă a reveniri și corecție pentru caracteristici dimensionale de precizie.
Toleranțele realizabile pe metale speciale variază în funcție de material. Aliaje de cobalt (Stellite): ±0,02 mm standard, ±0,01 mm pentru caracteristici de precizie. Aliaje grele de tungsten: ±0,02 mm standard, mai strânse prin rectificare. Tungsten pur: ±0,05 mm din cauza fragilității. Molibden și TZM: ±0,02–0,03 mm. Tantal: ±0,02 mm. Nitinol: ±0,02–0,03 mm cu compensare a revenirii pentru caracteristici de alezaj și arbore de precizie. Inspecția CMM și certificarea materialelor sunt furnizate pentru toate componentele din metale speciale.
Da. Toate comenzile de metale speciale sunt livrate cu rapoarte de testare a materialelor (MTR) conform standardului relevant: ASTM F75 pentru aliaje de cobalt de grad implantabil, AMS 7725 sau ASTM B760 pentru aliaje grele de tungsten, ASTM B386 pentru molibden, ASTM B708 pentru tantal și ASTM F2063 pentru Nitinol în aplicații medicale. Trasabilitatea numărului de topire este menținută pe tot parcursul producției. Pentru aplicații în dispozitive medicale și aerospațiale, sunt disponibile rapoarte complete de inspecție a primei piese (FAI), rapoarte CMM dimensionale și confirmarea compoziției chimice.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală