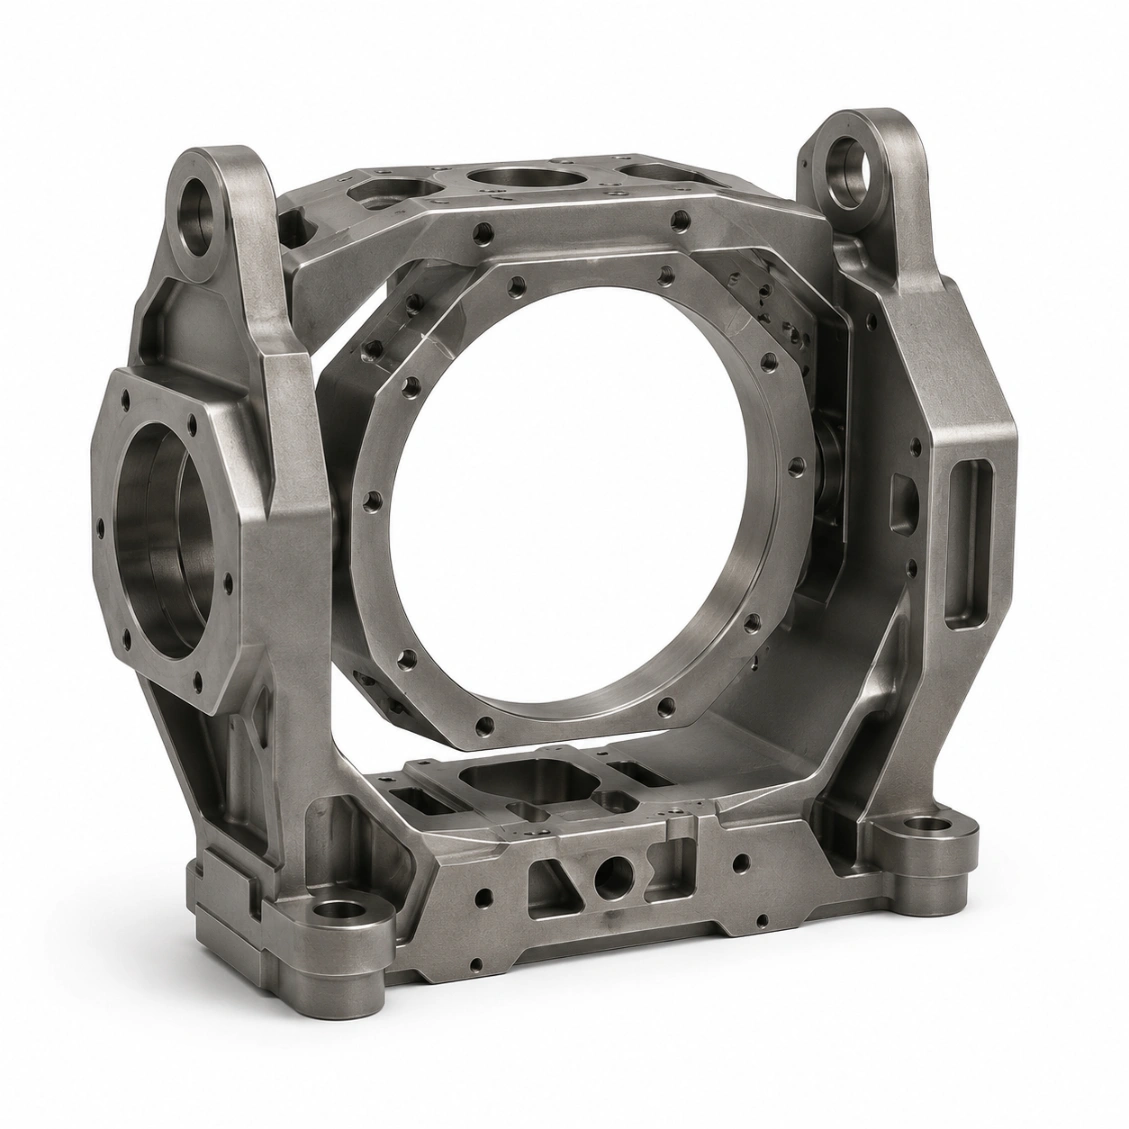
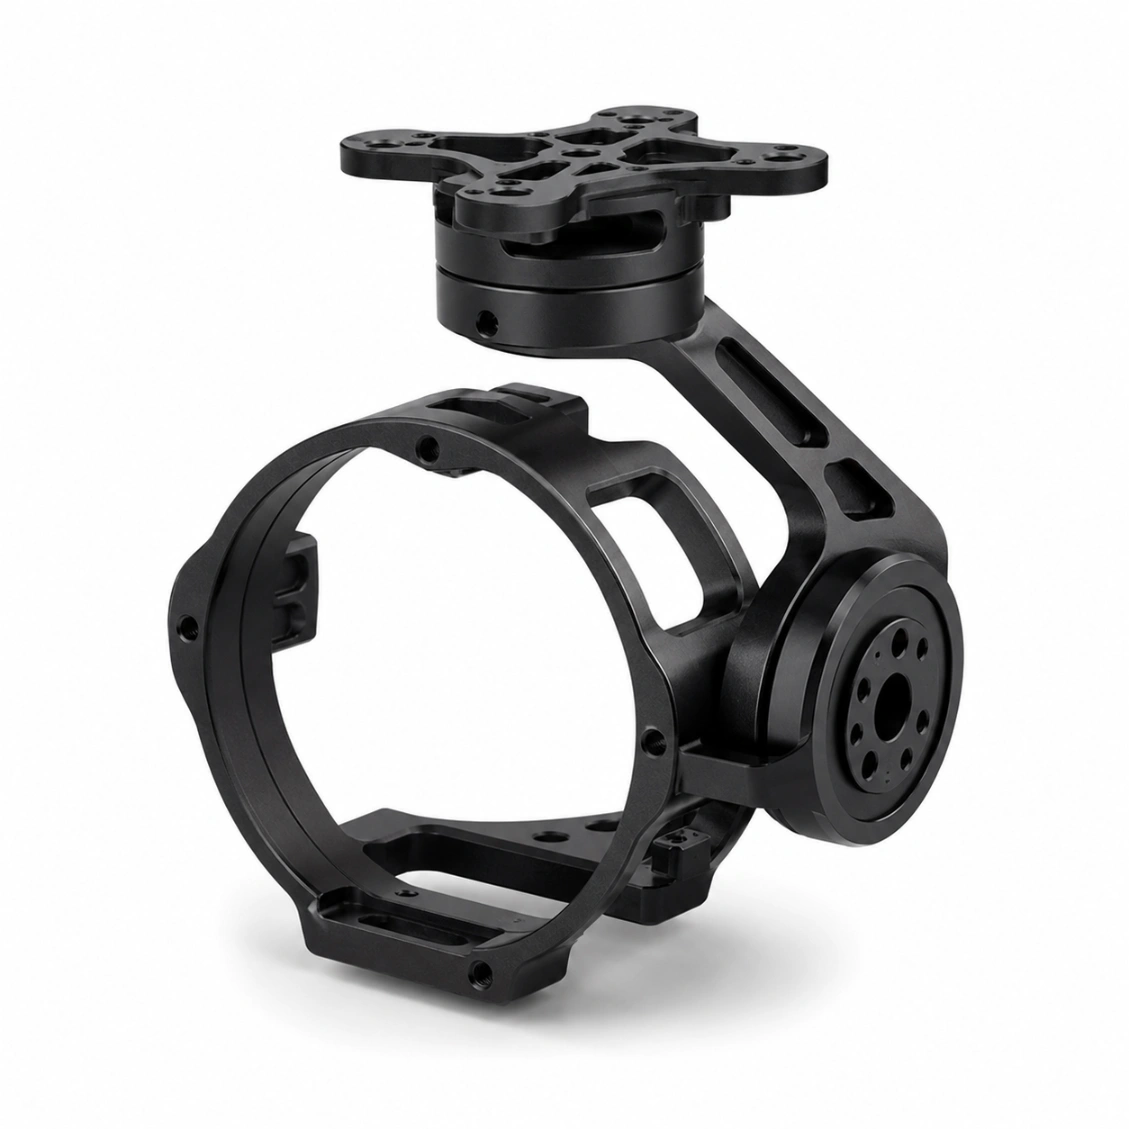
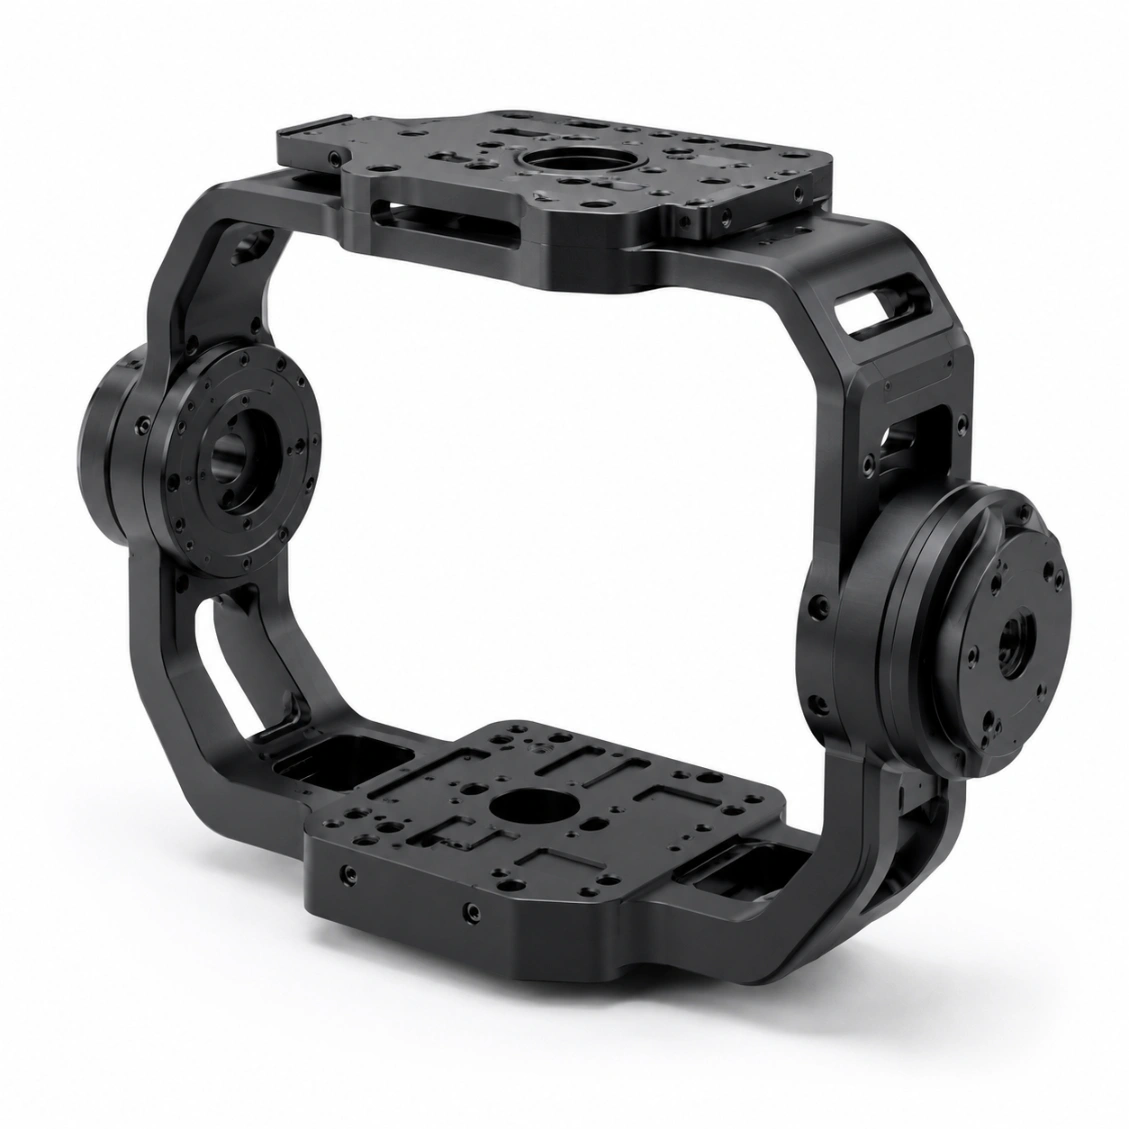
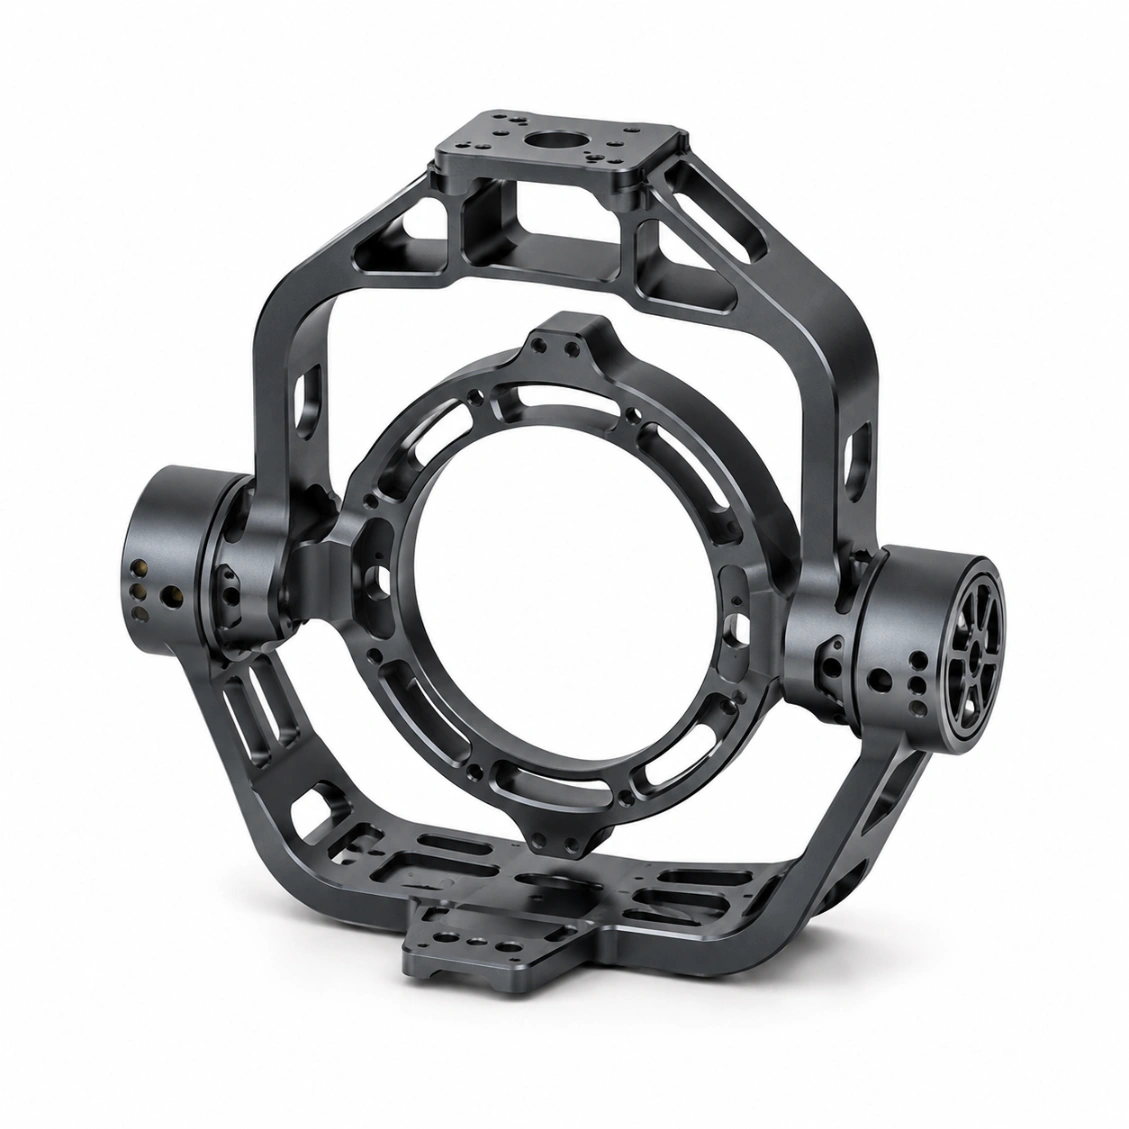
П precision CNC обработка Структуры карданной системы
Пользовательские обработанные с точностью узлы подвеса gimbal — посадочные места подшипников поворота IT5, концентричность рамы ≤ 0,005 мм, легкий полый алюминий 7075 или Ti Grade 5. Для подвесов камер БПЛА, стабилизированных оптических платформ и точных пан-тик систем.
Материал анодированное покрытие с низким соотношением пор
7 дней
самая быстрая доставка заказы прототипов
Почему это сложно
Проблемы структуры подвеса
Точность шарнира подвеса напрямую определяет стабильность — любое несоосное совпадение посадок подшипников
вносит колебания, которые ни один алгоритм управления не сможет полностью компенсировать.
⦿
Концентричность подшипника поворота
Все три оси поворота должны пересекаться в общей точке центра с допуском ≤ 0,01 мм. посадки подшипников на одной
оси должны быть концентричны до ≤ 0,005 мм — обработано за одну установку.
⚖️
Баланс момента инерции
Несбалансированная рама подвеса требует больших моторов и более быстрых контуров управления. HXC удаляет материал
симметрично из неструктурных зон, чтобы минимизировать дисбаланс инерции без индивидуальных противовесов.
🔩
Точность интерфейса моторов
Моторы подвеса имеют прецизионные mounting flange. Концентричность отверстий крепления мотора по оси поворота должна быть
≤ 0,005 мм — проверяется CMM — чтобы предотвратить cogging из‑за вариации зазора.
"CMM-отчет идеально совпал с нашей входной инспекцией. Каждая критическая размерная величина соответствовала спецификации на первый образец. Время выполнения точно как в предложении."
AK
Алекс К.
Инженер-механик · Германия
★★★★★
"Обзор DFM HXC выявил проблему с компоновкой допусков до начала производства. Готовые детали были идеальны, однородность партии — отличная."
SL
Софи Л.
Инженер-конструктор · Франция
★★★★★
"Мы закупали более 30 номеров деталей у HXC за три года. Качество стабильно, сроки выполнения надежны, инженерная команда всегда оперативна."
JT
Джеймс Т.
Старший закупщик · Россия
Часто задаваемые вопросы
Подвесы: Часто задаваемые вопросы
Часто задаваемые вопросы инженеров и закупочных отделов — отвечают наши производственные специалисты.
Камеры подвесов: посадки подшипников поворота концентричны к ≤ 0.005 мм. Все три осевые посадки подшипников должны быть перпендикулярны друг другу внутри ≤ 0,01 мм/100 мм. Это обеспечивает, что ось оптики проходит через устойчивый центр вращения — критично для точности стабилизации. Эти допуски проверяются координатно-измерительной машиной (CMM) и сообщаются.
HXC использует симметричную фрезеровку карм — удаление материала с внутренних поверхностей юнг карданной системы, при сохранении полной толщины стенок в зонах посадочных мест под подшипники, крепления двигателей и несущих ребрах. Это обычно снижает вес рамы на 40–55%, сохраняя требуемую для стабилизации крутильную жесткость 95%+.
HXC обрабатывает крепления моторов карданной системы для всех стандартных бесколлекторных моторов карданной системы:
моторы со скрытой осью (индивидуальный посадочный диаметр и фланец), стандартные схемы крепежей статора, и соединительные поверхности прямой сборки. Предоставьте даташит на мотор, и мы обработаем согласно спецификации интерфейса производителя.
Да — внутренний, средний и внешний рамы-юги изготовлены и проверены CMM как комплект-образец. Все позиции посадочных мест под подшипники верифицированы относительно единой опорной точки, чтобы подтвердить ортогональность трех осей поворота и их прохождение через номинальную точку пересечения.
Al 7075-T6 твердоанодированный: стандарт для большинства гимбалов камер БПЛА — 2,81 г/см³, высокая жесткость, непрозрачная черная анодированная отделка подавляет рассеянные отражения. Al 6061:
более низкая стоимость, достаточная прочность для легких гимбалов камер. Ti Группа 5: для обороны,
морской и требовательной среды, где нужна более высокая удельная жесткость.
Тип III — твердый анод (15–25 мкм, HV 400+): непрозрачный, износостойкий и
коррозионностойкий. Черная отделка также уменьшает рассеянные световые отражения в сенсоре камеры.
Перед анодированием применяется предварительная компенсация размеров.
Да — для условий высокогорья и низких температур (рабочий диапазон −40°C до −60°C) HXC
рекомендует: Al 7075-T651 (лучшая прочность при низких температурах, чем T6);
Тип III анодирование (усиленная защита окружающей среды); Алодин 1200
конверсионное покрытие на стыках при соединении. Обсудите ваши экологические требования в запросе.
Прототип: 7–10 дней. Небольшие партии (100–500 шт): 10–16 дней. Большие партии:
14–22 дня.
Получить предложение
Отправьте ваш чертеж. Получить предложение.
Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.
24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015Фрезерование 3/4/5 осейТокарная обработка на станках с ЧПУCMM-инспекцияГлобальная доставка