
Категория продукта
Профильная шлифовка · ±0,005 мм
CAM / 001 — 004
Прецизионные
Камы и конъюгаты
Прецизионные прецизионно токарно-фрезерованные крышек механизма — дисковые, цилиндрические, фасонные камеры и наборы конъюгатов. Профильная шлифовка до ±0,005 мм, закаленная сталь и инструментальная сталь. Для автоматизации с приводом от кулачков, упаковочных машин, текстильных машин и прецизионной индексации.
±0,005mm
Допуск профиля
HRC 60
D2 инструментальная сталь
4 типа
Диапазон кулачков
Чертеж PART DWG · CAM-000 ДИСКОВАЯ ПРОФИЛЬ КАМЫ
ISO 9001 : 2015
D2 · HRC 60
Подъём · задержка · спад
Профильная шлифовка
Диск · Бочка · Лицевая · Конъюгата
Типы кулачков
D2 · H13 · 42CrMo4 · Al
Материалы
48hr Котировку · MOQ 1
Сервис
±0.005мм
Допуск профиля
Ra 0.4µм
Поверхностная отделка кулачков
Все типы
Диск · Бочка · Лицевая · Конъ.
7 дней
Самый быстрый срок выполнения
Наша работа
Запросить аналогичную деталь →
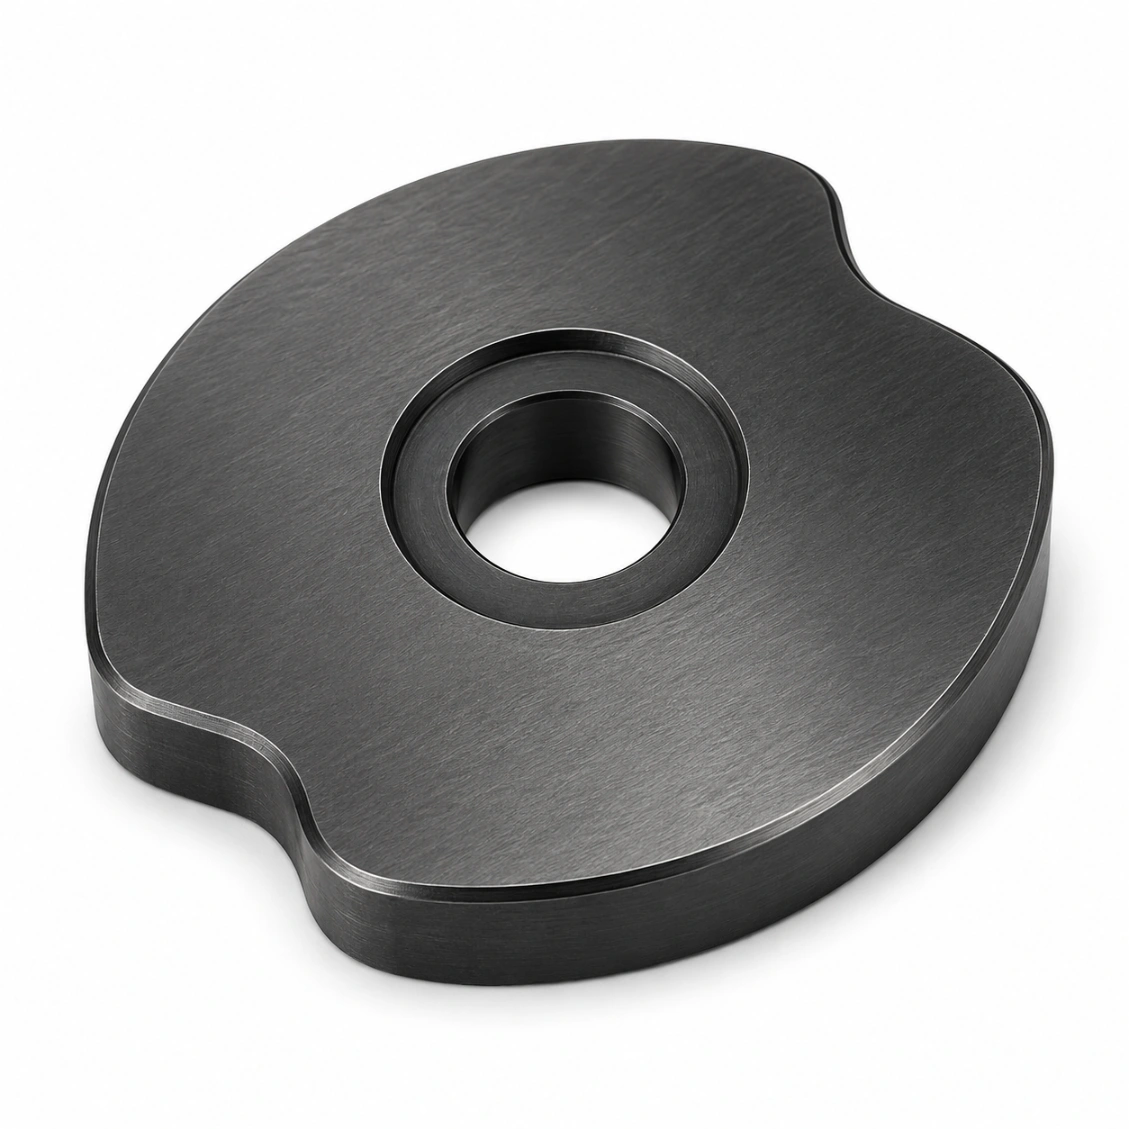
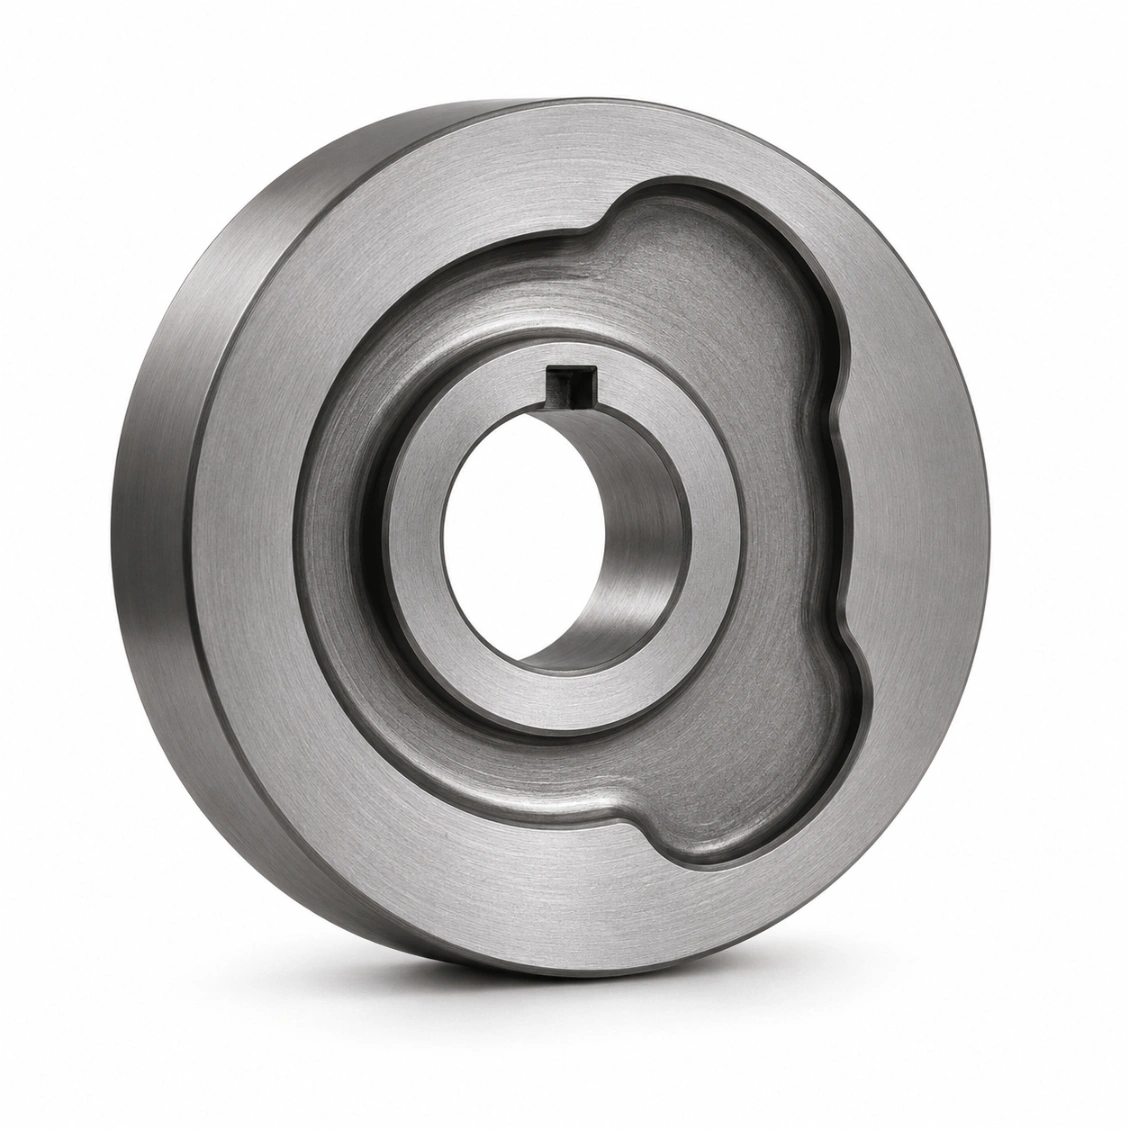
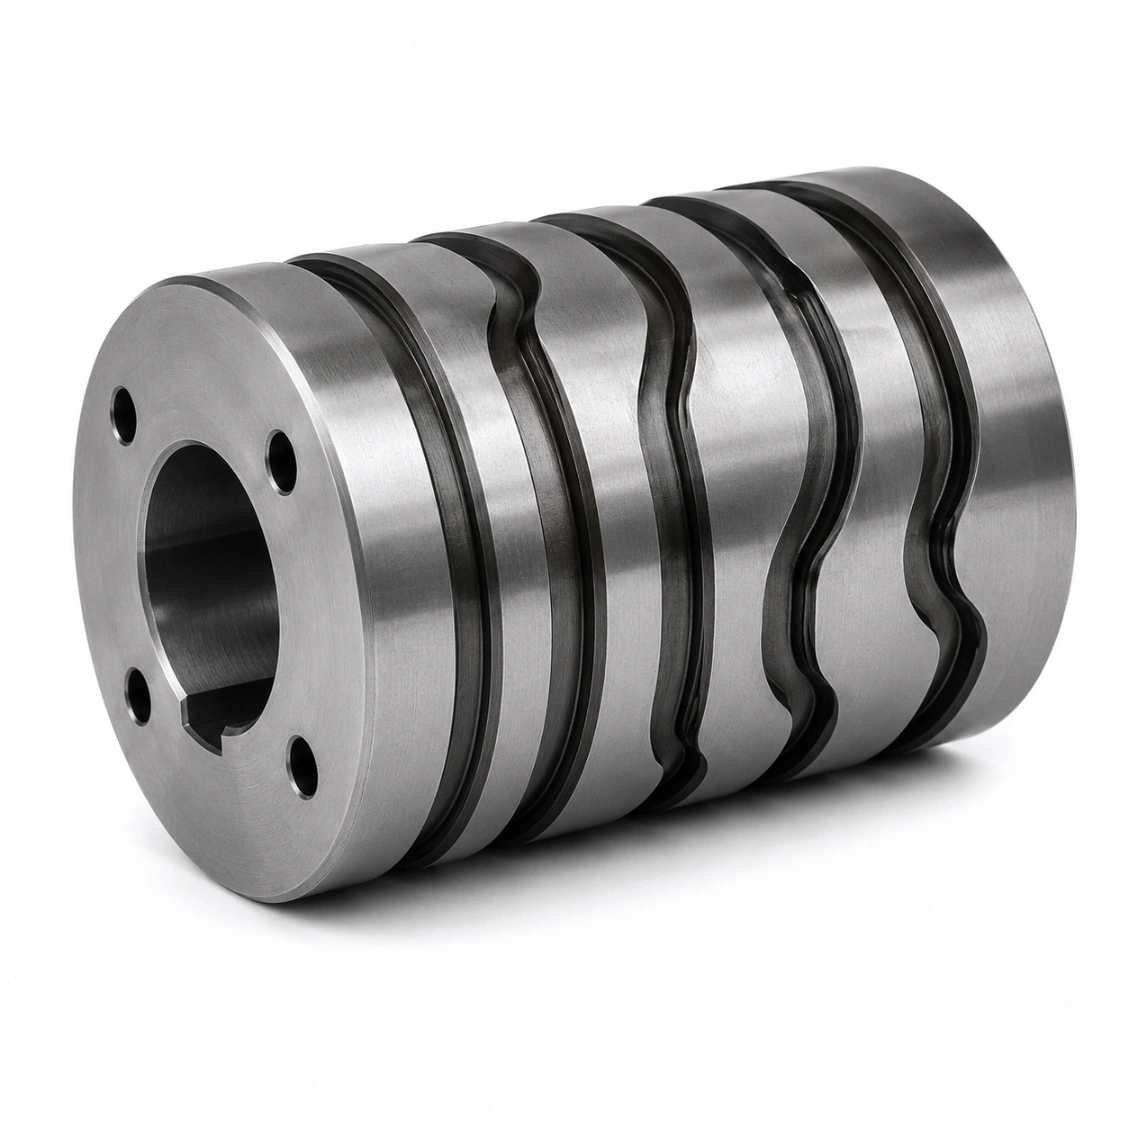
Прецизионные кулачки, которые мы производим
ЧПУ-фрезерованные и профильно-загруженные кулачки для упаковочных машин, ткацких станков, сборочной автоматики, индексирующих столов и прецизионных инструментов.



Как работает
От чертежа до готовых прецизионных кулачков
Загрузите чертеж точных кулачков — размеры, допуски, материал и обработка поверхности.
01
Загрузить чертеж
STEP, DXF, PDF или эскиз с ключевыми размерами.
02
Котировка за 48 часов
Материал, процесс, поверхностная обработка, срок исполнения.
03
ЧПУ-машина и контроль
Прецизионная обработка, термообработка, обработка поверхности, верификация CMM.
04
Доставка по всему миру
Полный размерный отчет. DHL / FedEx / морские перевозки.
Отзывы
Надежный производитель прецизионных кулачков
★★★★★
"Отличное качество прецизионных кулачков от HXC. Отчет по размерам совпал с нашим CMM по каждому изделию."
AK
Алекс К.
Инженер-механик · Германия
★★★★★
"Обзор DFM от HXC сэкономил нам две итерации дизайна. Готовые прецизионные кулачки идеально подошли с первого раза."
SL
Софи Л.
Инженер-конструктор · Франция
★★★★★
"Три года закупки прецизионных кулачков у HXC. Постоянное качество, надежные сроки выполнения."
JT
Джеймс Т.
Старший инженер · Великобритания
Часто задаваемые вопросы
Прецизионный кулачок — FAQ
Часто задаваемые вопросы о прецизионных кулачках, профилях, закалке и поставках.
Прецизионный кулачок — это вращающийся или перемещающийся компонент с непругим профилем
предназначенный для преобразования вращательного движения в заданное программируемое выходное движение — линейное, колебательное или
сложное. Профиль кулачка — это точная форма, которая обеспечивает требуемое перемещение, скорость
и кривую ускорения фолловера. В оборудовании автоматизации кулачки обеспечивают точное, повторяемое, высокоскоростное
управление движением без электроники — упаковочные машины, ткацкие станки и автоматизация сборки опираются на механизмы с кулачковым приводом для их основных движений.
HXC производит четыре основных типа кулачков: Диск-кулачок (плоский кулачок) — плоская пластина с профилированной наружной кромкой, бегунок следует по кромке. Самый распространённый тип. Бочкообразный (цилиндрический) кулачок — цилиндрическое тело с выемкой на внешней поверхности; бегунок движется в канавке, что обеспечивает положительное (закрытое) движение без возвратно-пружинного возврата. Лицевой кулачок — профилированная канавка на плоской поверхности диска; бегунок сдвигается по оси. Сет конъюгатных кулачков — два совпадающих кулачка, приводящих одного бегунка с обеих сторон, что исключает люфт и рыскание бегунка на высокой скорости.
Профили кулачков задаются с помощью диаграммы смещения (смещение ф followers от угла кулачка, 0°–360°) в сочетании с периодами задержки, законы движения подъёма/нисжения (упрощённая гармоническая, модифицированная синусоидальная, циклоидная, полиномная), а также геометрия кулачка (радиус ролика, острая кромка, плоская поверхность). Инженеры HXC преобразуют диаграммы смещения в траектории инструментов ЧПУ и профильно-закалённую геометрию кулачка. Предоставьте вашу диаграмму смещения, закон движения, тип кулачка и максимальную скорость кулачка — мы рассчитаем координаты профиля кулачка.
Производственные кулачки требуют высокую твердость поверхности для сопротивления износу толкателя:
инструментальная сталь D2 (HRC 58–62): стандарт для высокоскоростных, нагруженных кулачков в упаковочном
и текстильном оборудовании — отличная износостойкость. инструментальная сталь H13 для горячей обработки (HRC 48–52):
для кулачков, работающих при повышенной температуре (горячие штамповочные прессы, литьё под давлением) где D2 будет
смягчаться. 20CrMnTi индукционно закалённая (HRC 50–55): для кулачков промышленной средней скорости.
Для прототипирования и инструментов: Алюминий 7075 (твёрдо анодированный) или ненаслоеная инструментальная сталь.
Фрезерование по профилю ЧПУ достигает отклонения ±0,02 мм. Профильная шлифовка достигает ±0.005 мм — требуется
для высокоскоростных производственных кулачков, где точность движения подшибника критична. Координатное измерение (CMM) проверяет фактический профиль по сравнению с теоретическим через угловые приращения в 1° или меньше. HXC предоставляет полный отчет о отклонении профиля CMM с каждым заказом прецизионной призмы (камы).
Определённый артикль угол профиля давления является углом между нормалью кулачка в точке контакта и
направлением движения подвижного звена. Большой угол давления (>30°) вызывает большие поперечные силы на стебель подвижного звена, что приводит к заеданию и износу. Малый угол давления ((30°) требует большего радиуса базовой окружности — делая кулачок крупнее. Максимально допустимый угол давления составляет: 30° для роликовых копирных сопровождающих, 45° для колебательных сопровождающих. Конструктор кулачков должен сбалансировать размер базовой окружности (компактный кулачок) и угол давления (плавность движения слайдера) — инженеры HXC оптимизируют это в ходе обзора DFM.
A конъюгатная кулачковая камера (также называемая двойная камера или положительная камера) состоит из двух сочленённых дисковых
кулачков на одном валу, приводящих одновременно двухроликовый толкатель — один кулачок толкает толкатель в
одну сторону, другой кулачок удерживает его в противоположном направлении. Это устраняет необходимость возвращающей пружины толкателя и предотвращает прыжок толкателя на высоких скоростях. Стандарт для скоростных упаковочных машин (выше примерно 200 об/мин), где толкатель с пружинным возвратом прыгал бы. Машины HXC конструируют наборы сопряжённых кулачков как пары соответствий, две профили прошли шлифовку и измерение вместе.
Открытый трек барабанной кулачки: толкатель отклоняется по наружной поверхности канавки кулачка —
для возврата требуется пружина. Проще в изготовлении, но толкатель может прыгать на высокой скорости.
Закрытый трек (канавка) барабанной кулачкой: толкатель движется внутри обработанной канавки, приводится
положительно в обе стороны. Пружина не нужна, прыжка толкателя нет, но канавка должна быть шире, чем ролик плюс зазор. Машины HXC производят оба типа — закрытые барабанные кулачки значительно сложнее в обработке и стоят дороже, но предпочтительны для скоростных применений.
Кулачки HXC рассчитаны на роликовые толкатели (самый распространённый — IKO, INA, SKF игольчатые толкатели),
толкатели с клиньями (для инструментов с острым профилем), и плоско-торцовые толкатели (для высокоскоростных автомобильных
кулачков). Роликовые толкатели требуют смещения профиля кулачка (раздувки) на радиус ролика относительно кривой шага — HXC автоматически рассчитывает это смещение по данным вашей кривой шага.
Прототип (1–3 шт., пятиосевая фрезерная обработка, без закалки): 5–8 дней. Профильнозивной диск Кулачка, D2, закалённый:
10–16 дней. Барабанная кулачка (сложная обработка канавки): 14–20 дней. Сопряжённый набор кулачков: 14–18 дней. Большие кулачки
(>Ø200 мм): добавить 3–5 дней. Срочное производство доступно — свяжитесь с нами для уточнения срока.
Да — HXC принимает профили кулачков в виде: DXF 2D контур кулачка; CSV / Excel
таблица из (угла, радиуса) или (угла, смещения) пары; STEP / IGS 3D модель зубчатого механизма; или изображение диаграммы смещения — мы оцифровываем и рассчитываем профиль.
Также разрабатываем кулачки с нуля по вашим требованиям к движению: подъем / задержка / падение, закон движения,
геометрия толкателя и максимальная скорость кулачка.