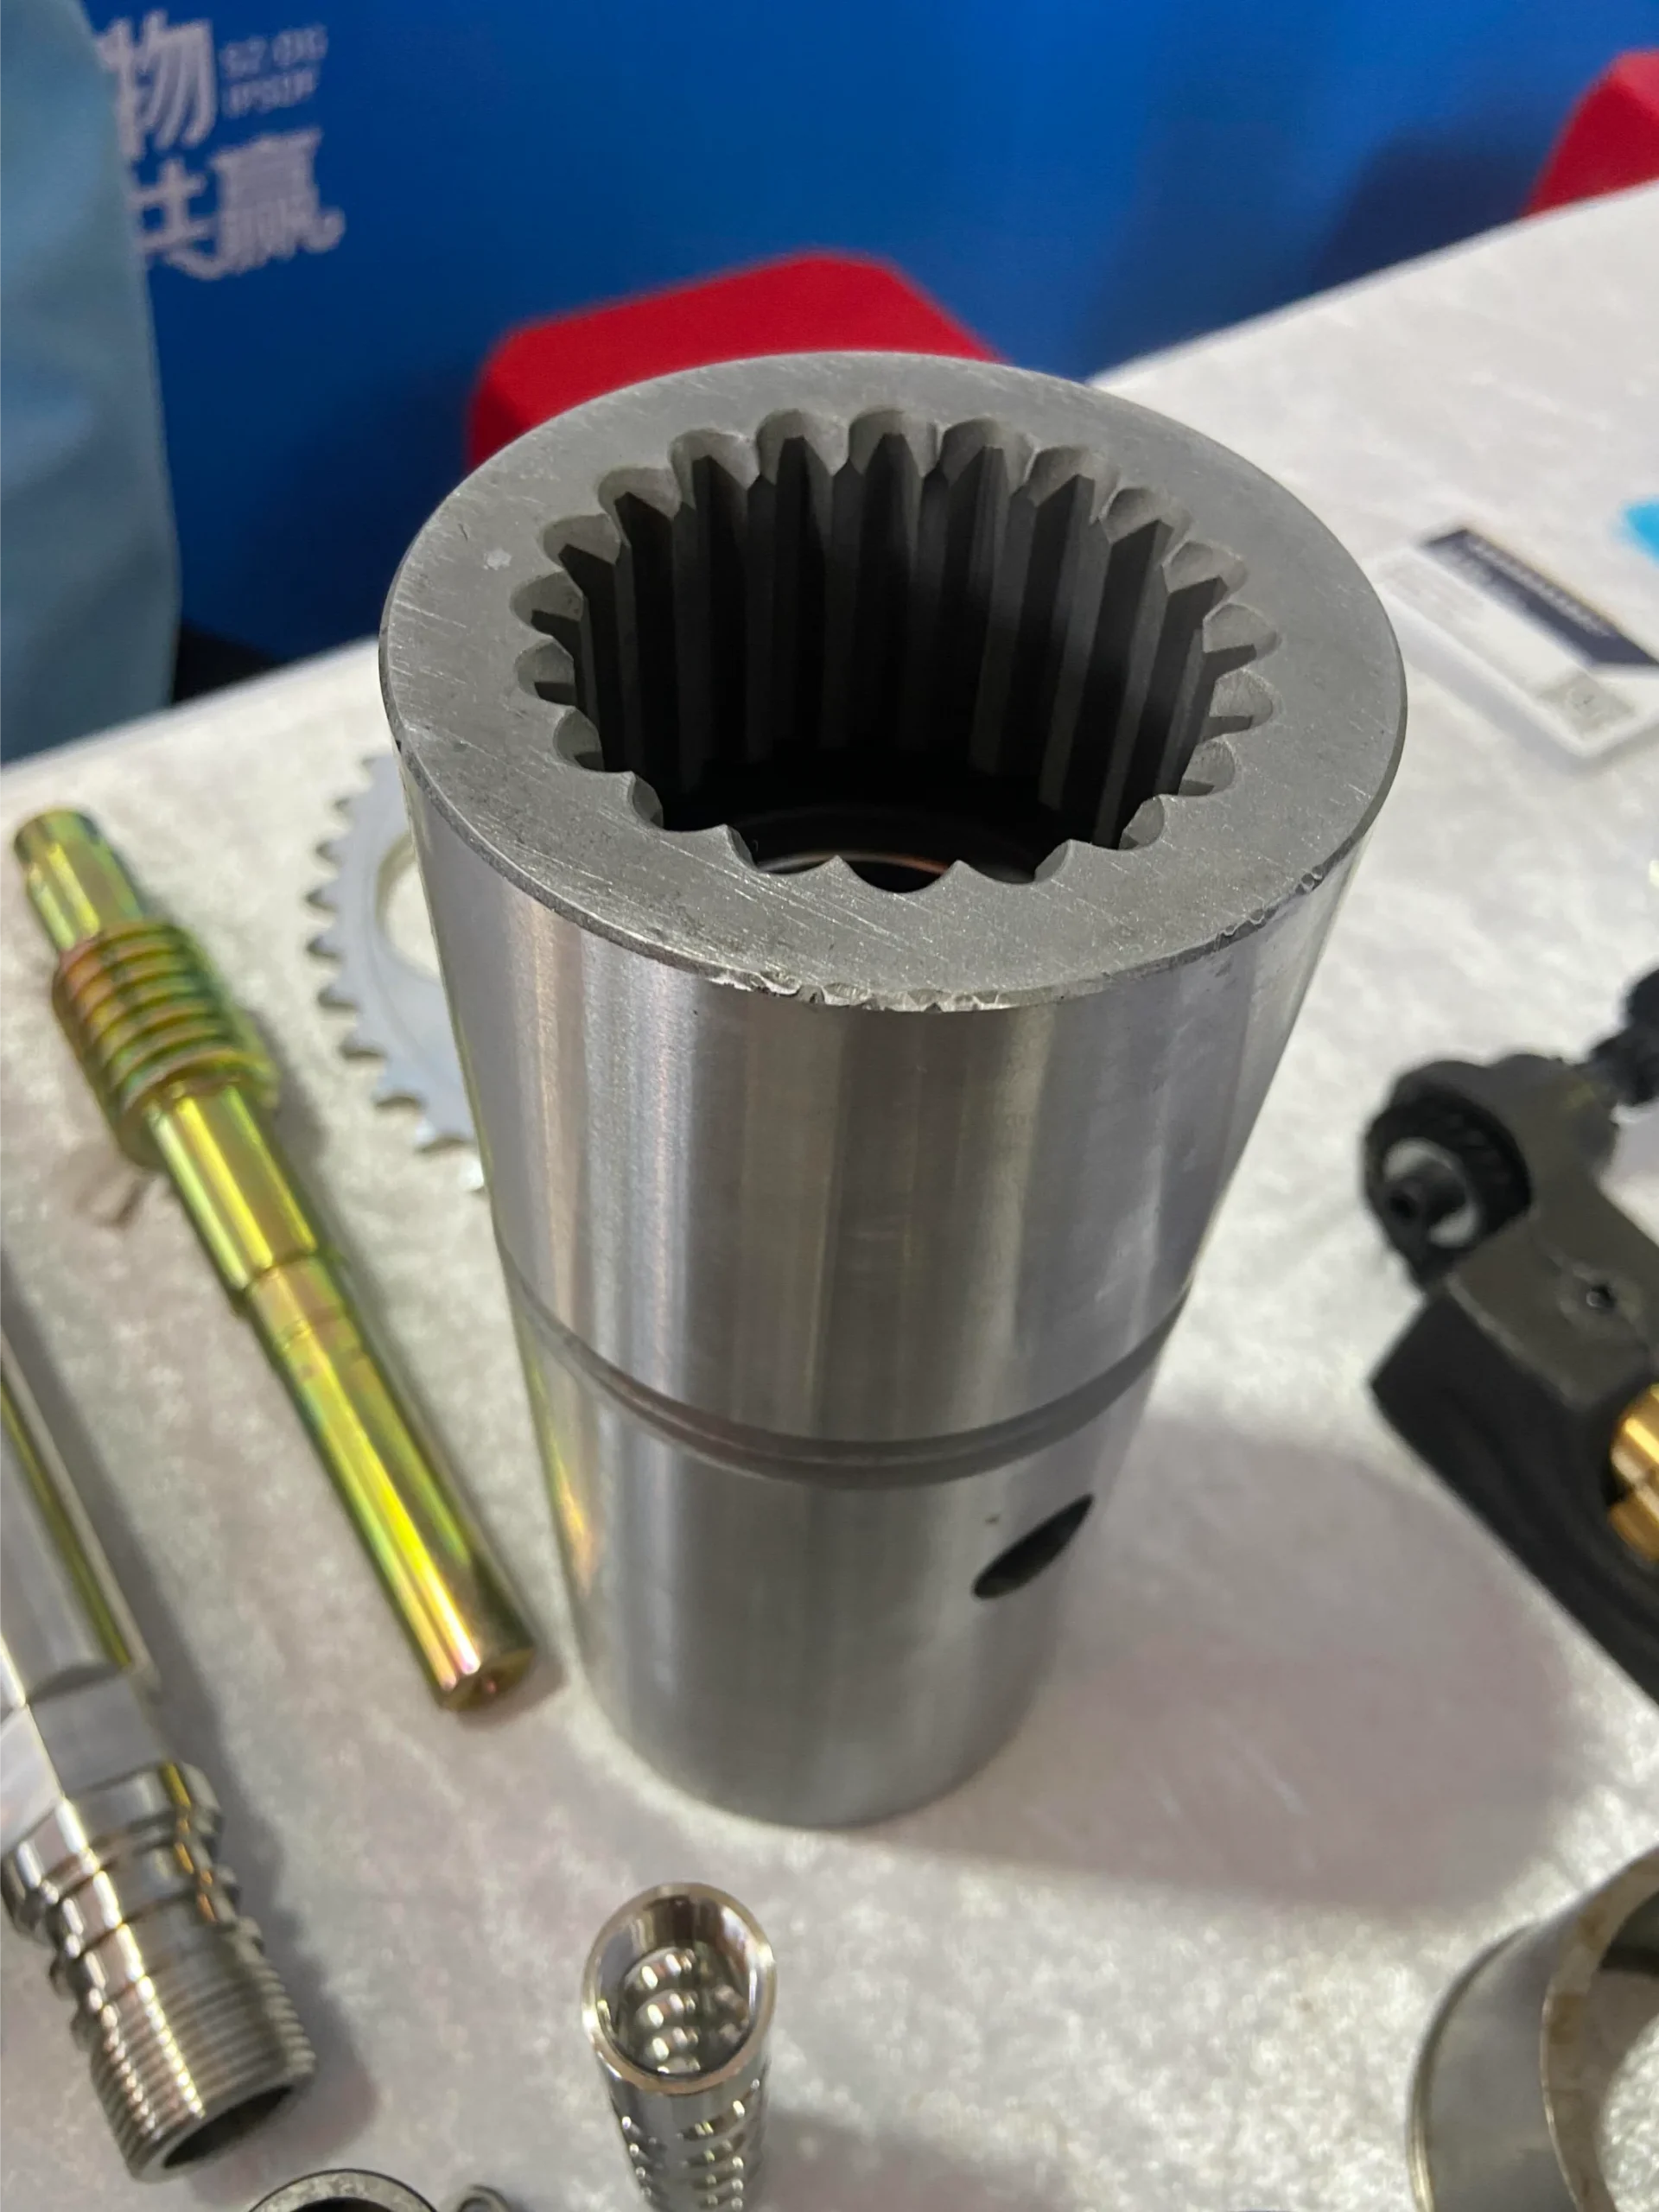
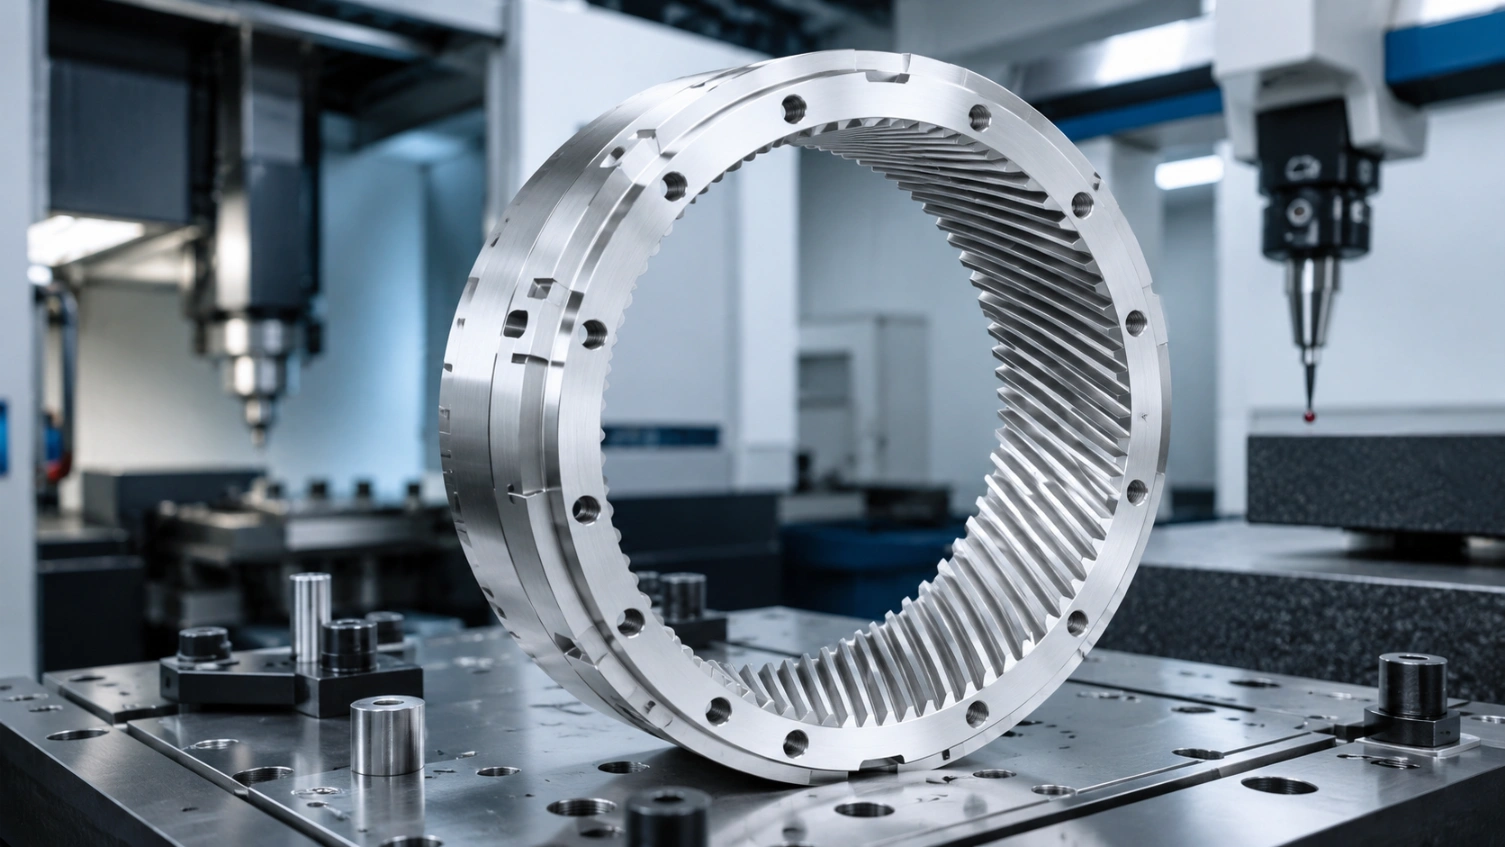
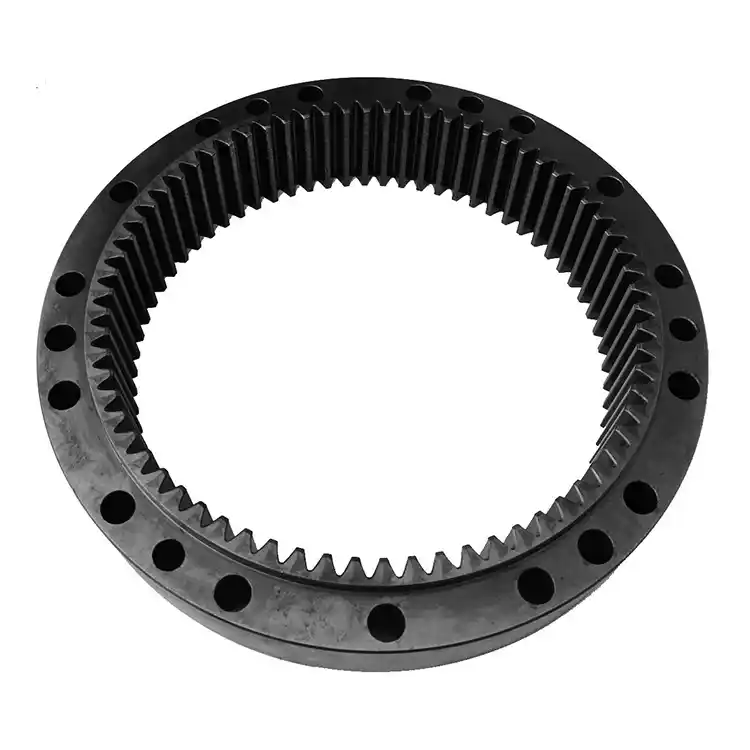
Пользовательские внутренние участки шлицевых втулок Сформированы, обработаны и затачены
Высокоточные внутренние шлицевые втулки, внутренние шлицевые hubs и муфты — внутренние инволютные и плоские корневые шлицевые профили по DIN 5480, ISO 4156 и ANSI B92.1. Внутреннее шлицевое нарезание с помощью протяжки, формовки и шлифовки. Диаметр отверстия Ø8–400 мм, 100% контрольный, проверка CMM. Автомобильные, аэрокосмические и гидравлические применения.
Допуск зубьев внутреннего шлифа профилированный или обработанный
Ø8–400 мм
Диапазон подшипника от миниатюрных до больших ступиц
100%
Контрольный инструмент для внутреннего шлифа go/no-go, каждая деталь
5 дней
самый короткий срок поставки заказы прототипов
Наша работа
Мы сделали внутренние сварные втулки
Протяжка, зубчатая форма и CNC внутреннее шлицевое нарезание на внутренних шлицевых hubs, внутренних шлицевых втулках, муфтах и внутренних шлицевых втулках — для автомобильных трансмиссий, гидравлических насосов, роботизированных соединений и аэрокосмических актуаторов.
От чертежа к заготовке внутреннего шлицевого пальца
Загрузите чертеж вашей внутренней шлицевой втулки — стандарт шлифа, внутренний шлицевой модуль, количество зубьев, угол давления внутреннего шлифа, класс посадки и геометрия отверстия/наружного диаметра. Мы занимаемся внутренним шлицевым нарезанием с помощью протяжки или формовки, закалки и проверкой 100%.
01
Загрузить чертеж
DIN 5480, ISO 4156, ANSI B92.1 или индивидуальные спецификации внутреннего шлифа. Укажите класс посадки и все ключевые размеры.
02
Котировка за 48 часов
Рекомендации по производству внутреннего шлифа (протяжка против формовки), материал, обработка поверхности и срок выполнения.
03
Машина и термическая обработка
Поворот заготовки → формовка или протяжка внутреннего шлифа → термообработка → шлифовка внутреннего шлифа → обработка поверхности.
04
100% Штангенциркуль и судно
Каждая деталь контрольного инструмента внутреннего шлифа проверена. Измерение внутреннего шлифа CMM между штифтами на образце партии. Отчет с каждой отправкой.
Отзывы
Надёжный производитель внутренних шлицев
★★★★★
"3,000 шт. внутренних шлицевых hubs DIN 5480 для нашей трансмиссионной программы. HXC предоставила данные контрольного инструмента 100% go/no-go с каждой партией и измерение CMM между штифтами каждой партии. Ноль возвратов за 12 месяцев. Их понимание требований к внутреннему инволютному шлифу отличное."
BM
Бруно М.
Поставщик качества передачи · Германия
★★★★★
"Нам нужны были внутренние шлицевые hubs Al 7075 с жестко анодированными внутренними гранями для нашего роботизированного соединения — очень жесткий класс посадки. HXC обработала предварительную анодированную форму зуба меньшего размера, анодировала, а затем проверила каждую деталь для подтверждения окончательной посадки. Все 80 шт. прошли. Срок выполнения 10 дней."
HK
Хироши К.
Робототехника и НИО · Япония
★★★★★
"Внутренние шлицевые муфты SUS316L для фармацевтической машины заполнения и запечатывания. DIN 5480 класс 7, пассивированные, с документацией на материалы, совместимую с FDA. HXC поняла требования к документации GMP и предоставила все, что нам нужно. Вовремя, ноль NCR."
VR
Валентина Р.
Механический инженер · Италия
Часто задаваемые вопросы
Внутренняя шлицевая втулка — FAQ
Распространенные вопросы от инженеров и покупателей о внутренних шлицевых втулках, hubs, муфтах, обработке внутреннего шлифа и измерении внутреннего шлифа.
Внутренняя шлицевая втулка (также называемая внутренним шлицевым hub или внутренней шлицевой муфтой) — это цилиндрическая деталь с внутренними шлицевыми зубьями, нарезанными на внутренней поверхности отверстия которые сцепляются с соответствующими внешними шлицами на валу для передачи крутящего момента. В отличие от простого шпонового хаба, внутренняя шлицевая втулка распределяет крутящий момент по множеству зубьев — обеспечивает большую моментную способность, лучшую сопряженность и возможность осевого смещения при передаче крутящего момента. Внутренние шлицевые втулки являются женской парой внешних шлицевых валов в автомобилях синхронизаторов, соединениях шестеренно-насосного типа и приводах роботизированных сочленений.
Производство внутреннего шлифа использует несколько основных процессов: (1) Пробивка прорезной — много зубчатый инструмент для протяжки протягивается через предварительно обработанное отверстие за одно движение, одновременно нарезая все зубья. Самый быстрый процесс нарезания внутреннего шлифа для больших объемов, но требует индивидуального инструмента для протяжки под каждый профиль. (2) Формовка внутреннего шлифа — резец с возвратно-поступательным движением формирует зубья постепенно; не требуется индивидуальный инструмент, подходит для любого количества зубьев, и может выполнять цилиндрические шлицы в полых отверстиях или против плеча. (3) Внутреннее шлицевое хоббирование и 5-осевое ЧПУ внутреннего шлицевого резания — для прототипных количеств или нестандартных профилей. (4) Ротационная выемка для коротких внутренних шлицов и малых отверстий. Для шлицов класса точности (DIN 5480 степень 5–6) добавляется дополнительный шлифовка внутренних шлицов этап (или доводка внутренних шлицов) после закалки.
Пробивка: самый короткий цикл времени (секунды на деталь), превосходная чистота поверхности, стабильное качество — но требует индивидуального инструмента-пробойника (дорогостоящий, длительный срок изготовления), который специфичен для одной формы зуба. Экономически целесообразна только при объемах 500+ штук на профиль. Не может пробивать слепые отверстия или шлицы против плеча. Формовка внутренних шлицов: использует стандартный резец формовки, нет затрат на инструментирование по профилю, работает в слепых отверстиях и против упоров, может производить любое количество зубьев — но медленнее по времени цикла. Лучше подходит для малых и средних объемов (1–500 шт.), прототипов и фрезерования внутренних шлицов в сложных корпусах. В HXC мы рекомендуем выемку для объемов >500 стандартного профиля и формовку шестерен для всех остальных случаев механической обработки внутренних шлицов.
Соединение внутренней шлицевой втулки с внешним шлицевым валом образует внутреннее инволютное зацепление — такую же геометрию зубьев шестерни. Посадку между ними задает класс посадки в стандарте (например,DIN 5480, вал класса f/мур класса H для скользящей посадки). Основные параметры, которые должны соответствовать между валом и втулкой: внутренний шлицевой модуль, количество зубьев, внутренний шлицевой угол давления, внутренний шлицевой диаметр деления, и стандарт (DIN 5480 или ISO 4156 и т. д.). Класс посадки управляет тем, будет ли сборка свободно скользить, плотно сидеть или будет пресс- посадкой. Всегда указывайте классы посадки вала и муфты вместе — несовпадающие классы являются распространенной ошибкой проектирования, которая приводит к либо заеданию, либо чрезмерному люфту.
Данные внутреннего шлица DIN 5480 определяют размеры и допуски внутренних шлицов (hub) по буквенно-цифровому коду: H (положение допуска) в сочетании с классом точности (5, 7, 9 и т. п.). Распространованные обозначения допусков для хабов: 9H — общий промышленный скользящий зазор, наибольший допуск, проще всего производить. 7H — автомобильный стандарт, умеренный допуск, подходит для формованных + закаленных изделий. 5H — прецизионные сервоприводы и аэрокосмическая промышленность, требует шлифовки внутренних шлицов после закалки. Размеры внутренних шлицов — модуль, количество зубьев, угол давления, большой/малый диаметр и измерение между штифтами — должны быть указаны вместе с допуском сопрягаемого вала для определения полного зацепления шлицов. HXC производит все классы — наши инженеры подтверждают соответствующий класс для вашего применения.
Да — формовка внутренних шлицов специально подходит для внутренних шлицев в слепых отверстиях (закрытое дно) благодаря обратному движению резца шлицевого станка и возможности его отведения до дна отверстия. Протяжка требует сквозного отверстия. Интегрированные фланцы, посадочные места под подшипники, масляные каналы и монтажные поверхности возможны в одном изделии — наши 5-осевые центры токарно-фрезерной обработки выполняют все детали на одной заготовке, обеспечивая соосность между внутренним шлицем и всеми корпусными поверхностями. Распространенные примеры: хабы синхронизаторов трансмиссий с интегрированными пазами переключения; втулки гидравлических муфт с интегрированными пазами под уплотнительное кольцо O; хабы сочленений роботов с интегрированными отверстиями под подшипники.
20CrMnTi (индукционно закаленные, HRC 50–56) для автомобильных и промышленных шлицевых хабов — отличная усталостная прочность, предсказуемое поведение протачивания. 42CrMo4 (цементированные, HRC 58–62) для максимальной усталостной прочности при контакте в хабах с высоким моментом передачи. SUS316L сталь нержавеющая для пищевых, фармацевтических и морских внутренних шлицевых муфт. Al 7075-T6 (твёрдо-анодированные) для легких весовых хабов сочленений роботов. Титан Grade 5 для аэрокосмических втулок для шлицевых шлицевых изделий. PEEK для медицинских и высокотемпературных стерилизуемых узлов роботизированных сочленений. C45 / 1045 для универсальных, недорогих промышленных шлицевых втулок, где максимальная твердость не требуется. Также доступны внутренние металлические трубки с шлицами и внутренние шлицевые трубки.
Измерение внутренних шлицев использует: (1) Измерительный инструмент для внутренних шлицев — контрольные штекеры go/no-go — штанген-гайка "go" (соответствует максимальному материаловому состоянию сопряженного вала) должна проходить; "no-go" гаечный должен не входить. Это проверяет суммарную композитную погрешность включая профиль, шаг и концентричность в одном функциональном тесте. (2) Измерение внутренних шлицев между штифтами (over-pin / over-ball) — два прецизионных шара, размещенных в противоположных внутренних зубчатых пространствах, размер измеряется с помощью CMM или микрометра; непосредственно измеряет эффективную ширину пространства. Это стандартный метод измерения внутренних инволютных шлицев. (3) CMM с модулем зубьев — для прецизионных grades (DIN 5480 grade 5–6) измеряются индивидуальный профиль зуба, шаг и концентричность. HXC предоставляет 100% контроль go/no-go на всех заказах с отчетами по партиям CMM для прецизионных grades.
A шлицевый хаб с желобом использует единственный прямоугольный паз — простота и низкая стоимость, но: высокая концентрация напряжений в углах желоба; ограниченная моментная способность; хаб рычит на шлицах, снижая концентричность; осевые перемещения вызывают зигование зубчатого желоба. Один внутренний шлицевой хаб распределяет момент между всеми зубьями одновременно: значительно более высокая способность к передаче момента на заданном диаметре вала; отличная центровка (самоцентрирующийся зацепленный профиль инволюты); плавное осевое перемещение без соприкосновения при должном смазочном обслуживании; куда более длительный ресурс по крутящемусклинению. Для применений свыше ~100 Нм, или требующих <0,05 мм биения между валом и ступицей, внутренние шлицевые ступицы значительно превосходят шпоновые ступицы.
Зависит от типа подключаемого соединения: фиксированные соединения (без осевого перемещения в эксплуатации): достаточно однократного нанесения смазки MoS₂ или антиклейкой смеси при сборке. Скользящие шлицевые муфты (осевое перемещение под нагрузкой, например, карданные шарниры ведущих валов): требуют шлицевой смазки NLGI 2 с MoS₂ или графитом, пополняется по графику технического обслуживания. Коробки передач и их внутренности: смазаны трансмиссионным маслом — обеспечьте совместимость с API GL-4 или GL-5. Нержавеющие и титановые шлицевые втулки (питание, фармацевтика, медицина): работают сухими или с пищевой смазкой NSF H1. Полимерные шлицевые втулки (PEEK, POM): работают сухими в легких режимах; смазка не требуется.
Фреттинг в шлицевых соединениях представляет собой микроскольжение износ между внутренними и внешними гранями шлицев, вызываемое циклическими крутильными или осевыми нагрузками с вибрацией — приводит к образованию оксидированных фрагментов износа и в конечном итоге к трещинам фреттинга у корней зубьев. Чаще выражен во внутреннем шлицевом соединении (ведущая ступица), чем во внешнем валу, потому что зуб ступицы обладает меньшей изгибной жесткостью. Профилактика: (1) Более тесный зацепление по классу — уменьшает амплитуду микропроскальзывания; (2) Поверхностная закалка — твердые склоны сопротивляются износу микропроскальзывания; (3) Смазка на MoS₂ при сборке — снижает коэффициент трения контактов микропроскальзывания; (4) Прессовка ударная внутренних корней зубьев — остаточное сжатие сопротивляется появлению трещин; (5) Увеличение длины зацепления — длиннее рабочая поверхность шлица распределяет нагрузку и снижает единичное действие прилипания.
Несколько стандартов регулируют внутренние инволютные шлицы. DIN 5480 является доминирующим европейским стандартом для внутренних инволютных шлицев, определяющим геометрию метрических соединений внутренних шлицев по модулю, количеству зубьев и углу давления 30°. ISO 4156 является международным стандартом для инволютных внутренних шлицев, гармонизирующим метрические данные о шлицах по всему миру. ANSI B92.1 охватывает дюймовые инволютные внутренние шлицы, используемые в Северной Америке. SAE J498 определяет внутренние шлицы с плоским корнем (прямосторонние "SAE шлицы") с диаметральными шагами от 8/16 до 32/64, широко используемые в мобильной гидравлике, где соединения насосов и моторов должны быть взаимозаменяемыми. HXC производит внутренние шлицевые втулки по всем этим стандартам — укажите стандарт, модуль или диаметральный шаг и количество зубьев на вашем чертеже.
Сроки выполнения: Прототип (1–5 шт.), зубчатая форма, DIN 5480 класс 7: 5–8 дней. Небольшая партия (20–100 шт.), формованная + закаленная + контрольная: 8–14 дней. Производство (500–5 000 шт.), зенкованная + закаленная: 10–16 дней (после одобрения первой образцовой зенковки). Точностной класс (DIN 5480 класс 5–6, шлифовка внутренних шлицев): 14–22 дня. Нержавеющая сталь или титан: добавить 3–5 дней. Возможно ускоренное производство. Примечание: заказы на первую зенковку требуют дополнительно 5–7 дней на производство зенковального инструмента — последующие заказы используют сохранённый инструмент.
Да — HXC регулярно поставляет соответствующие наборы внутренней шлицевой втулки и внешнего шлицевого вала из той же производственной партии, измеренной вместе, чтобы подтвердить класс посадки по целям (скольжение, переход или пресс). Поставка обеих половинок от одного производителя исключает риск наслоения допусков при заборе вала и муфты по отдельности — f-подвеска вала и H-подвеска муфты изготовлены с взаимодополняющими целями, которые вместе достигают заданного зазора. Соответствующие наборы упакованы вместе с единым отчетом по проверке, показывающим как измерения по пинам вала, так и по пинам муфты, и расчетный класс посадки сборки. Эта услуга особенно популярна для программ связки автоматических трансмиссий и гидронасосов-моторов.
Тяговая способность DIN 5480 внутреннего шлицевого ноика зависит от диаметр отверстия шлицев, модуль внутренних шлицев, количество зубьев, ширина фаски и твердость материала. В качестве практического руководства: нока DIN 5480 с m1.5 / 30T / Ø55 мм внутренним диаметром/30 мм шириной торца в 42CrMo4 (индукционно закаленная, HRC 52) передает примерно 800–1 200 Н·м непрерывно. Емкость пропорциональна кубу диаметра полости при сохранении того же модуля. Основные проектные пределы — напряжение среза зубьев, контактное (Герцова) напряжение на фланге зуба и усталость соприкосновения в корне зуба под циклической нагрузкой. Инженеры HXC рассчитывают пропускную способность шлицев и рекомендуют модуль, число зубьев и ширину торца для вашей тяговой мощности и срока службы цикла в рамках бесплатного обзора DFM.
Минимальная толщина стенки (из точки начала зубьев внутреннего шлицевого вала до наружной поверхности втулки) должна быть не менее 2–2.5× модуль внутренних шлицев чтобы избежать деформации во время термообработки и обеспечить достаточную прочность на сжатие. Для внутренних шлицевых втулок с тонкими стенками деформация при термообработке является основной проблемой — формирование внутренних шлицев до термообработки и шлифовка внутренних шлицев после являются самым безопасным подходом. Для очень тонкостенных приложений (стенка/модуль <2) рассмотрите возможность нитридирования вместо цементации — нитридирование происходит при более низкой температуре (520°C против 900°C) с гораздо меньшими размерными искажениями и без искажений от закалки. HXC отмечает проблемы с тонкими стенками как часть бесплатного обзора DFM для каждого заказа на внутренние шлицевые втулки.
Получить предложение
Отправьте ваш чертеж. Получить предложение.
Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.
24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015Фрезерование 3/4/5 осейТокарная обработка на станках с ЧПУCMM-инспекцияГлобальная доставка