info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Prelucrare CNC a oțelului inoxidabil martensitic

Oțel inoxidabil martensitic
Prelucrare a oțelului

410 / 420 / 440C 440C până la HRC 60 Coordonare tratament termic Șlefuire de precizie post-HT Rulmenți · Supape · Tacâmuri · Chirurgical

Prelucrare CNC a oțelului inoxidabil martensitic 410, 420 și 440C — singura familie de oțel inoxidabil care poate fi întărită precum oțelul unelte. De la piese structurale generale în 410 până la rulmenți de calitate 440C cu HRC 60, cu tratament termic, șlefuire post-HT și certificare completă a materialului.

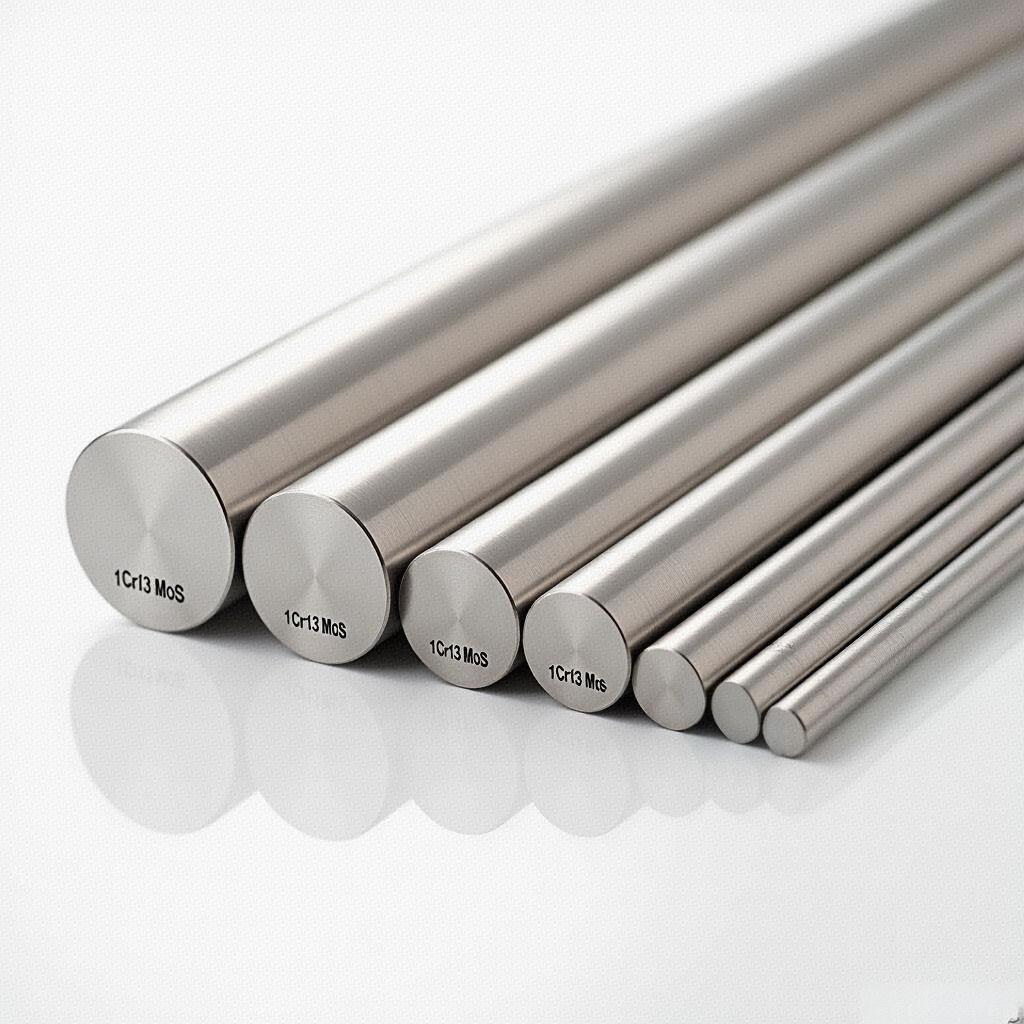
Piese de precizie din oțel inoxidabil martensitic 440C
Duritate maximă
HRC 60 (440C)
Prelucrare CNC a oțelului inoxidabil martensitic
Tratament termic pentru oțel inoxidabil
3
Grade: 410 / 420 / 440C
HRC60
Duritate maximă (440C)
±0.005mm
Șlefuire post-HT
24 de ore
Timp de răspuns pentru ofertă
Oțel inoxidabil martensitic 410 ✦ Oțel inoxidabil 420 ✦ Calitate rulmenți 440C ✦ HRC 60 realizabil ✦ Tratament termic + Șlefuire ✦ Rulmenți cu bile & Seat-uri pentru supape ✦ Instrumente Chirurgicale ✦ Piese de schimb de precizie ✦ Oțel inoxidabil martensitic 410 ✦ Oțel inoxidabil 420 ✦ Calitate rulmenți 440C ✦ HRC 60 realizabil ✦ Tratament termic + Șlefuire ✦ Rulmenți cu bile & Seat-uri pentru supape ✦ Instrumente Chirurgicale ✦ Piese de schimb de precizie ✦
Grade de materiale

Grade de oțel inoxidabil martensitic Prelucrăm

410
Martensitic general-purpose · 11.5–13.5% Cr
Oțel inoxidabil martensitic structural
Cea mai bună duritate și sudabilitate
Cel mai utilizat grad de oțel inoxidabil martensitic. Conținutul cel mai scăzut de carbon dintre cele trei (0.08–0.15TP3T) îl face cel mai sudabil, cel mai dur și cel mai rezistent la coroziune din familia martensitic. Poate fi tratat termic la HRC 35–42. Alegerea implicită pentru aplicații generale martensitice — corpuri de supapă, arbori de pompe, elemente de fixare și componente din oțel inoxidabil structural care necesită duritate moderată.
Duritatea maximă: HRC 35–42 după Q&T
Sudabilitate: Bună (se necesită preîncălzire/postîncălzire)
Rezistența la coroziune: Moderată
Gama de duritateHRC 35–42
Corpuri de ValveAxe de pompăElemente de fixareFlanșe
Vezi Detalii 410
420
Grad pentru tacâmuri · 12–14TP3T Cr · Conținut mai mare de C
Oțel inoxidabil pentru tacâmuri și instrumente
Cel mai bun echilibru între duritate și rezistență la coroziune
Conținut mai mare de carbon decât 410 (0.15–0.40TP3T) permite duritate până la HRC 50–52 după tratament termic — potrivit pentru muchii de tăiere, suprafețe de instrumente și piese de precizie critice pentru uz. Grad standard pentru tacâmuri din oțel inoxidabil, instrumente chirurgicale, unelte dentare și pini de precizie. O rezistență mai bună la coroziune decât 440C în multe medii, oferind în același timp o suprafață dură și polizabilă.
Duritatea maximă: HRC 50–52 după Q&T
Polishabilitate excelentă — finisaj oglindă posibil
Rezistența la coroziune: Bună
Gama de duritateHRC 50–52
TacâmuriInstrumente ChirurgicaleDentarȘtifturi de Pivot
Vizualizați Detalii 420
440C
Grad de rulment · Cea mai înaltă calitate de oțel inoxidabil C · 16–18% Cr
Cel mai înalt duritate al oțelului inoxidabil
Cel mai dur standard disponibil de oțel inoxidabil
Cel mai ridicat conținut de carbon din orice oțel inoxidabil standard (0,95–1,20%) conferă 440C cea mai înaltă duritate posibilă — HRC 58–60 — făcându-l funcțional echivalent cu oțelul pentru scule în ceea ce privește duritatea, păstrând în același timp rezistența la coroziune a inoxului. Gradul definitiv pentru rulmenți, carcase de rulmenți, bile de supapă, lame de cuțit de înaltă calitate și suprafețe de uzură de precizie care necesită atât rezistență la coroziune, cât și duritate maximă.
Duritate maximă: HRC 58–60 după tratament termic și de întărire
Rezistență la coroziune: Foarte bună (cea mai bună din familia martensitică)
Sudabilitate: Nu recomandată (conținut ridicat de C)
Gama de duritateHRC 58–60
Rulmenți cu bileSupape de supapălame de cuțitSuprafețe de uzură
Vezi Detalii 440C
Selecția gradului

Comparând 410, 420 și 440C — Ce grad se potrivește piesei tale?
Compararea durității oțelului inoxidabil martensitic

Conținutul de carbon este principalul diferențiator — mai mult carbon înseamnă mai dur, dar mai puțin sudabil și ușor mai susceptibil la coroziune. Alege gradul de duritate minim necesar pentru cerințele aplicației tale.

410
HRC 35–42
Structură generală
420
HRC 50–52
Vesela / Chirurgical
440C
HRC 58–60
Rulmenți / Uzură
Referință: oțel aliat 4140 — HRC 28–34 (Q&T)
Referință: oțel unelte D2 — HRC 58–62
Regulă de selecție: Specificați 410, cu excepția cazului în care este necesară o duritate >HRC 42. Treceți la 420 pentru aplicații de veselă / instrumente. Specificați 440C doar atunci când este necesară duritatea maximă — este cel mai dificil de prelucrat și tratat termic dintre cele trei.
Proprietate 410 420 440C 304 (referință)
Carbon % 0.08–0.15% 0.15–0.40% 0.95–1.20% 0.08% max
Chrom % 11.5–13.5% 12–14% 16–18% 18–20%
Duritatea maximă (HT) HRC 35–42 HRC 50–52 HRC 58–60 Ne-hardenabil
Rezistență la Coroziune Moderată Bine Foarte bun (pentru martensitic) Excelent
Sudabilitate Limitat (pre-încălzire) Dificil Nerecomandat Excelent
Magnetic Da ✓ Da ✓ Da ✓ Nu (calificat)
Așchiere ★★★★ Bine ★★★ Moderată ★★★ Moderată ★★★ Moderată
Piese Tipice Supape, axe, flanșe, elemente de fixare Tacâmuri, instrumente chirurgicale, instrumente dentare Rulmenți, bile de supapă, lame de cuțit, piese de uzură Piese generale rezistente la coroziune
Echivalent EN 1.4006 1.4021 / 1.4028 1.4125 1.4301
Procesul de Tratament Termic

De la calificat la Duritatea finală — Procesul nostru gestionat

Piesele din oțel inox martensitic sunt prelucrate moale, tratate termic, apoi șlefuite de precizie pe suprafețele critice. Coordinăm toate cele trei etape ca o singură comandă gestionată — fără necesitatea de coordonare între furnizori din partea clientului.

🔩
Pre-prelucrare
Stare calmată
Diametru exterior, diametru interior, suprafețe și caracteristici prelucrate cu adaos de șlefuire pe suprafețele critice. Oțelul inox calmat se prelucrează curat în această etapă.
🔥
Austenitizare
980–1065°C
Piesă încălzită până la temperatura de austenizare — 980°C (410/420) sau 1010–1065°C (440C) — menținută pentru a dizolva carbidele în matricea de austenit.
❄
Quenching
Quenching cu aer sau ulei
Răcirea rapidă transformă austenitul în martensit — creând structura de înaltă duritate. Deformația este controlată prin designul dispozitivului și orientare.
🌡
Tempering
150–370°C
Încălzirea controlată a temperării elimină fragilitatea, menținând duritatea țintă. HRC final verificat prin test de duritate pe piesă sau pe eșantion reprezentativ.
⚙
Rectificare de precizie
±0.005 mm
Șlefuirea post-HT OD/ID recuperează toleranța finală pe suprafețele critice după deformarea cauzată de tratamentul termic. Verificare CMM a dimensiunilor finale înainte de livrare.
Note de prelucrare

Prelucrare mecanică a oțelului inoxidabil martensitic — Considerente cheie

⚠
Provocări cu gradele martensitice
!
Întărirea prin lucru — mai mică decât austenitic, dar prezentăGradele martensitice se întăresc mai puțin agresiv decât 304/316, dar tot necesită unelte ascuțite și avansuri constante pentru a preveni întărirea suprafeței și acumularea de material la margine.
!
440C este abraziv — conținut ridicat de carburiConținutul ridicat de carbon și carburi de crom din 440C este semnificativ mai abraziv decât 410 sau 420. Inserțiile de carburi se uzează mai rapid — intervalele planificate de schimbare a uneltelor sunt esențiale pentru rezultate consistente în producție.
!
Prelucrarea mecanică după tratament termic necesită șlefuire, nu strunjireOdată întărit la HRC 55+, 440C și 420 nu pot fi strunjite convențional — doar șlefuirea cu CBN sau EDM sunt practice. Designul piesei trebuie să lase un adaos de șlefuire adecvat.
!
Deformația cauzată de tratamentul termic trebuie anticipatăToate cele trei clase se deformează în timpul răcirii — diametrele și fețele critice trebuie planificate cu o rezervă suficientă pentru șlefuire pentru a recupera toleranța după tratamentul termic.
✓
Cum gestionăm aceste provocări
✓
Mașină moale, șlefuire dură — secvența planificatăToate piesele martensitice sunt prelucrate brut în stare de anoxidare cu rezervă pentru șlefuire, tratate termic, apoi șlefuite de precizie pentru toleranța finală. Aceasta este fluxul nostru standard, nu o excepție.
✓
Alegerea uneltelor și inserțiilor specifice pentru clasă440C necesită grade de carbură mai dure (acoperire PVD, înclinare pozitivă). Menținem strategii separate de unelte pentru fiecare clasă pentru a optimiza durata de viață a uneltelor și finisajul suprafeței pe lot.
✓
Deformațiile mapate din experiență, nu din presupuneriModelele de deformare cunoscute pentru 440C și 420 după răcire sunt incorporate în rezervă pentru șlefuire — nu lăsăm acest lucru la latitudinea clientului să descopere în timpul primului articol.
✓
Coordonare de tratament termic de la o singură sursăGestionăm austenitizarea, răcirea și temperarea ca parte a comenzii — duritatea verificată prin probă de test sau măsurare a suprafeței piesei înainte de eliberarea pentru șlefuire.
Capacități de fabricație

Cum Prelucrăm Oțel inoxidabil Martensitic
Prelucrare CNC a oțelului inoxidabil 410, 420
PROCES / 01
Frezare CNC (încălzit)
Prelucrare brută și semi-finisare prin strunjire a 410, 420 și 440C în stare de anoxidare sau normalizare. Profiluri externe, pași OD, șuruburi, caneluri și găuri prelucrate cu rezervă de șlefuire proiectată pe suprafețele critice înainte de tratamentul termic.
Stare calmatăRezervă de șlefuireToate cele 3 clase
Frezare CNC a oțelului inoxidabil 410, 420
PROCES / 02
Frezare CNC (Anoxidare și pre-hardening)
Frezare pe 3 și 4 axe a carcasei valvei, carcase, flanșe și piese structurale din 410 și 420. 410 în stare pre-hardened (HRC 25–32) poate fi prelucrat direct folosind unelte de carbură optimizate pentru anumite aplicații.
Corpuri de ValveCarcaseFlanșePre-Hardened 410
Prototip până la producție din oțel inoxidabil martensitic
PROCES / 03
De la prototip la producție
Prototipuri dintr-o singură piesă până la cantități de producție de mii de piese din oțel inoxidabil martensitic. Secvența completă de prelucrare → tratament termic → șlefuire → inspecție rulează pentru toate cantitățile fără o comandă minimă.
Fără cantitate minimă de comandăSecvența completăAceeași controlul calității
Galerie de aplicații

Piese tipice din oțel inoxidabil martensitic Producem

Rulmenți și inele de precizie
Material440C — HRC 58–60 după Q&T
ProcesÎntoarcere → Q&T → Șlefuire OD/ID
IndustrieAeroespacial · Marine · Mașini pentru Alimentație
Instrumente Chirurgicale & Dentare
Material420 — HRC 50–52, polishabil
ProcesÎntoarcere CNC → Q&T → Polizare oglindă
IndustrieMedical · Dental · Chirurgical
Corpuri supapă & Rotișoare pentru pompe
Material410 — HRC 35–42 după Q&T
ProcesÎntoarcere CNC · Frezare · Q&T
IndustriePetrol & Gaze · Chimice · Industriale
Bile și seat-uri pentru supape
Material440C — Rezistent la coroziune + uzură
ProcesÎntoarcere CNC → Q&T → Șlefuire fină
IndustrieControlul fluidelor · Petrol & Gaze · Marine
Pinuri de pivotare și axe de precizie
Material420 (standard) / 440C (uzură maximă)
ProcesÎntoarcere elvețiană → Q&T → Șlefuire
IndustrieOptică · Instrumente · Mecanică de precizie.
Fixări & Hardware structural
Material410 — Cea mai bună sudabilitate, HRC moderat
ProcesStrunjire CNC · Filetare · Călire și revenire
IndustrieMaritim · Petrochimic · Construcții
Industrii deservite

Oțel inoxidabil martensitic pentru Aplicații exigente

⚕
Medical / Dentar
420
⚙
Rulmenți
440C
🔧
Supape / Pompe
410 / 440C
✈
Aerospațial
440C / 410
⚓
Marine
410 / 440C
◈
Petrol și Gaze
410 / 420
De la bară brută la piesă călită și rectificată

Cum producem Piese din oțel inoxidabil martensitic

PASUL 01
Materia Primă
Bară sau billet recoaptă 410 / 420 / 440C cu certificat de laminor ASTM A276 / A484 — numărul de lot, compoziția chimică și proprietățile mecanice verificate la recepție.
PASUL 02
Prelucrare brută
Strunjire, frezare și alezare CNC în stare recoaptă. Se lasă material pentru rectificare (0,2–0,5 mm pe fiecare parte) pe toate suprafețele critice înainte de tratamentul termic.
PASUL 03
Tratament termic
Austenitizare → călire → revenire (+ tratament sub-zero pentru 440C, dacă este specificat). Duritatea este verificată pe probă de test sau pe suprafața piesei înainte de a continua.
PASUL 04
Șlefuire de Precizie
Șlefuirea OD, ID și suprafață recuperează toleranța finală (±0.005 mm) după deformarea cauzată de tratamentul termic. Concentricitatea și rotunjimea sunt verificate.
PASUL 05
Inspecție și Livrare
Raport dimensional CMM, înregistrare test duritate, certificat de material și verificare finisaj suprafață incluse cu fiecare comandă. Livrare în întreaga lume.
Post-Procesare

Tratament de suprafață pentru Piese din oțel inoxidabil martensitic

Toate finisajele →
Pasivare
Passivarea cu acid citric sau nitric (ASTM A967) elimină fierul liber și întărește stratul de oxid de crom. Mai puțin eficientă pe grade martensitice decât pe cele austenitice datorită conținutului mai scăzut de Cr, dar oferă o îmbunătățire măsurabilă a rezistenței la coroziune atmosferică.
ASTM A967410 / 420Protecție împotriva coroziunii ușoare
Oxid Negru
Întunecarea cu caustic fierbinte oferă o finisare mată neagră cu schimbări dimensionale minime (<0.001 mm). Comun pe componentele de valve 410 și 420, carcase de unelte și piese de instrumente de precizie care necesită un aspect non-reflectorizant și protecție împotriva ruginei ușoare.
~0 Schimbare DimensionalăNegru Mat410 / 420
Polish Mecanic & Oglindă
420 și 440C acceptă finisaje excelente lustruite datorită structurii fine de carburi — se poate realiza un finisaj oglindă Ra 0.1 μm. Standard pentru instrumente chirurgicale, unelte dentare și tacâmuri unde sunt necesare atât duritatea, cât și calitatea finisajului suprafeței.
Ra 0.1 μm420 / 440CGrad Chirurgical
Vopsire PVD (TiN / CrN)
Depozitare fizică prin vapori a stratului de uzură TiN sau CrN pe piese 440C. Aplicată după întărire și șlefuire — adaugă o duritate de suprafață Hv 2200+ și reduce coeficientul de frecare, prelungind durata de viață pe suprafețe de uzură, seat-uri de valve și matrițe de precizie.
440CTiN / CrNÎmbunătățire a uzurii
HRC60
Duritate maximă (440C)
±0.005mm
Șlefuire post-HT
Ra 0.1μm
Polish oglindă (420/440C)
24hr
Timp de răspuns pentru ofertă
Prelucrare de precizie în atelierul de oțel inoxidabil
De ce să lucrați cu noi

De ce să ne alegeți pentru Prelucrare din oțel inoxidabil martensitic

HT
Tratament termic gestionat ca parte a comenzii
Austenitizare, quench, temperare și tratament sub zero (pentru 440C) coordonate și gestionate de noi — nu externalizate pentru ca clientul să le gestioneze separat. O comandă, o livrare verificată pentru duritate.
GR
Șlefuire de precizie post-HT la ±0.005 mm
Diametre critice, seat-uri de rulmenți și fitinguri de găurire șlefuite de precizie după tratamentul termic. Concentricitatea și runout-ul verificate cu CMM. Toleranțele menținute constant pe loturi — nu doar pe primul articol.
SZ
Tratament Sub-Zero pentru 440C — Inclus când este specificat
Tratamentul sub-zero (−75°C până la −196°C) convertește austenita reținută în 440C în martensită, maximizând duritatea și stabilitatea dimensională. O includem în secvența de tratament termic atunci când aplicația o cere.
QC
Testare duritate + Rapoarte CMM + Certificări ale materialului
Înregistrări ale testului de duritate Rockwell, rapoarte dimensionale CMM și certificate de fabrică ASTM/EN cu fiecare comandă. Fără căutare de documentație după livrare — totul vine împreună cu piesele.
Întrebări frecvente

Întrebări frecvente Întrebări

Întrebări frecvente despre oțelul inoxidabil martensitic 410, 420 și 440C — duritate, tratament termic, prelucrare și finisare suprafață.

Oțelurile inoxidabile martensitice sunt o familie de oțeluri aliatate cu crom (de obicei 11–18% Cr) care pot fi întărite prin tratament termic — quenching și revenire — pentru a obține valori mari de duritate până la HRC 60. Spre deosebire de gradele austenitice (304, 316), care nu pot fi întărite și sunt apreciate pentru rezistența la coroziune, gradele martensitice fac compromis între rezistența la coroziune și capacitatea de a atinge o duritate ridicată, rezistență la uzură și păstrarea muchiei. Ele sunt singura familie de oțeluri inoxidabile care poate fi întărită complet, similar oțelurilor pentru scule, făcându-le potrivite pentru cuțite, rulmenți, componente de supapă și piese de precizie critice pentru uzură.
Cele trei grade diferă în principal prin conținutul de carbon, care determină duritatea maximă atinsă și rezistența la uzură. 410 are cel mai scăzut conținut de carbon (0,08–0,15%), fiind cel mai ușor de sudat și cel mai durabil dintre cele trei — utilizat pentru piese structurale generale, corpuri de supapă și componente de pompă unde o duritate moderată este suficientă. 420 are un conținut mai mare de carbon (0,15–0,40%), permițând o duritate de HRC 50–52, cu o rezistență mai bună la uzură — comun pentru tacâmuri, instrumente chirurgicale și unelte dentare. 440C are cel mai ridicat conținut de carbon (0,95–1,20%) dintre toate oțelurile inoxidabile standard, atingând HRC 58–60 după tratament termic — cel mai durabil oțel inoxidabil disponibil, folosit pentru rulmenți, cuțite de înaltă calitate, seaturi de supapă și suprafețe de uzură de precizie.
Oțelurile inoxidabile martensitice pot fi sudate, dar necesită preîncălzire și tratament termic post-sudare pentru a evita crăpăturile la rece și zonele durificate afectate de căldură. 410 are cea mai bună sudabilitate dintre cele trei grade. 420 necesită mai multă atenție. 440C este în general considerat dificil de sudat și este rareori specificat pentru ansambluri sudate — conținutul său ridicat de carbon face ca riscul de crăpare în zona afectată de căldură (HAZ) să fie semnificativ. Dacă piesa dvs. necesită sudare și proprietăți inoxidabile, luați în considerare oțelurile austenitice 304L sau 316L în loc.
După tratamentul termic de quenching și temperare: 410 atinge HRC 35–42 în funcție de temperatura de temperare. 420 atinge HRC 50–52. 440C atinge HRC 58–60 — cea mai mare duritate dintre toate gradele standard de oțel inoxidabil. Aceste valori de duritate sunt realizabile după o austenitizare, quenching și temperare corespunzătoare. Coordinăm tratamentul termic ca parte a comenzii de prelucrare, cu verificare a testării de duritate furnizată.
Piesele sunt de obicei prelucrate grosier în stare de revenire sau pre-întărită, tratate termic pentru a obține duritatea finală, apoi finisate prin frezare sau turnare de precizie pe suprafețele critice pentru a recupera toleranța finală după deformarea cauzată de tratamentul termic. Prelucrarea în stare dură (în special 440C la HRC 58–60) necesită scule CBN sau rectificare și este semnificativ mai costisitoare. Secvența noastră standard este: prelucrare grosieră → tratament termic → finisare prin frezare a dimensiunilor critice → verificare cu CMM. Această secvență este coordonată și gestionată de noi ca un proces cu sursă unică.
Spre deosebire de gradele austenitice, oțelul inoxidabil martensitic nu poate fi passivat la fel de eficient din cauza conținutului mai scăzut de crom și a prezenței carburilor. Tratamentele de suprafață comune includ: passivare (îmbunătățește rezistența la coroziune modest — ASTM A967), oxid negru (protecție împotriva luminii, schimbare dimensională minimă), acoperire PVD (pentru uneltele de tăiere 440C și suprafețele de uzură — adaugă strat de uzură TiN sau CrN), precum și lustruire sau superfinisare (pentru suprafețele de rulare și fațetele de etanșare). Cromarea dură este, de asemenea, utilizată pe tije de supapă 410 și arbori de pompă.
440C este utilizat în principal în aplicații care necesită cea mai înaltă duritate posibilă într-un oțel inoxidabil, combinată cu o rezistență moderată la coroziune. Aplicațiile de prelucrare CNC includ: rulmenți cu bile de precizie și inele de rulmenți, lame de cuțit de înaltă calitate și unelte de tăiere, seat-uri de supape și bile de supapă care necesită rezistență la coroziune plus rezistență la uzură, inele de uzură pentru impelere de pompe, matrițe de precizie și unelte de formare, instrumente dentare și chirurgicale care necesită păstrarea muchiei, și seat-uri de duze în sisteme de control al fluidelor.
Da. Spre deosebire de oțelurile inoxidabile austenitice (304, 316) care sunt nemagnetice în condiția de calire, oțelurile inoxidabile martensitice (410, 420, 440C) sunt feromagnetice — puternic magnetice atât în condiția de calire, cât și în cea de întărire. Acest lucru se datorează structurii lor cristaline cubice cu centru de masă (BCC) sau tetragonale cu centru de masă (BCT în stare durificată). Dacă sunt necesare proprietăți nemagnetice pentru aplicația dumneavoastră, specificați o calitate austenitică în schimb.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală