info@hxcnc.com Шэньчжэн, Китай Ответ в течение 24 часов
обрабатывать из нержавеющей стали мартенситной класса CNC

мартенситная нержавеющая сталь
Стальная обработка

410 / 420 / 440C 440C до HRC 60 координация термообработки точная шлифовка после термообработки подшипники · клапаны · столовые приборы · хирургические изделия

CNC-обработка мартенситной нержавеющей стали 410, 420 и 440C — единственная нержавеющая семейство, которое можно закаливать как инструментальная сталь. От общих конструкционных деталей из 410 до подшипниковой марки 440C с термообработкой, шлифовкой после ТО и полной сертификацией материалов.

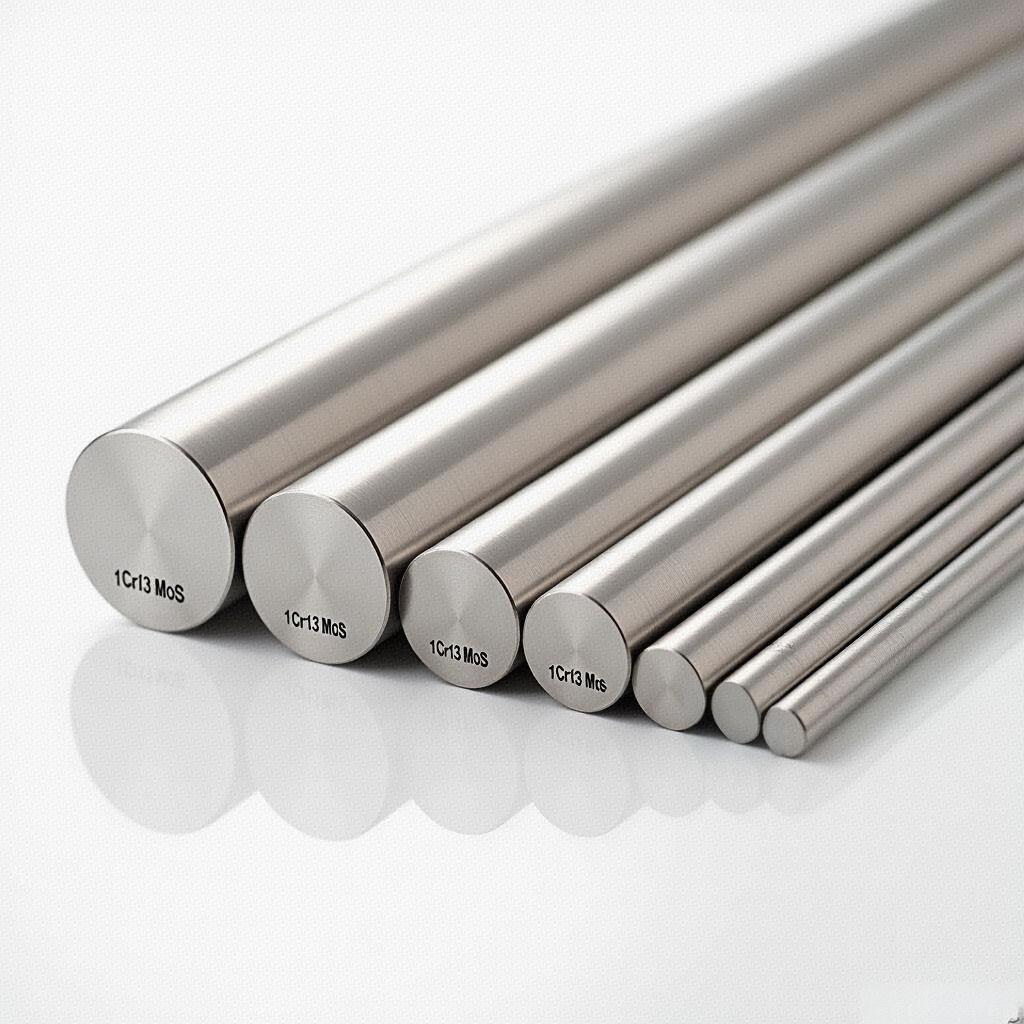
Мартензитная сталь Stainless Steel 440C Прецизионные изделия
Макс. твердость
HRC 60 (440C)
Точение на ЧПУ мартензитной нержавеющей стали
Термическая обработка нержавеющей стали
3
Оценки: 410 / 420 / 440C
HRC60
Макс. твердость (440C)
±0,005mm
Обкатка после термообработки
24ч
Срок изготовления
410 мартензитная нержавеющая сталь ✦ 420 нержавеющая сталь ✦ 440C подшипникового класса ✦ Достижима HRC 60 ✦ Термообработка + затачивание ✦ Шариковые подшипники и седла клапанов ✦ Хирургические инструменты ✦ Прецизионные изнашиваемые детали ✦ 410 мартензитная нержавеющая сталь ✦ 420 нержавеющая сталь ✦ 440C подшипникового класса ✦ Достижима HRC 60 ✦ Термообработка + затачивание ✦ Шариковые подшипники и седла клапанов ✦ Хирургические инструменты ✦ Прецизионные изнашиваемые детали ✦
Маркировка материалов

Классы мартензитной нержавеющей стали Мы обрабатываем

410
Общее мартенситное · 11,5–13,5% Cr
Структурная мартенситная нержавеющая сталь
Лучшая пластичность и свариваемость
Наиболее широко используемая мартенситная нержавеющая сталь. Самое низкое содержание углерода из трёх (0,08–0,15%) делает её наиболее свариваемой, самой прочной и самой коррозионно-стойкой из семейства мартенситовых сталей. Термообрабатываема до HRC 35–42. Удобный выбор по умолчанию для общих мартенситных применений — корпуса клапанов, валу насосов, крепежные изделия и структурная нержавеющая сталь, требующая умеренной твердости.
Макс. твердоcть: HRC 35–42 после Q&T
Свариваемость: Хорошая (перед- /послеплавочная обработка требуется)
Коррозионная стойкость: Умеренная
Диапазон твердостиHRC 35–42
Корпуса клапановВала насосаКрепежные изделияФланцы
Посмотреть детали 410
420
Класс для столовых приборов · 12–14% Cr · Более высокий C
Класс нержавеющей стали для столовых приборов и инструментов
Лучшее соотношение твердости и коррозионной стойкости
Большее содержание углерода чем 410 (0,15–0,40%) позволяет твердость до HRC 50–52 после термической обработки — пригодна для режущих кромок, оболочек инструментов и прецизионных деталей изнашивания. Стандартный сорт нержавеющей стали для столовых приборов, хирургических инструментов, стоматологических инструментов и прецизионных осевых штифтов. Лучше противостойкость к коррозии чем 440C во многих средах, обеспечивая жесткую, полируемую поверхность.
Макс. твердость: HRC 50–52 после закалки и отпуск
Отличная полируемость — может достигаться зеркальная отделка
Устойчивость к коррозии: Хорошая
Диапазон твердостиHRC 50–52
Столовая посудаХирургические инструментыДентальнаяПоворотные шплинты
Посмотреть детали 420
440C
Скаты по подшипникам · Наивысшая классность Cr Stainless · 16–18%
Наивысшая прочность нержавеющей стали
Самая твёрдая стандартная нержавеющая сталь
Наиболее высокий углеродистый состав среди стандартных нержавеющих сталей (0.95–1.20%) обеспечивает 440C наивысшую достижимую твердость — HRC 58–60 — что по прочности фактически соответствует инструментальной стали, сохраняя коррозионную стойкость нержавеющей стали. Определяющий сорт для шариковых подшипников, корпусов подшипников, шариков клапанов, высококачественных клинков и прецизионных износостойких поверхностей, требующих как коррозионной стойкости, так и максимальной твердости.
Макс. твердость: HRC 58–60 после Q&T
Устойчивость к коррозии: Очень высокая (наивысшая в мартенситной группе)
Сварочность: не рекомендуется (высокое содержание C)
Диапазон твердостиHRC 58–60
Шариковые подшипникиКлапанные седлаЛезвия ножейПоверхности изнашивания
Посмотреть детали 440C
Выбор марки

Сравнение 410, 420 и 440C — Какая марка подходит вашему изделию?
Сравнение прочности мартензитной нержавеющей стали

Углеродистость является основным источником различий — больше углерода означает harder, но менее сварочный и чуть более подверженный коррозии. Выберите минимально твердую марку, удовлетворяющую требованиям вашего применения.

410
HRC 35–42
Общая конструкционная
420
HRC 50–52
Приборы/Хирургия
440C
HRC 58–60
Подшипники/Износ
Справка: сталь 4140 — HRC 28–34 (Q&T)
Справка: инструментальная сталь D2 — HRC 58–62
Правило отбора: Указывать 410, если твердость не требуется более HRC 42. Перейти к 420 для клинковых/инструментальных применений. Указывать 440C только тогда, когда требуется максимальная твердость — наиболее дорого в обработке и термообработке из трёх.
Свойство 410 420 440C 304 (справочно)
Углерод % 0,08–0,15% 0,15–0,40% 0,95–1,20% 0.08% макс
Хром % 11,5–13,5% 12–14% 16–18% 18–20%
Макс. твердость (HT) HRC 35–42 HRC 50–52 HRC 58–60 Неупрочняемая
Сопротивление коррозии Умеренный Хороший Очень хороший (для мартенитных) Отлично
Сварочность Ограниченная (предварительный нагрев) Трудно Не рекомендуется Отлично
Магнитный Да ✓ Да ✓ Да ✓ Нет (закалённый)
Обрабатываемость ★★★★ Хороший ★★★ Умеренный ★★★ Умеренный ★★★ Умеренный
Типичные детали К каждому клапанам, валам, фланцам, крепежам Столовые приборы, хирургические инструменты, стоматологические приборы Подшипники, шарики клапанов, лезвия ножей, изнашиваемые детали Общие детали, устойчивые к коррозии
Эквидалент EN 1.4006 1.4021 / 1.4028 1.4125 1.4301
Тепловая обработка

От закалки до Окончательная твердость — наш управляемый процесс

Мартенситные нержавеющие детали обрабатываются заготовкой в мягком состоянии, затем термообрабатываются, после чего с высокой точностью затачиваются по критическим поверхностям. Мы координируем все три этапа как единый управляемый заказ — от клиента не требуется координация между поставщиками.

🔩
Черновая обработка
Состояние после отпуска
ОВ, внутренний диаметр, фаски и признаки обработаны с допуском под шлифовку на критических поверхностях. Наши отплавленные нержавеющие заготовки очищаются на этом этапе.
🔥
Аустенитизация
980–1065°C
Деталь нагрета до температуры аустенитирования — 980°C (410/420) или 1010–1065°C (440C) — выдерживается для растворения карбидов в матрице аустенита.
❄
Закалка
Закалка воздухом или маслом
Быстрое охлаждение превращает аустенит в мартенсит — формируя структуру с высокой твердостью. Деформация контролируется за счёт фиксаторов и дизайна ориентации.
🌡
Отпуск
150–370°C
Контролируемая отпускная закалка снимает хрупкость, сохраняя заданную твердость. Финальная HRC подтверждается испытанием твердости на детали или на representative coupon.
⚙
Точное шлифование
±0.005 мм
После термообработки наружная/внутренняя шлифовка восстанавливает финальные допуска на критических поверхностях после деформации при термообработке. CMM-проверка финальных размеров перед отправкой.
Примечания по обработке

Обработка мартенситной нержавеющей стали — Ключевые соображения

⚠
Проблемы с мартенситными сортами
!
Упрочнение по работе — меньше, чем у аустенитных, но присутствуетМартенситные grades упрочняются менее агрессивно, чем 304/316, но все же требуют острого инструмента и стабильной подач, чтобы предотвратить поверхностное закаливание и образование краёв.
!
440C абразивен — высокий содержание карбидаВысокое содержание углерода/хромия карбидного карбида 440C значительно абразивнее 410 или 420. Резцовые вставки из карбида изнашиваются быстрее — запланированные интервалы замены инструмента необходимы для стабильных результатов в производстве.
!
После термообработки обработка требует шлифовки, а не токарной обработкиПосле закалки до HRC 55+ 440C и 420 не могут обрабатываться обычной токарной обработкой — применимы только шлифование CBN или EDM. Конструкция детали должна оставлять достаточный запас под шлифование.
!
Термическая деформация должна предвидетьсяВсе три сорта деформируются при закалке — критические диаметры и поверхности должны быть запланированы с достаточным запасом шлифовки для восстановления допуска после термической обработки.
✓
Как мы управляем этими проблемами
✓
Машиним мягко, затачиваем твердо — запланированная последовательностьВсе мартензитные детали проходят грубую обработку в отожжённом состоянии с запасом на шлифовку, закаляются, затем прецизионно шлифуются до финального допуска. Это наш стандартный рабочий процесс, а не исключение.
✓
Специализированная подгонка инструментов и выбор вставок по Grade440C требует более прочных карбонитридных марок (PVD-покрытие, положительный клин). Мы поддерживаем отдельные стратегии инструментов для каждого сорта для оптимизации срока службы инструмента и качества поверхности по партиям.
✓
Искажение отображается по опыту, а не догадкамИзвестные образцы искажений для 440C и 420 после закалки включены в допуск на шлифовку — мы не оставляем это на усмотрение заказчика при первом образце.
✓
Координация термической обработки от единого источникаМы управляем аустенитированием, закалкой и отпуском в рамках заказа — твердость проверяется по испытательному купону или измерению поверхности детали перед сдачей на шлифовку.
Производственная мощность

Как мы обрабатываем Мартенситная нержавеющая сталь
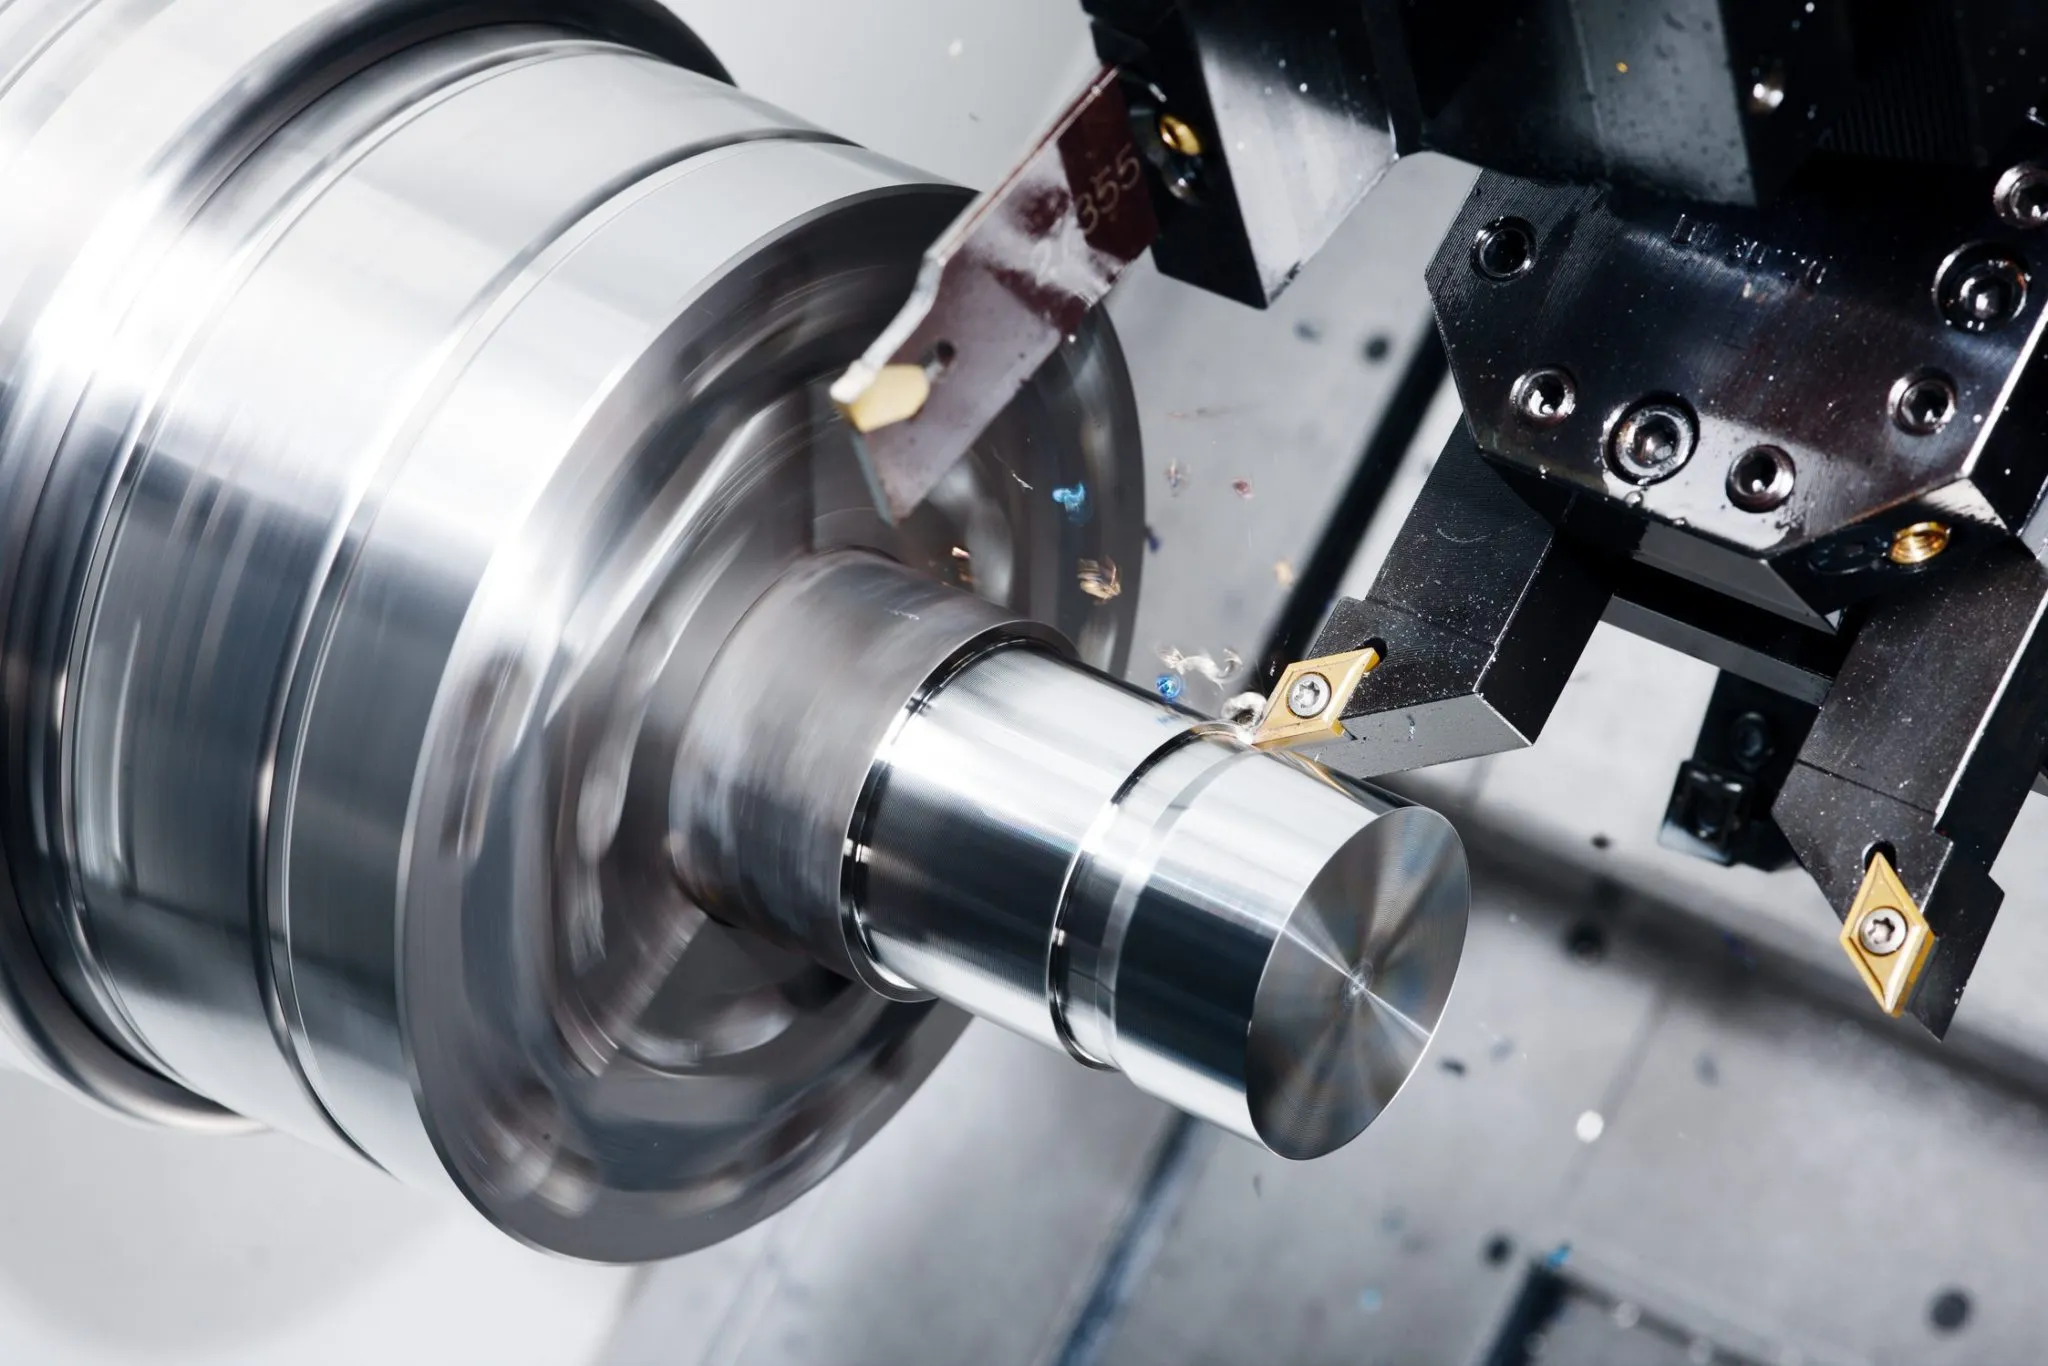
Точение на ЧПУ 410 420 нержавеющей стали
ПРОЦЕСС / 01
Токарная обработка на ЧПУ (отпущенная)
Черновая и полупрецизионная токарная обработка 410, 420 и 440C в отожженном или нормализованном состоянии. Внешние профили, ступени по диаметру, резьбы, канавки и отверстия, обработанные с предусмотренной допускной зазубриной на критических поверхностях перед термической обработкой.
Состояние после отпускаДопуск на шлифовкуВсе 3 класса
Фрезерование на ЧПУ 410 420 нержавеющей стали
ПРОЦЕСС / 02
Фрезерование на ЧПУ (отпустившееся и предварительно закаленное)
3-осное и 4-осное фрезерование корпусов клапанов и корпусов из 410 и 420, крышек, фланцев и структурных деталей. 410 в режиме предварительной закалки (HRC 25–32) может быть напрямую фрезерован с использованием оптимизированного твердосплавного инструмента для некоторых применений.
Корпуса клапановКорпусаФланцыПре-закаленный 410
Прототип до серийной Martензитной нержавеющей стали
ПРОЦЕСС / 03
Прототип к производству
От прототипов одной единицы до серийных партий в тысячи литых из мартенситной нержавеющей стали деталей. Полная последовательность: механическая обработка → термообработка → шлифовка → контроль, выполняемая для всех количеств без минимального заказа.
Без минимального заказаПолная последовательностьТот же контроль качества
Галерея применений

Типичные части из мартенситной нержавеющей стали Мы производим

Подшипники и заезды с высокой точностью
Материал440C — HRC 58–60 после термообработки (Q&T)
ПроцессТ turning → Q&T → шлифовка по наружному/внутреннему диаметру
ПромышленностьКосмонавтика · Морской флот · Оборудование для пищевой промышленности
Хирургические и стоматологические инструменты
Материал420 — HRC 50–52, полируемый
ПроцессCNC- Turning → Q&T → Зеркальная полировка
ПромышленностьМедицинское · стоматологическое · хирургическое
Корпуса клапанов и вал-шпиндели
Материал410 — HRC 35–42 после Q&T
ПроцессЧПУ токарная обработка · фрезерование · Q&T
ПромышленностьНефть и газ · Химическая промышленность · Промышленность
Шарики клапанов и седла
Материал440C — коррозионностойкость + износостойкость
ПроцессЧПУ токарная обработка → Q&T → притирание
ПромышленностьГидравлика · Нефть и газ · Морской флот
Прецизионные шарниры-перекладины и валы
Материал420 (std) / 440C (max износостойкость)
ПроцессШвейная токарная обработка → Q&T → шлифовка
ПромышленностьОптика · Instruments · Прецизионная механика.
Крепеж и структурные изделия
Материал410 — Лучшая свариваемость, умеренная твердость HRC
ПроцессРобот Обработка: ЧПУ Токарная обработка · Резьба · Quench & Temper (Q&T)
ПромышленностьМорская промышленность · Нефтегазовый сектор · Строительство
Обработанные отрасли

Мартензитная нержавеющая сталь для Сложных применений

⚕
Медицинское / Стоматологическое
420
⚙
Подшипники
440C
🔧
Клапаны / Насосы
410 / 440C
✈
Космос
440C / 410
⚓
Морской
410 / 440C
◈
Нефть и Газ
410 / 420
От заготовки до закалённой, шлифованной детали

Как мы производим Мартензитные стальные детали

ШАГ 01
Сырьё
410 / 420 / 440C отожжённая заготовка или слиток с сертификатом по ASTM A276 / A484 — номер плавки, химический состав и механические характеристики подтверждены при получении.
ШАГ 02
Черновая обработка
Фрезерование с ЧПУ, токарная обработка и растачивание в отожженном состоянии. Зольный запас заготовки (0,2–0,5 мм с каждой стороны) оставлен на всех критических поверхностях перед термообработкой.
ШАГ 03
Термообработка
Аустенитизация → закалка → отпуск (+ сверхкритический для 440C, если указан). Жесткость проверяется на контрольной монете или поверхности детали перед продолжением.
ШАГ 04
Прецизионная обработка
Обработка ОД, ВД и поверхностная шлифовка достигают окончательной допускности (±0,005 мм) после деформаций при термообработке. Проверяется concentricity и круглость.
ШАГ 05
Инспекция и поставка
CMM-метрический отчет, протокол испытания на твердость, сертификат материала и проверка качества поверхности упакованы с каждым заказом. Доставка по всему миру.
Постобработка

Поверхностные обработки для Мартензитные стальные детали

Все отделки →
Пассивация
Окислительно-щелочная пассивация на основе лимонной или азотной кислоты (ASTM A967) удаляет свободное железо и укрепляет слой хром oxide. Менее эффективна на мартенситных марках по сравнению с аустенитными из-за меньшего содержания Cr, но обеспечивает измеримое улучшение устойчивости к коррозии в атмосфере.
ASTM A967410 / 420Легкая коррозионная защита
Черный оксид
Горячая едкая чернение обеспечивает матовую черную отделку с минимальным изменением размеров (<0,001 мм). Часто применяется на компонентах клапанов 410 и 420, корпусах инструментов и деталях прецизионных приборов, требующих нематового внешнего вида с легкой защитой от ржавчины.
~0 Изменение размеровМатовый Черный410 / 420
Механическая и зеркальная полировка
420 и 440C допускают отличные полированные поверхности благодаря своей мелкой карбидной структуре — достигается зеркало Ra 0,1 мкм. Стандарт для хирургических инструментов, стоматологических инструментов и столовых приборов, где требуются как твердость, так и качество поверхности.
Ra 0,1 мкм420 / 440CХирургический уровень
PVD- coating (TiN / CrN)
Физическая парофодная осаждение покрытия из TiN или CrN на детали 440C. Применяется после закалки и шлифовки — увеличивает твердость поверхности Hv 2200+ и снижает коэффициент трения, продлевая срок службы на изнашиваемых поверхностях, седлах клапанов и прецизионных штампах.
440CTiN / CrNУлучшение износостойкости
HRC60
Макс. твердость (440C)
±0,005mm
Обкатка после термообработки
Ра 0,1μm
Зеркальная полировка (420/440C)
24hr
Срок изготовления
Прецизионная заточка/шлифование нержавеющей стали в мастерской
Почему выбирают нас

Почему выбирают нас для Мартензитная стальная обработка

HT
Термообработка управляется как часть заказа
Аустенитизация, закалка, отпуск и суб-ноль обработка (для 440C), координированные и управляемые нами — не передаются на аутсорс для самостоятельного управления клиентом. Один заказ, одна доставка с проверенной твердостью.
GR
Пост-термообработочная прецизионная шлифовка до ±0.005 мм
Критические диаметры, посадки подшипников и диалюбовые соосности — прецизионная шлифовка после термообработки. Концентричность и биение проверяются координатно-измерительной машиной. Допуски сохраняются последовательно по партиям — не только на первом образце.
SZ
Суб-нольная обработка для 440C — включается по требованиям
Суб-нольная обработка (−75°C до −196°C) переводит удержанную Austenite в мартенсит, максимизируя твердость и размерную устойчивость. Мы включаем это в последовательность термообработки, когда приложение требует.
QC
Испытание на твердость + отчеты CMM + сертификаты материалов
Записи испытаний на твердость по Роквеллу,Dimensional reports CMM и миллисертификаты ASTM/EN с каждым заказом. Не ищите документы после поставки — всё идет вместе с деталями.
Часто задаваемые вопросы

Часто задаваемые Вопросы

Часто задаваемые вопросы о мартензитной нержавеющей стали 410, 420 и 440C — твердость, термообработка, механическая обработка и отделка поверхности.

Мартензитные нержавеющие стали представляют собой семейство хромсодержащих сталей, которые можно закалять термической обработкой — отпуском и отпуском — чтобы достичь высокой твердости до HRC 60. В отличие от аустенитных grade (304, 316), которые не закаливаются и ценятся за коррозионную стойкость, мартензитные grade идёт на компромисс между коррозионной стойкостью и возможностью достижения высокой твердости, износостойкости и сохранения режущего крома. Это единственная семья нержавеющей стали, которую можно закалить насквозь как инструментальная сталь, что делает их пригодными для ножей, подшипников, деталей клапанов и прецизионных износоустойчивых деталей.
Три марки различаются главным образом по содержанию углерода, что определяет максимальную достижимую твердость и износостойкость. 410 имеет наименьшее содержание углерода (0,08–0,15%), что делает её наиболее свариваемой и прочной — используется для корпусов клапанов, валов насосов и структурных деталей, где достаточно умеренной твердости. 420 имеет более высокий углерод (0,15–0,40%), что обеспечивает твердость до HRC 50–52, с лучшей износостойкостью — обычная для столовых приборов, хирургических инструментов и стоматологических инструментов. 440C имеет самый высокий углерод (0,95–1,20%) среди стандартной нержавеющей стали, достигая HRC 58–60 после термообработки — самая твёрдая нержавеющая сталь, используется для шарикоподшипников, ножей высшего класса, седел клапанов и прецизионных износоустойчивых поверхностей.
Мартензитные нержавеющие стали можно сваривать, но требуют предварительного подогрева и послесварной термообработки, чтобы избежать холодной трещиноватости и зон с высоким затвердением в зоне термической обработки. У 410 наилучшая свариваемость из трёх марок. У 420 требуется больше внимания. 440C Generally считается трудно свариваемым и редко указывается для сварных узлов — его высокий углерод делает риск трещин в зоне термической обработки значительным. Если ваша деталь требует сварки и нержавеющих свойств, рассмотрите аустенитную 304L или 316L.
После охлаждения и отпускной термообработки: 410 достигает HRC 35–42 в зависимости от температуры отпуска. 420 достигает HRC 50–52. 440C достигает HRC 58–60 — наивысшая твердость среди стандартных марок нержавеющей стали. Эти значения твердости достигаются после надлежащегоustenитирования, закалки и отпуска. Мы координируем термообработку как часть обработки заказа, с проверкой твердости.
Детали обычно проходят грубую обработку в нормализованном или предзакаленном состоянии, затем термообрабатываются до окончательной твердости, далее финиш-зачистка или прецизионный точение по критическим поверхностям для восстановления конечной допусков после деформации от термообработки. Механическая обработка в закалённом состоянии (особенно 440C при HRC 58–60) требует шлифовального или CBN-инструмента и значительно дороже. Наш стандартный цикл: грубая обработка → термообработка → финишная шлифовка критических размероw → верификация CMM. Этот цикл координируется и управляется нами как единый источник.
В отличие от аустенитных grade, мартензитная нержавеющая сталь не может быть пассивирована так же эффективно из-за меньшего содержания хрома и наличия карбидов. Распространённые поверхностные обработки включают: пассивация (повышает коррозионную устойчивость умеренно — ASTM A967), черная оксидировка (легкая защита, минимальные изменения размеров), PVD-покрытие (для инструментов резки 440C и рабочих поверхностей — добавляет покрытия TiN или CrN), полировка или суперпокрытие (для опорных поверхностей и уплотнительных лиц). Также применяется гальваническое никелирование с хромированием на стержнях клапанов 410 и валу насоса.
440C в основном используется в приложениях, требующих максимальную достижимую твердость в сочетании с умеренной коррозионной стойкостью. ЧПУ-обработка включает: прецизионные шариковые подшипники и рамы подшипников, ножи и режущие инструменты высшего качества, седла клапанов и шаровые клапаны, требующие устойчивости к коррозии и износостойкости, уплотнительные кольца для водяных насосов, прецизионные штампы и формовочные инструменты, стоматологические и хирургические инструменты, требующие сохранения остроты кромки, седла форсунок в системах управления жидкостью.
Да. В отличие от аустенитных нержавеющих сталей (304, 316), которые немагнитны в нагартованном состоянии, мартензитные нержавеющие стали (410, 420, 440C) ферромагнитны — сильно магнитны как в нагартованном, так и в закаленном состоянии. Это связано с их кристаллической структурой BCC или BCT в закалённом состоянии. Если для вашего применения требуются немагнитные свойства, укажите аустенитный сорт вместо этого.
Получить предложение

Отправьте ваш чертеж.
Получить предложение.

Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.

24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015 Фрезерование 3/4/5 осей Токарная обработка на станках с ЧПУ CMM-инспекция Глобальная доставка