
Категория продукта
h4/h5 OD · HRC 60 · Ra 0.1µm Зеркало · CMM
RS / 001 — 008
Высокоточная шлифовка
Шейки роликов
Валцы и штифты с высокой точностью, обработанные на ЧПУ, для высокоточных роликовых узлов — Точность OD h4 / h5, твердость поверхности HRC 58–62, закаленные, зеркальная отделка Ra 0.1 µm. Разработаны для печатных машин, ламинирующих машин, прецизионных подающих валков и дозирующих валков, где критически важна постоянная давление в зазоре.
Ра 0,1µm
Зеркальная поверхность
HRC 58–62
Закалка
h4 / h5
Допуски по наружному диаметру
ЧЕРТЕЖ ЧАСТИ · RS-000 ВАЛИК ДЛЯ ПЕЧАТИ · 42CrMo4 IH HRC 60
ISO 9001 · ЗЕРКАЛЬНАЯ ШЛИФОВКА · CMM
HRC 60 · Ra 0.1µm
h4 / h5 OD
Печать · Ламинирование · Подача · Дозирование · Покрытие
Типы роликов
42CrMo4 · 20CrMnTi · SUS440C · 316L · Al 7075
Материалы
48hr Котировка · 5-дневный прототип
Сервис
Ра 0,1 мкм
Зеркальная поверхность
стандарт печатной рулонной бумаги
стандарт печатной рулонной бумаги
HRC 58–62
Закалка
поверхность с рейтингом Герца
поверхность с рейтингом Герца
h4 / h5
Допуски по наружному диаметру
совпадающие роликовые подшипники
совпадающие роликовые подшипники
5 дней
самая быстрая доставка
заказы прототипов
заказы прототипов
Наша работа
Запросить аналогичную деталь →
Роликовые валы высокой точности, которые мы изготовили
Роликовые валы высокой точности, обработанные на станках с ЧПУ, для автомобильной, робототехнической, аэрокосмической, медицинской и промышленной сферы.
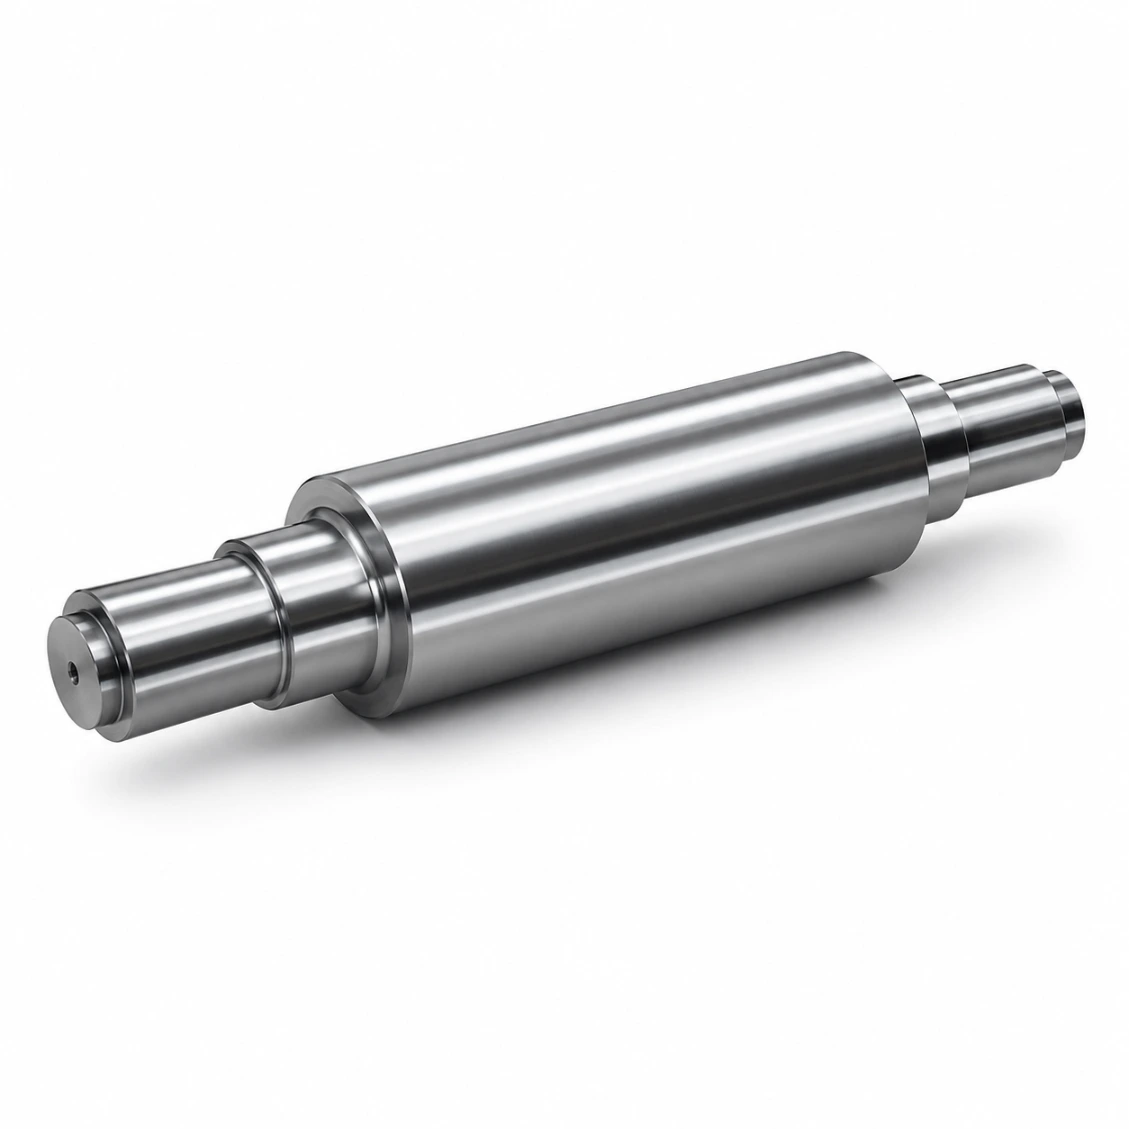 42CrMo4 · Промышленная
Роликовый вал высокой точности — Промышленный привод
42CrMo4 · Закаленный · 200 шт.
 SUS316L · Медицинский
Роликовый вал высокой точности — Медицинское устройство
SUS316L · Пассивированный · 50 шт.
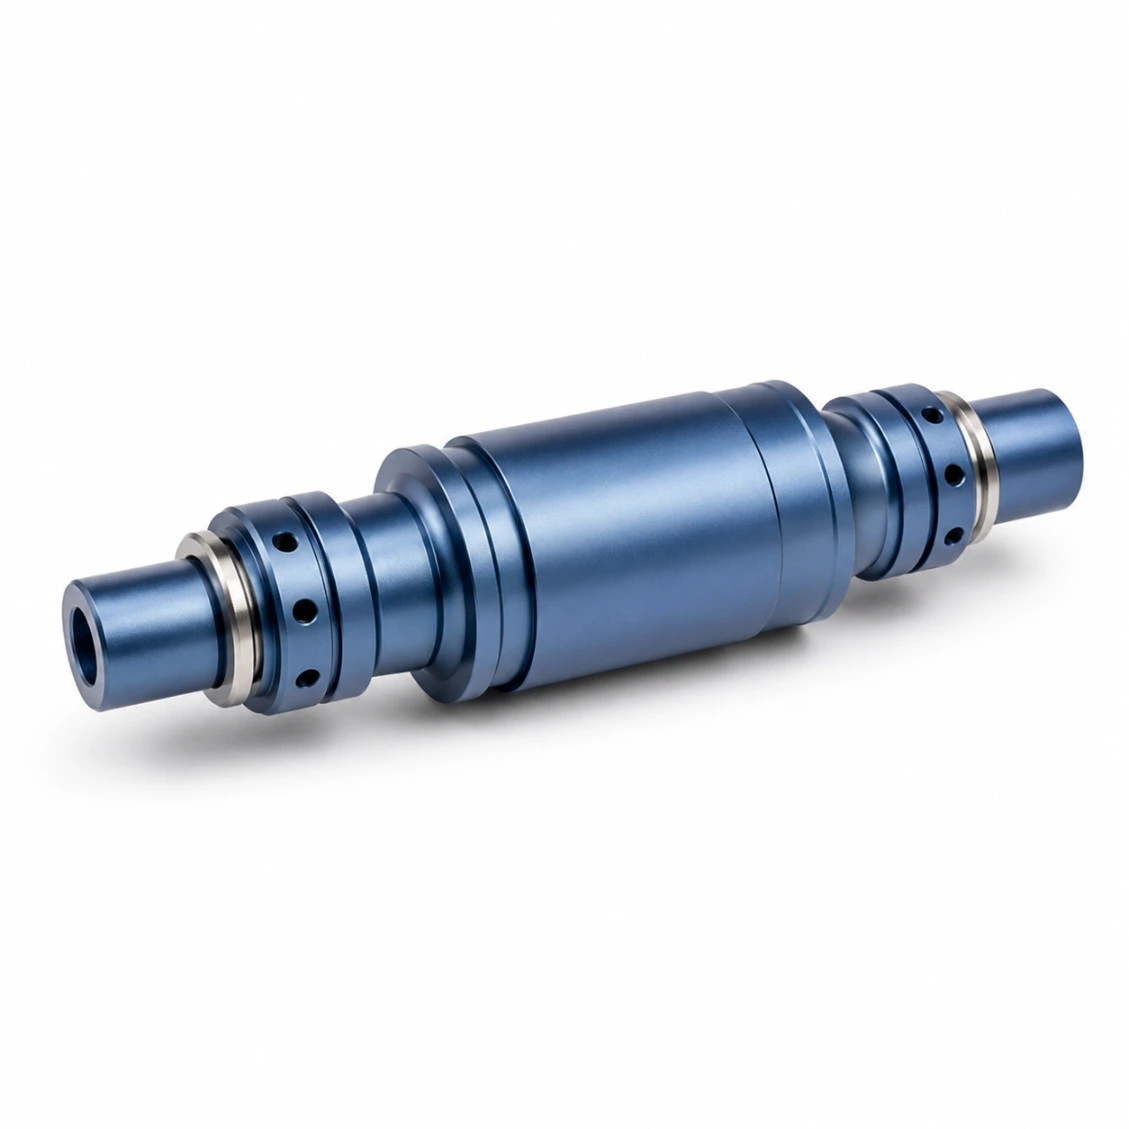 Al 7075 · Робот
Роликовый вал высокой точности — Сустав робота
Al 7075 · Анодированный · 80 шт.
 Ti Grade 5 · Аэро
Роликовый вал высокой точности — Аэрокосмическая отрасль
Ti Grade 5 · 15 шт.
 C45 · Общий
Роликовый вал высокой точности — Оборудование общего назначения
C45 · Черный оксид · 300 шт.
 SUS303 · Инструмент
Роликовый вал высокой точности — Прецизионный инструмент
SUS303 · Ra 0.2µm · 100 шт.
 20CrMnTi · привод
Роликовый вал высокой точности — Привод с высоким крутящим моментом
20CrMnTi · Карбюризованный · 150 шт.
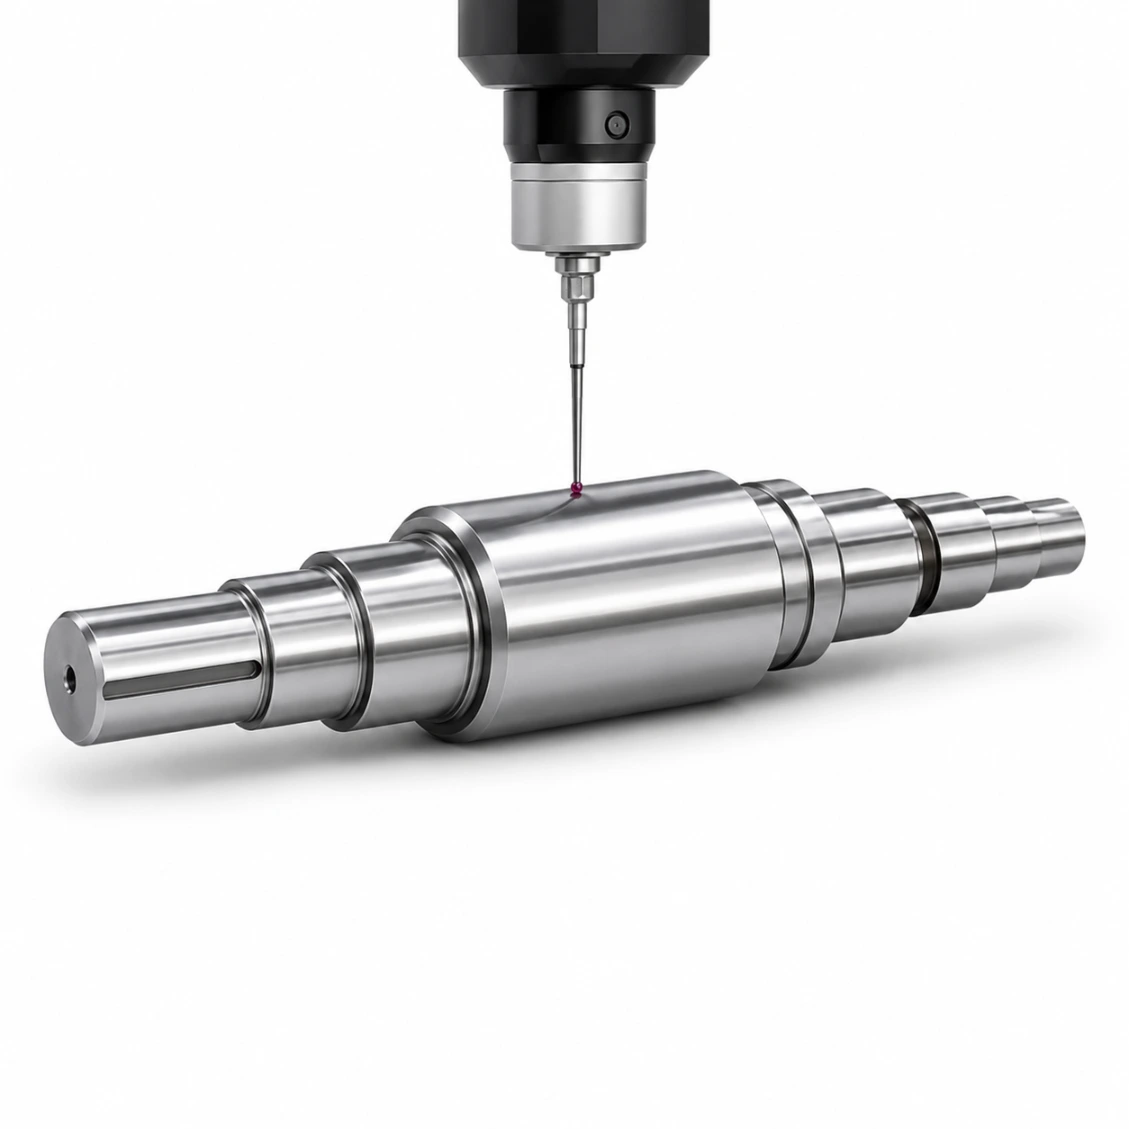 Проверено CMM
Валик с высокой точностью — Полный отчет CMM
Каждая деталь измерена CMM
Как работает
От чертежа до готового изделия
Загрузите свой чертеж — материал, допуски и поверхность обработки. Коммерческое предложение через 48 часов.
01
Загрузить чертеж
STEP, DXF, PDF или эскиз с ключевыми размерами и допусками.
02
Котировка за 48 часов
Материал, процесс, обработка поверхности и твердый срок выполнения.
03
ЧПУ-машина и контроль
Точная токарная обработка, шлифовка, проверка CMM, поверхностная обработка.
04
Доставка по всему миру
Полный размерный отчет. DHL / FedEx / морские перевозки.
Отзывы
Надежный производитель валиков с высокой точностью
★★★★★
"Исключительная согласованность размеров в каждой партии. Отчет CMM точно совпал с входным контролем. Сроки выполнения — как обещано."
AK
Алекс К.
Инженер-механик · Германия
★★★★★
"Рассмотрение DFM HXC выявило две проблемы дизайна до начала производства. Готовые детали были идеальны с первой сборки. Настоятельно рекомендуется."
SL
Софи Л.
Инженер-конструктор · Франция
★★★★★
"Три года закупки прецизионных осей у HXC. Качество стабильно, сроки надежны, инженеры всегда реагируют."
JT
Джеймс Т.
Старший инженер · Великобритания
Часто задаваемые вопросы
Валики с высокой точностью — Часто задаваемые вопросы
Технические и операционные вопросы отвечают наши инженеры.
Валик с высокой точностью — это центральный валик сборки роликов — он либо приводит в движение ролик, либо приводится в движение им. Валик с высокой точностью обрабатывается с жесткими допусками по наружному диаметру (h4/h5) и высокой твердостью (HRC 60+), чтобы поддерживать точность размеров под высокими герцанскими контактными давлениями в роликовых приложениях и достигать требуемой отделки поверхности (Ra 0.1 мкм) для обеспечения постоянного давления при сжатии и плавной обработки полотна.
Валики, которые работают в контакте с роликовыми подшипниками или служат непосредственно поверхностью ролика, нуждаются в HRC 58–62 — при твердости ниже HRC 58 поверхность контакта ролика будет вмятина под герцанской нагрузкой, вызывая вибрацию и следы на полотне или обрабатываемом материале. Для валиков с высокой точностью печати и ламинирования стандартом является HRC 60 с Ra 0.1 мкм — достигается путем закалки (индукционной или через карбонизацию) и точной цилиндрической шлифовки.
h5 для валиков, работающих в паре с роликовыми подшипниками — достаточно жесткий, чтобы исключить колебания, которые могут вызвать осцилляцию ролика. h4 для валиков ультраточной печати, где зазор между валом и подшипником должен быть менее 0.003 мм. h6 для валиков общего назначения, где точность менее критична. Укажите класс допуска и требуемую круглость на вашем чертеже.
Да — HXC регулярно обрабатывает валики с интегрированными канавками, шлицами, зубьями шестерен или полигонами (Torx) для прямого привода без отдельных муфт. Все функции привода обрабатываются в одной установке на 5 осей, что обеспечивает концентричность между поверхностью ролика и интерфейсом привода в пределах 0.003 мм — критично для работы валиков на высокой скорости без вибрации.
Прототип (1–5 шт., закаленные + зеркально отшлифованные): 5–8 дней. Небольшая партия (10–50 шт.): 8–14 дней. Производство (100–1,000 шт.): 12–18 дней. Нержавеющая сталь или титан: добавьте 2–4 дня. Хромирование добавляет 3–5 дней. Доступно срочное производство.
20CrMnTi (индукционно закаленные) для печатных и ламинирующих валиков. 42CrMo4 (прокарбюризованные) для подающих валиков, требующих максимального срока службы при поверхностной усталости. SUS440C (закаливаемая нержавеющая сталь) для валиков в пищевой и фармацевтической промышленности, нуждающихся как в коррозионной стойкости, так и в твердости HRC 56–58. SUS303/316L для незакаленных нержавеющих валиков. Алюминий 7075 анодированные для легких офисных и копировальных валиков. Ti Группа 5 для аэрокосмической отрасли.
Стандартная обработанная OD: Ra 0.4 µm. Прецизионные подшипниковые валы: Ra 0.2 µm. Зеркальная отделка контактной поверхности валика: Ra 0.1 µm (супер-обработка). Шлифованная или хромированная отделка: Ra 0.05 µm для ультра-прецизионных печатных приложений. Все измеряется контактным профилометром и указывается в сертификате инспекции.
Да — канавки под шлицы, шлицевые соединения, резьбы, сквозные отверстия, плоскости и конические поверхности обрабатываются в одной 5-осевой настройке токарно-фрезерной обработки, обеспечивая концентричность всех функций до 0,003 мм TIR.
Максимальная длина вала валика между центрами: 1,500 мм. Для валов длиной более 600 мм коррекция прямолинейности после термообработки выполняется перед окончательной шлифовкой, чтобы сохранить TIR ≤ 0.01 мм/м. Укажите требуемую допустимую прямолинейность на вашем чертеже — валиков для широкоформатной печати и ламинирования часто требуется ≤ 0.005 мм/м.