info@hxcnc.com Шэньчжэн, Китай Ответ в течение 24 часов
Главная/ Продукты/ Углеродистая сталь механические детали
Категория продукта
CST / 001 — 025

Углеродистая сталь
Механические детали

25 продуктовых линеек, охватывающих полный диапазон деталей из большого и легированного стали, изготовленных на станках с ЧПУ — ведущие валы, ступенчатые валы, шлицевые валы, муфты, втулки, фланцы, соединители, опорные блоки, корпуса оснастки, петли для подъёма, концевые упоры, и соединители сварной рамы. От углеродистой стали 451ТП5Т до высокопрочной легированной стали 42CrMo, от прототипа до серийной партии.

25
Линии продукции
±0.01 мм
Допуск по ключу
1 шт
Минимальный заказ
КОМПОЗИЦИЯ ЧЕРТЕЖА PART · CST-000 ISO 9001 : 2015
врезное место под конус k6
паз под подшипник H8
D2 · HRC 58–62
Ø k6 · TIR ≤0,01 ФЛАНЕЦ · 8×M10 ПРИДЕЛОЧНЫЙ ИЗДЕЛИЕ · ЗАТИРУЕНО D2 ПЕТЛЯ ПОДЪЕМА · Номинальная грузоподъёмность
45 · 40Cr · 42CrMo
Главные оценки
Q&T · Case · Индукционный
Термообработка
24hr Коммерческое предложение
Время отклика
25
Линии продукции
45# · 42CrMo
Сталь Grades
±0,01mm
Допуск по ключу
Управляемый H/T
Термообработка
24hr
Срок изготовления
Рабочий вал передачи ✦К ступенчатый вал ✦Штифтовый вал ✦Гладкий вал ✦Опорный вал ✦Вал-ролик ✦Муфта ✦Втулка ✦Фланец ✦Т threaded соединитель ✦Соединитель цепи ✦Опорный блок ✦Базовая деталь ✦Заглушка для зажима ✦Механический соединитель ✦Зафиксированная зажимная плитка ✦Соединитель роботизированной руки ✦Соединитель рамы ✦Сиденье передачи ✦Корпус заготовки ✦Разъем вилка ✦Конец тяги ✦У lifting ✦Блок limitation ✦Струбцинный блок ✦ Рабочий вал передачи ✦К ступенчатый вал ✦Штифтовый вал ✦Гладкий вал ✦Опорный вал ✦Вал-ролик ✦Муфта ✦Втулка ✦Фланец ✦Т threaded соединитель ✦Соединитель цепи ✦Опорный блок ✦Базовая деталь ✦Заглушка для зажима ✦Механический соединитель ✦Зафиксированная зажимная плитка ✦Соединитель роботизированной руки ✦Соединитель рамы ✦Сиденье передачи ✦Корпус заготовки ✦Разъем вилка ✦Конец тяги ✦У lifting ✦Блок limitation ✦Струбцинный блок ✦
Полный ассортимент продукции

25 углеродистая сталь
Механические части линии

Выберите вкладку категории · Все детали по ЧПУ из цельной стали · термообработка управляется · MOQ 1 штука

Запросить все продукты →
Категории продукции
Валы и вращающиеся части6 изделий · CST-001 → 006Котировка →
Шесть вал- и вращающихся деталей, обработанные из заготовок из углеродистой и легированной стали. Допуски на посадке подшипников по наружному диаметру шесть осевых и вращающихся деталей, обработанных из слитка из углеродистой и легированной стали. Допуски по внешнему диаметру посадок под подшасовку k6/m6/h6 ≤0,01 мм к6/м6/н6.
Передающая ось на станке с ЧПУ из углеродистой стали 45# 40Cr 42CrMo Шпоночное гнездо
as standard; runout (TIR)
ВАЛЫ / 001 — ОСОБЕННОЕ
Коробки передач
on bearing seats. Keyways to DIN 6885; cross-holes and set-screw flats machined in the same setup as the shaft OD for accurate angular positioning. Heat treatment managed end-to-end — quench and temper, induction hardening, and case carburising all arranged as part of the order.
на посадочных поверхностях подшипников. шлицы по DIN 6885; боковые отверстия и плоские поверхности для винтов затяжки обрабатываются в той же установке, что и наружный диаметр вала, для точного углового положения. Термообработка выполнена от начала до конца — закалка и отпуск, индукционная закалка и цементация поверхности выполнены в рамках заказа.CST-001CST-001SHAFTS / 001 — FEATURED
ОСИ / 001 — ИЗВЕСТНЫЕЗапросить предложение
Основанная ступенчатая ось с несколькими диаметрами, фрезерованная на ЧПУ 45# 40Cr Шейка прецизионная
Drive shafts transmitting torque between motor/gearbox and driven components. Machined from 45# medium carbon steel (HRC 20–25 normalised, or HRC 40–45 quench and temper) or 40Cr alloy steel (HRC 30–35 Q&T). Bearing seat OD tolerance k6 or m6; runout (TIR) ≤0.01 mm between bearing seats. Keyways to DIN 6885 — width and depth tolerance P9/JS9; angular position ±0.1°. Shoulder fillet radii ≥R1.5 mm to prevent fatigue crack initiation at diameter transitions. Thread end features and set-screw flats in same CNC setup. Surface treatment: black oxide standard; hard chrome plating for journal surfaces in harsh environments.
ВАЛЫ / 002
Валы ступенчатые
Многодиаметрированные ступенчатые валы с прецизионными плечами. Перпендикулярность плеча оси вала ≤0.01 мм. Галтель посадки под подшипник H7/h6. Выточенные канавки для снятия напряжений на плечах.
Плечо Перп. ≤0.01 мм
Штифт оси закаленный, шлифованный GCr15 40Cr h6 Ra 0.4µm Прецизионность
CST-003
ВАЛЫ / 003
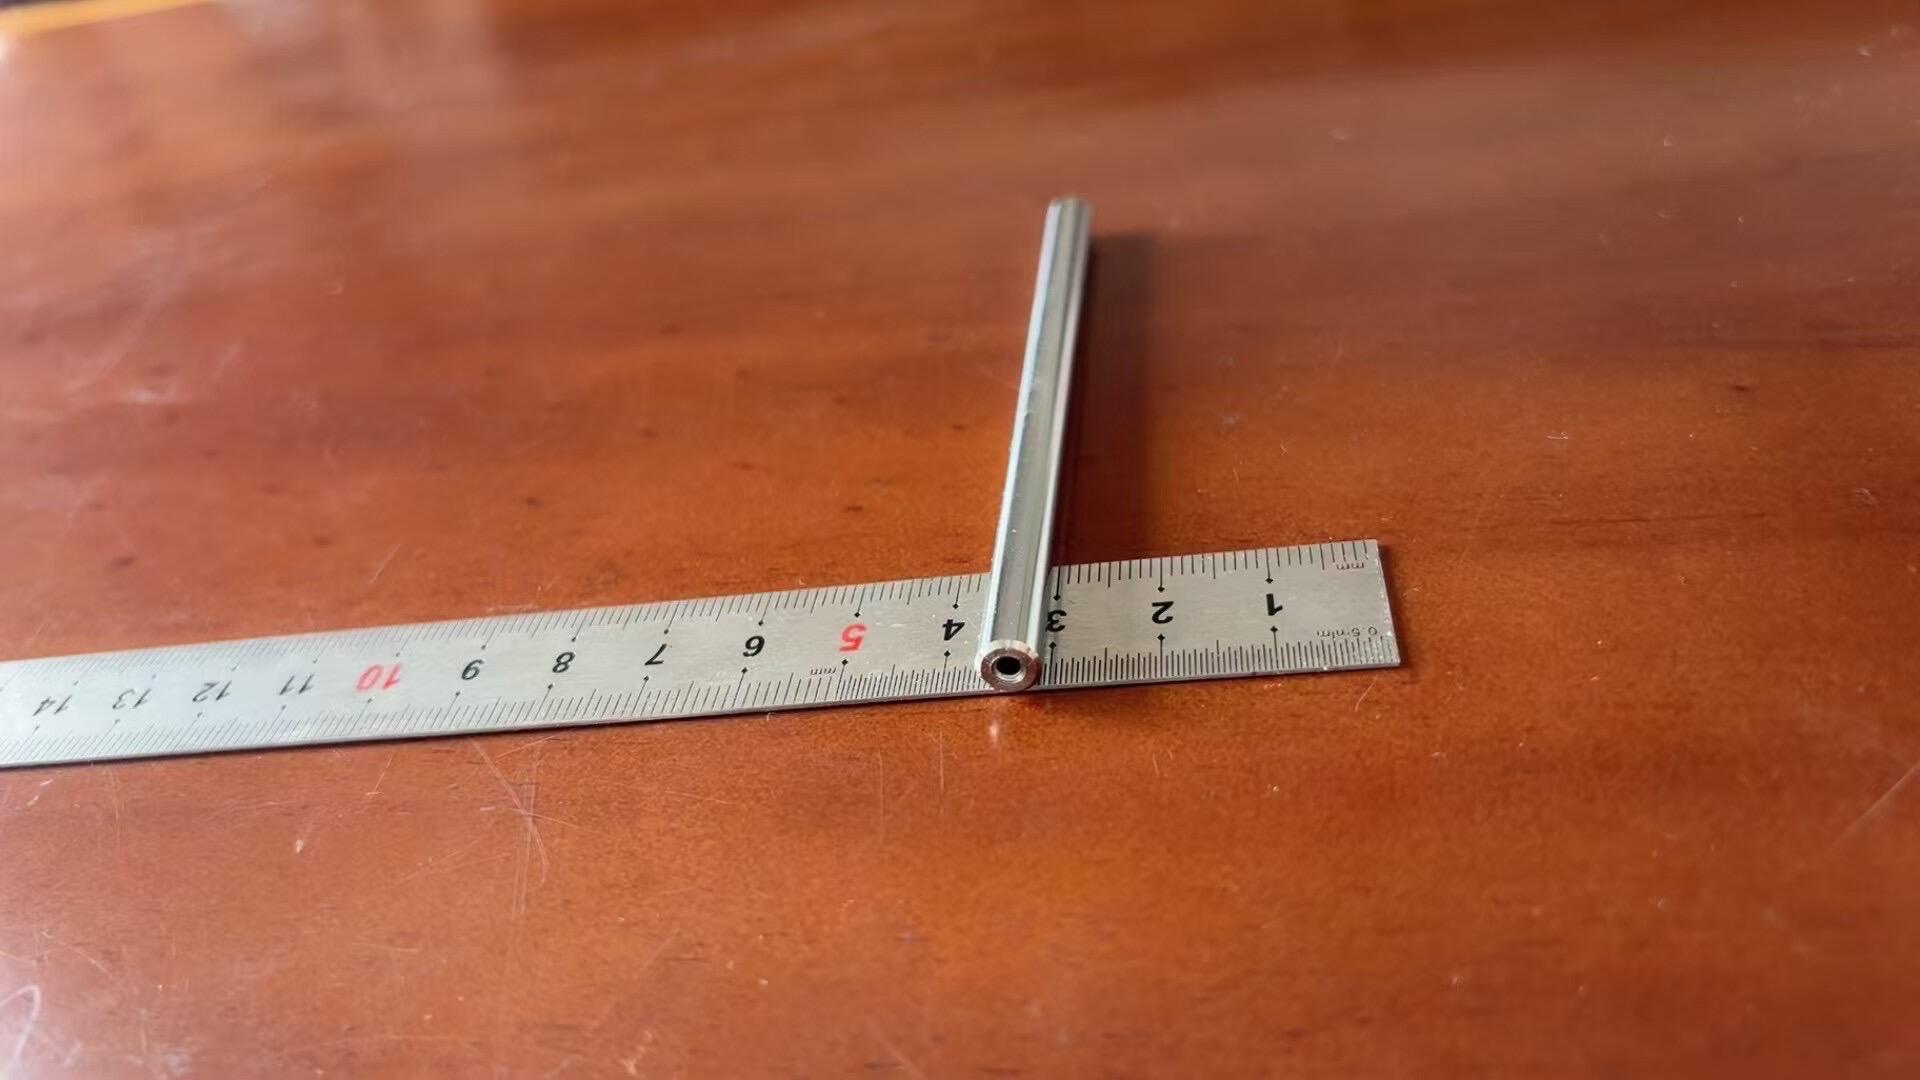
Штифтовые валы
Упрочнённые и шлифованные штифтовые валы в допуске h6 или h7. Стандарт Ra ≤0.4 μm; достижим Ra ≤0.2 μm. Сталь подшипниковая GCr15 (HRC 60–64) или 40Cr (HRC 55–60) для высокопрочных применений. Стандарт фасок на концах.
h6 / h7Ра ≤0.4μm
Гладкая ось-шток гладкий цилиндрический линейный направляющий 45# SS304 твердое хромирование
CST-004
ВАЛЫ / 004
Гладкие валы
Точные гладкие валы для линейного направляющего и опорного применения. Допуск по наружному диаметру h6; прямолинейность ≤0.02 мм/м. Вариант с твёрдым хромированием для коррозионной и износостойкости.
h6 · Прямолинейность ≤0.02/м
Ось ролика роликоподвижного привода, закаленная GCr15 посадочное кольцо и канавка для клина
CST-006
ШАФТЫ / 006
Шейки роликов
Валы для роликовых и толкателей кулачков применений. Закаленный и шлифованный наружный диаметр допуск h6; Ra ≤0,4 мкм. Канавки под распорные стопорные кольца и резьбовые удерживающие элементы обработаны интегрированно. Опции GCr15 или 40Cr.
H6 ЗакаленныйКулачковый толкатель
Материалы: 45# · 40Cr · 42CrMo · GCr15 · 20CrMnTi · SS304
Запросить все 6 →
Соединители, втулки и фланцы4 изделия · CST-007, 008, 009, 019Котировка →
Соединительные муфты, втулки под шлицы, фланцы и монтажные седла приводов — крепежный узел интерфейса, связывающий вращающиеся компоненты и монтажные конструкции. Паз под муфту H7 для точного посадочного сопряжения валa; положение болтового рисунка фланца ±0,01 мм; конец втулки по наружному и внутреннему диаметру концентрирован внутри 0,01 мм. Все изготовлено из 45# или легированной стали с вариантами обработки поверхности.
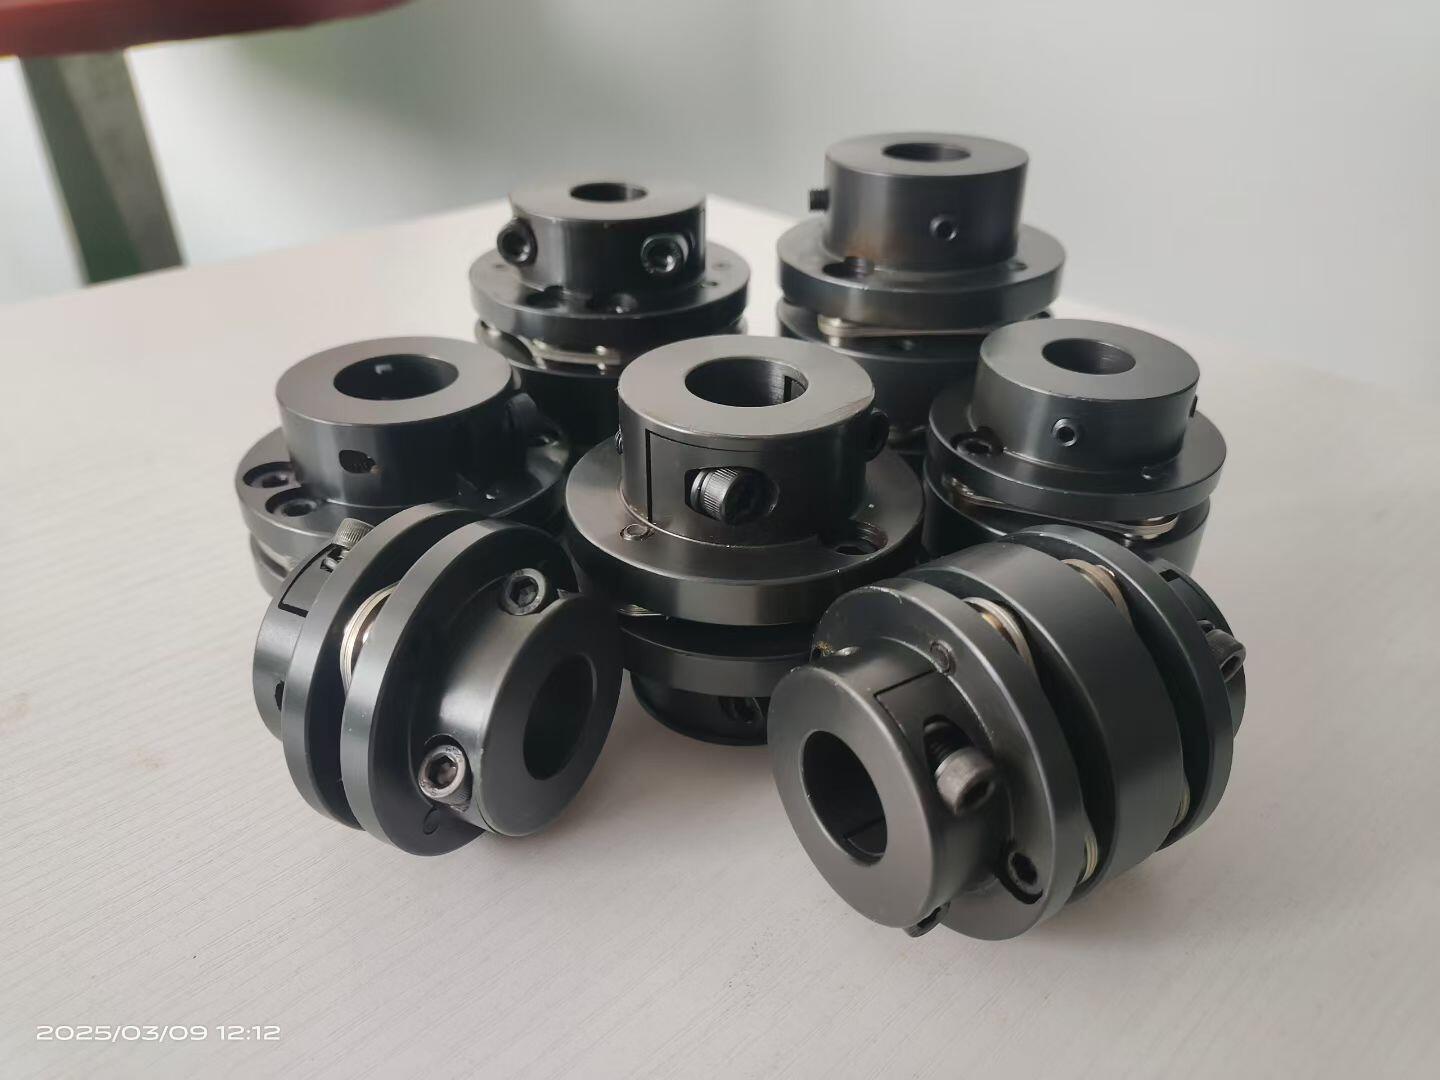
Собачечная жесткая фланговая гибридная муфта из углеродистой стали CNC 45# H7 Бейка DIN 6885 шпонка
CST-007
СЪЕМНИКИ / 007 — ИЗВЕСТНЫЕ
Муфты
Жесткие, зажимные, дисковые и индивидуальные половинки корпуса муфты, обработанные из 45# или легированной стали. Проходная обработка H7 с шпоночным пазом по DIN 6885; доступны версии с винтовым bosses и продольным отверстием. Балансировка по наружному диаметру — разбег по OD муфты ≤0.02 мм для высокоскоростных приложений. Геометрия полости spider/elastomer обработана под стандартные размеры паука муфты (GR19, GR24, GR28, GR38). Крыльцо для балансировки доступно на внешнем диаметре для динамической балансировки. Метрическая M-форма и кастомные интерфейсы фланцевых муфт также доступны.
Отверстие по H7Балансировка по OD ≤0.02 ммCST-001Кастомный spider
45# · 40Cr · SS304 · Al6061Запросить предложение
Прецизионная втулка гильзы Бушинг CNC из углеродистой стали H7 Буртик бронза латунь
CST-008
СЪЕМНИКИ / 008
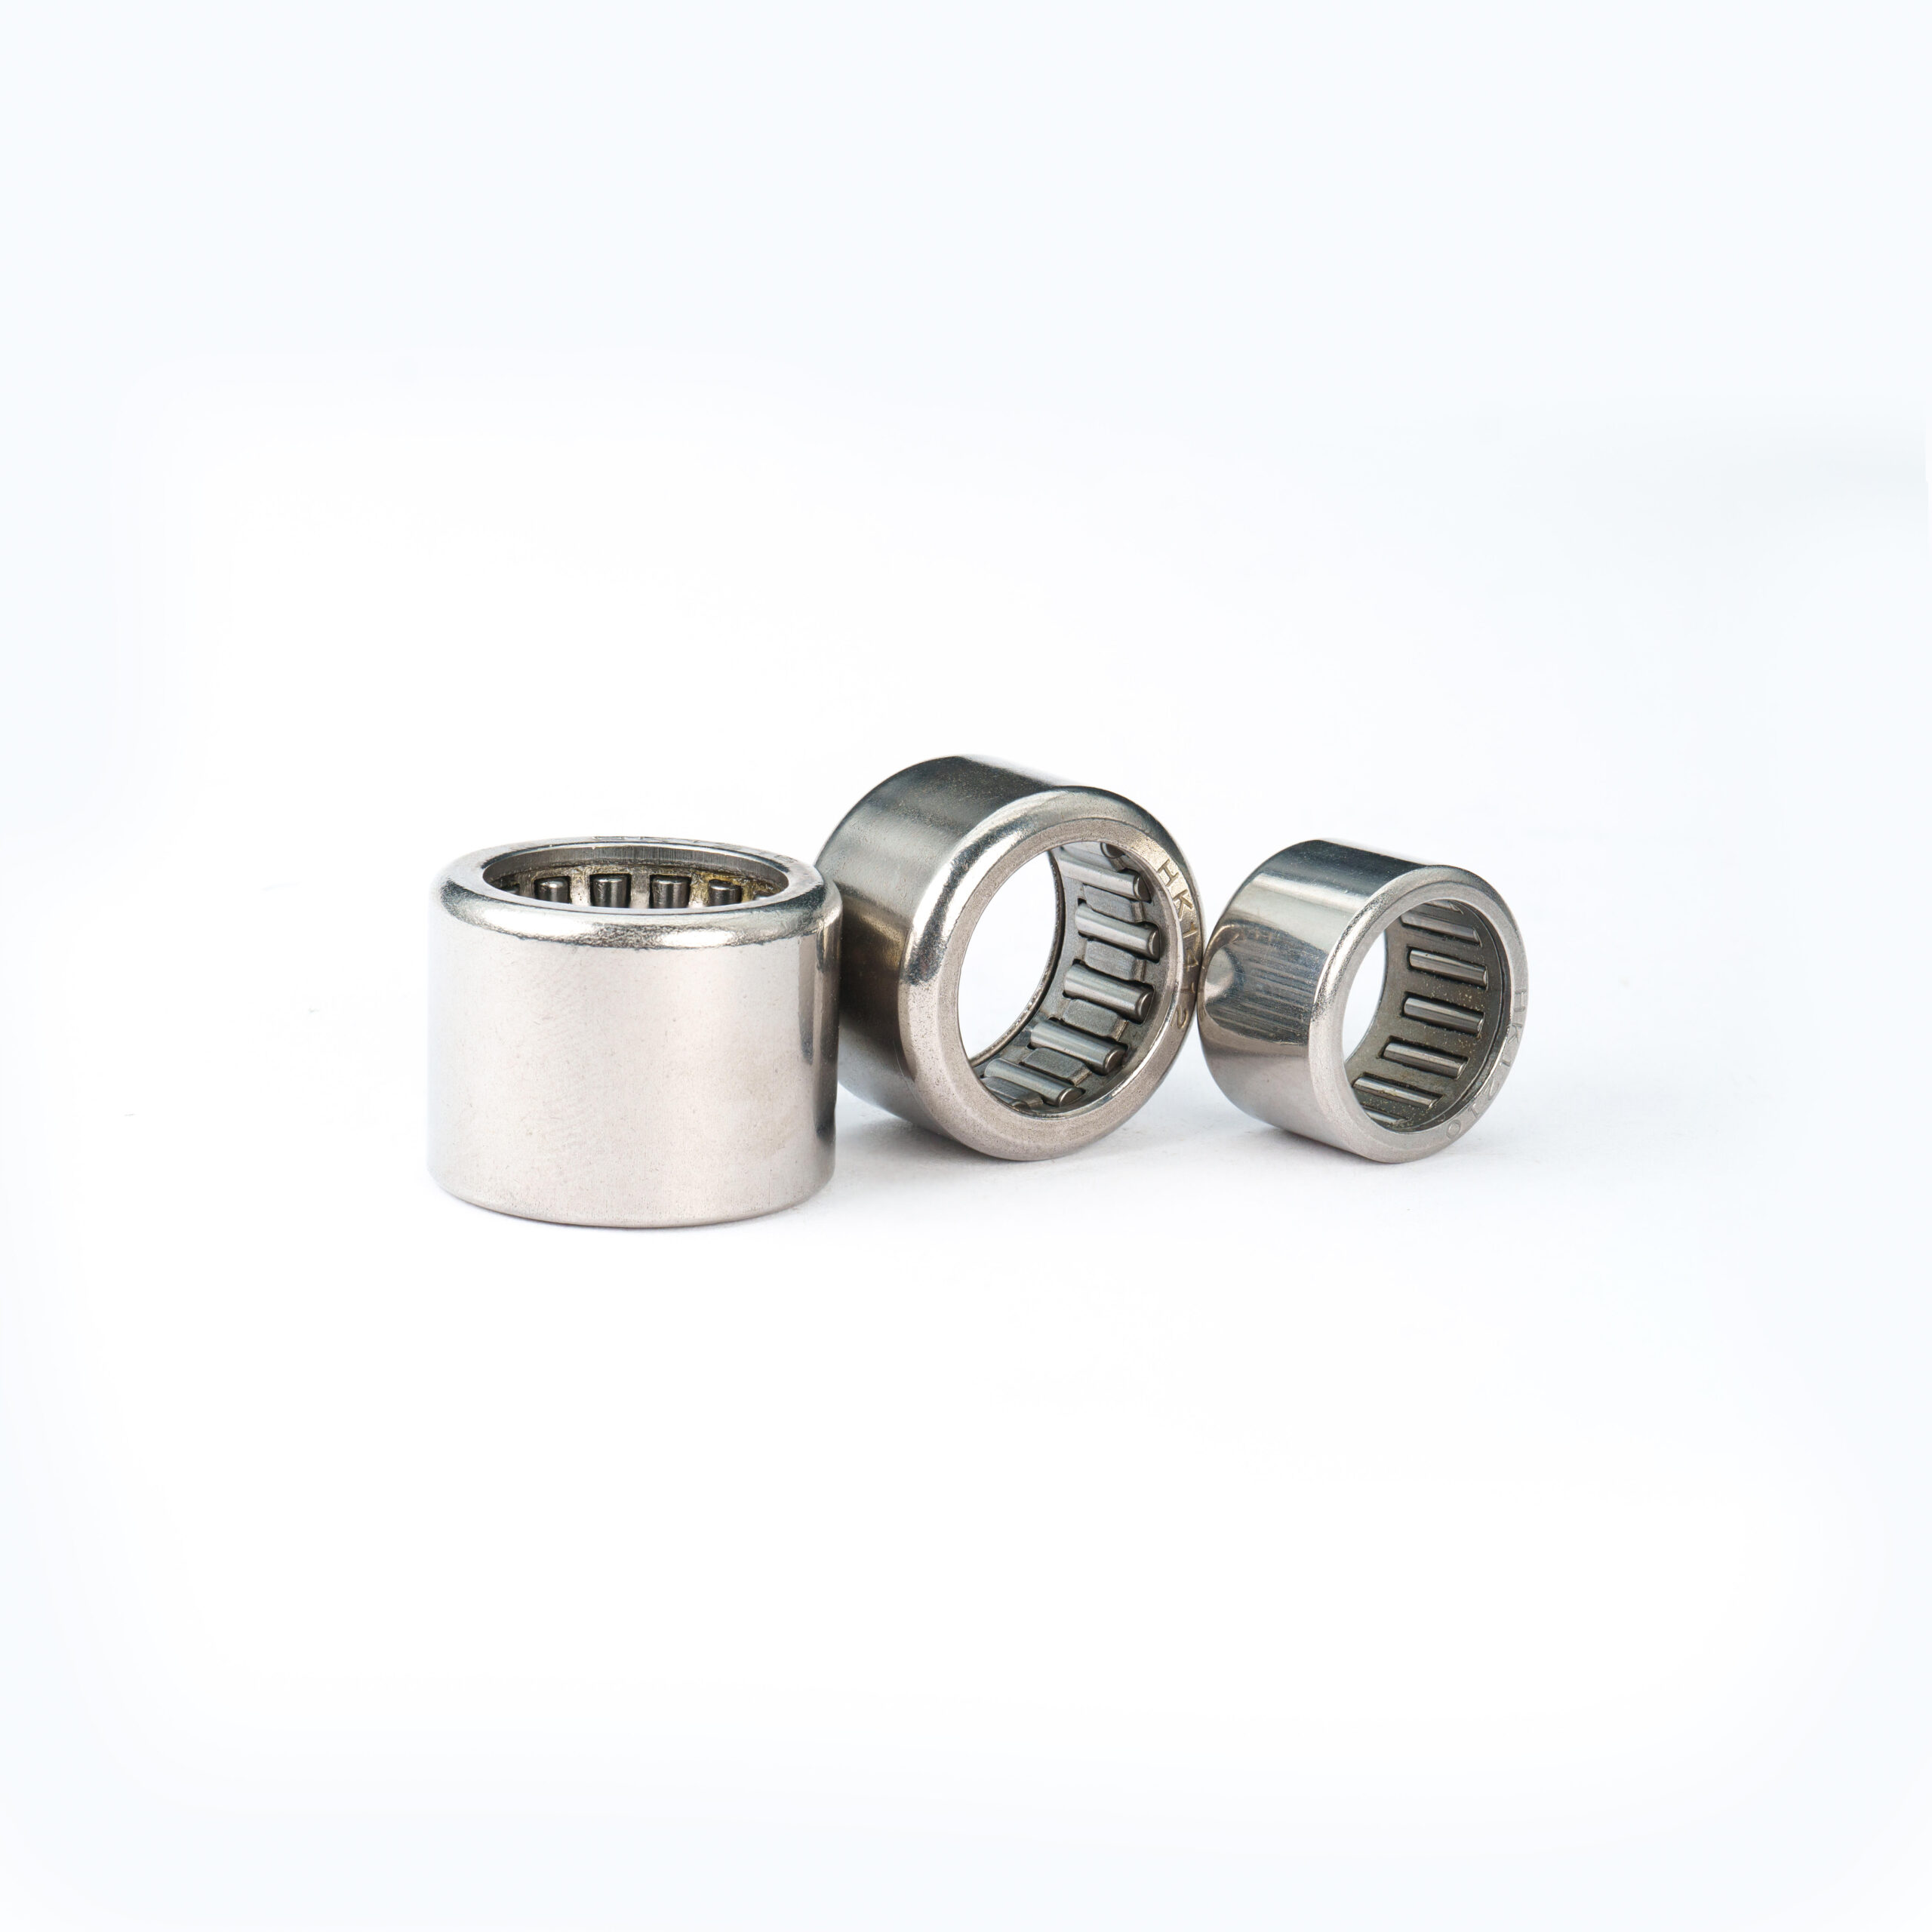
Втулки и подшипники
Точные втулочные втулки и подшипники. Грань H7; концентричность по OD/ID ≤0.01 мм. Опции шпоночный паз, канавка для стопорного кольца и отверстие для смазки. Доступны версии из бронзы, латуни и самосмазочные.
H7 · OD/ID ≤0.01 мм
45# · Бронза · Латунь · SSЗапросить предложение
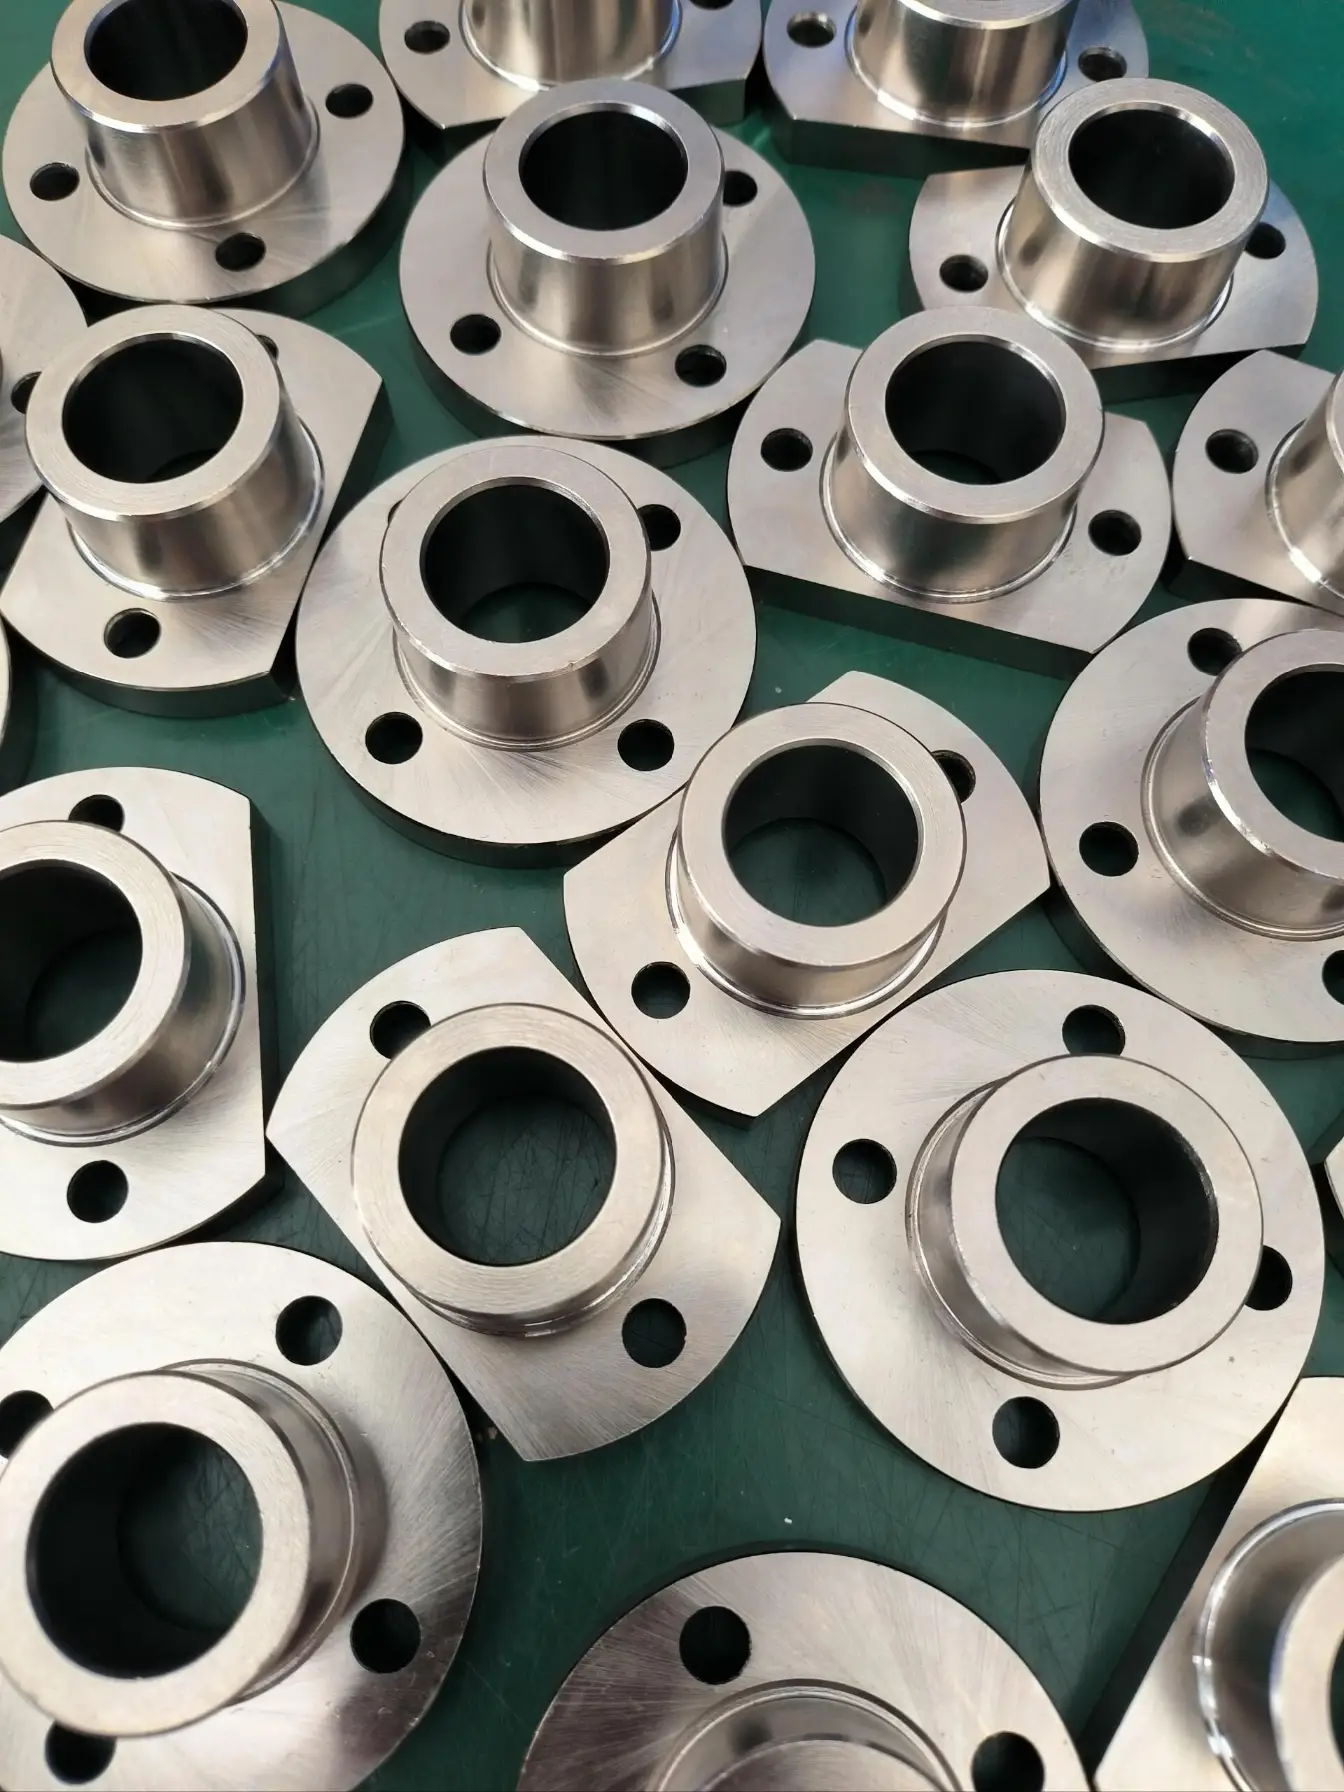
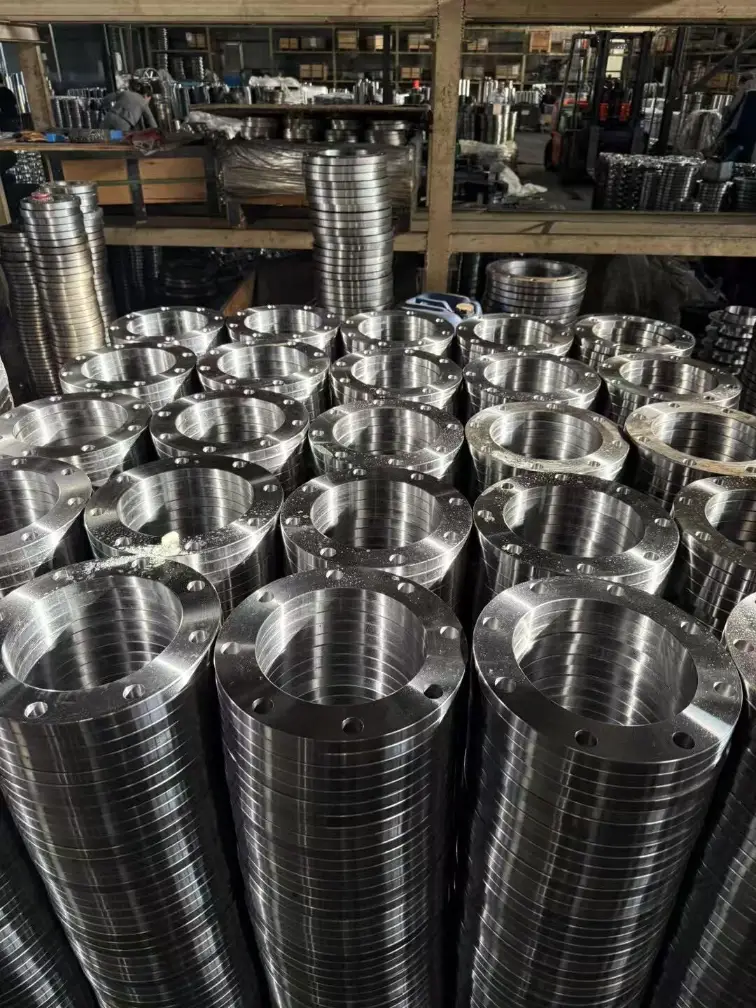
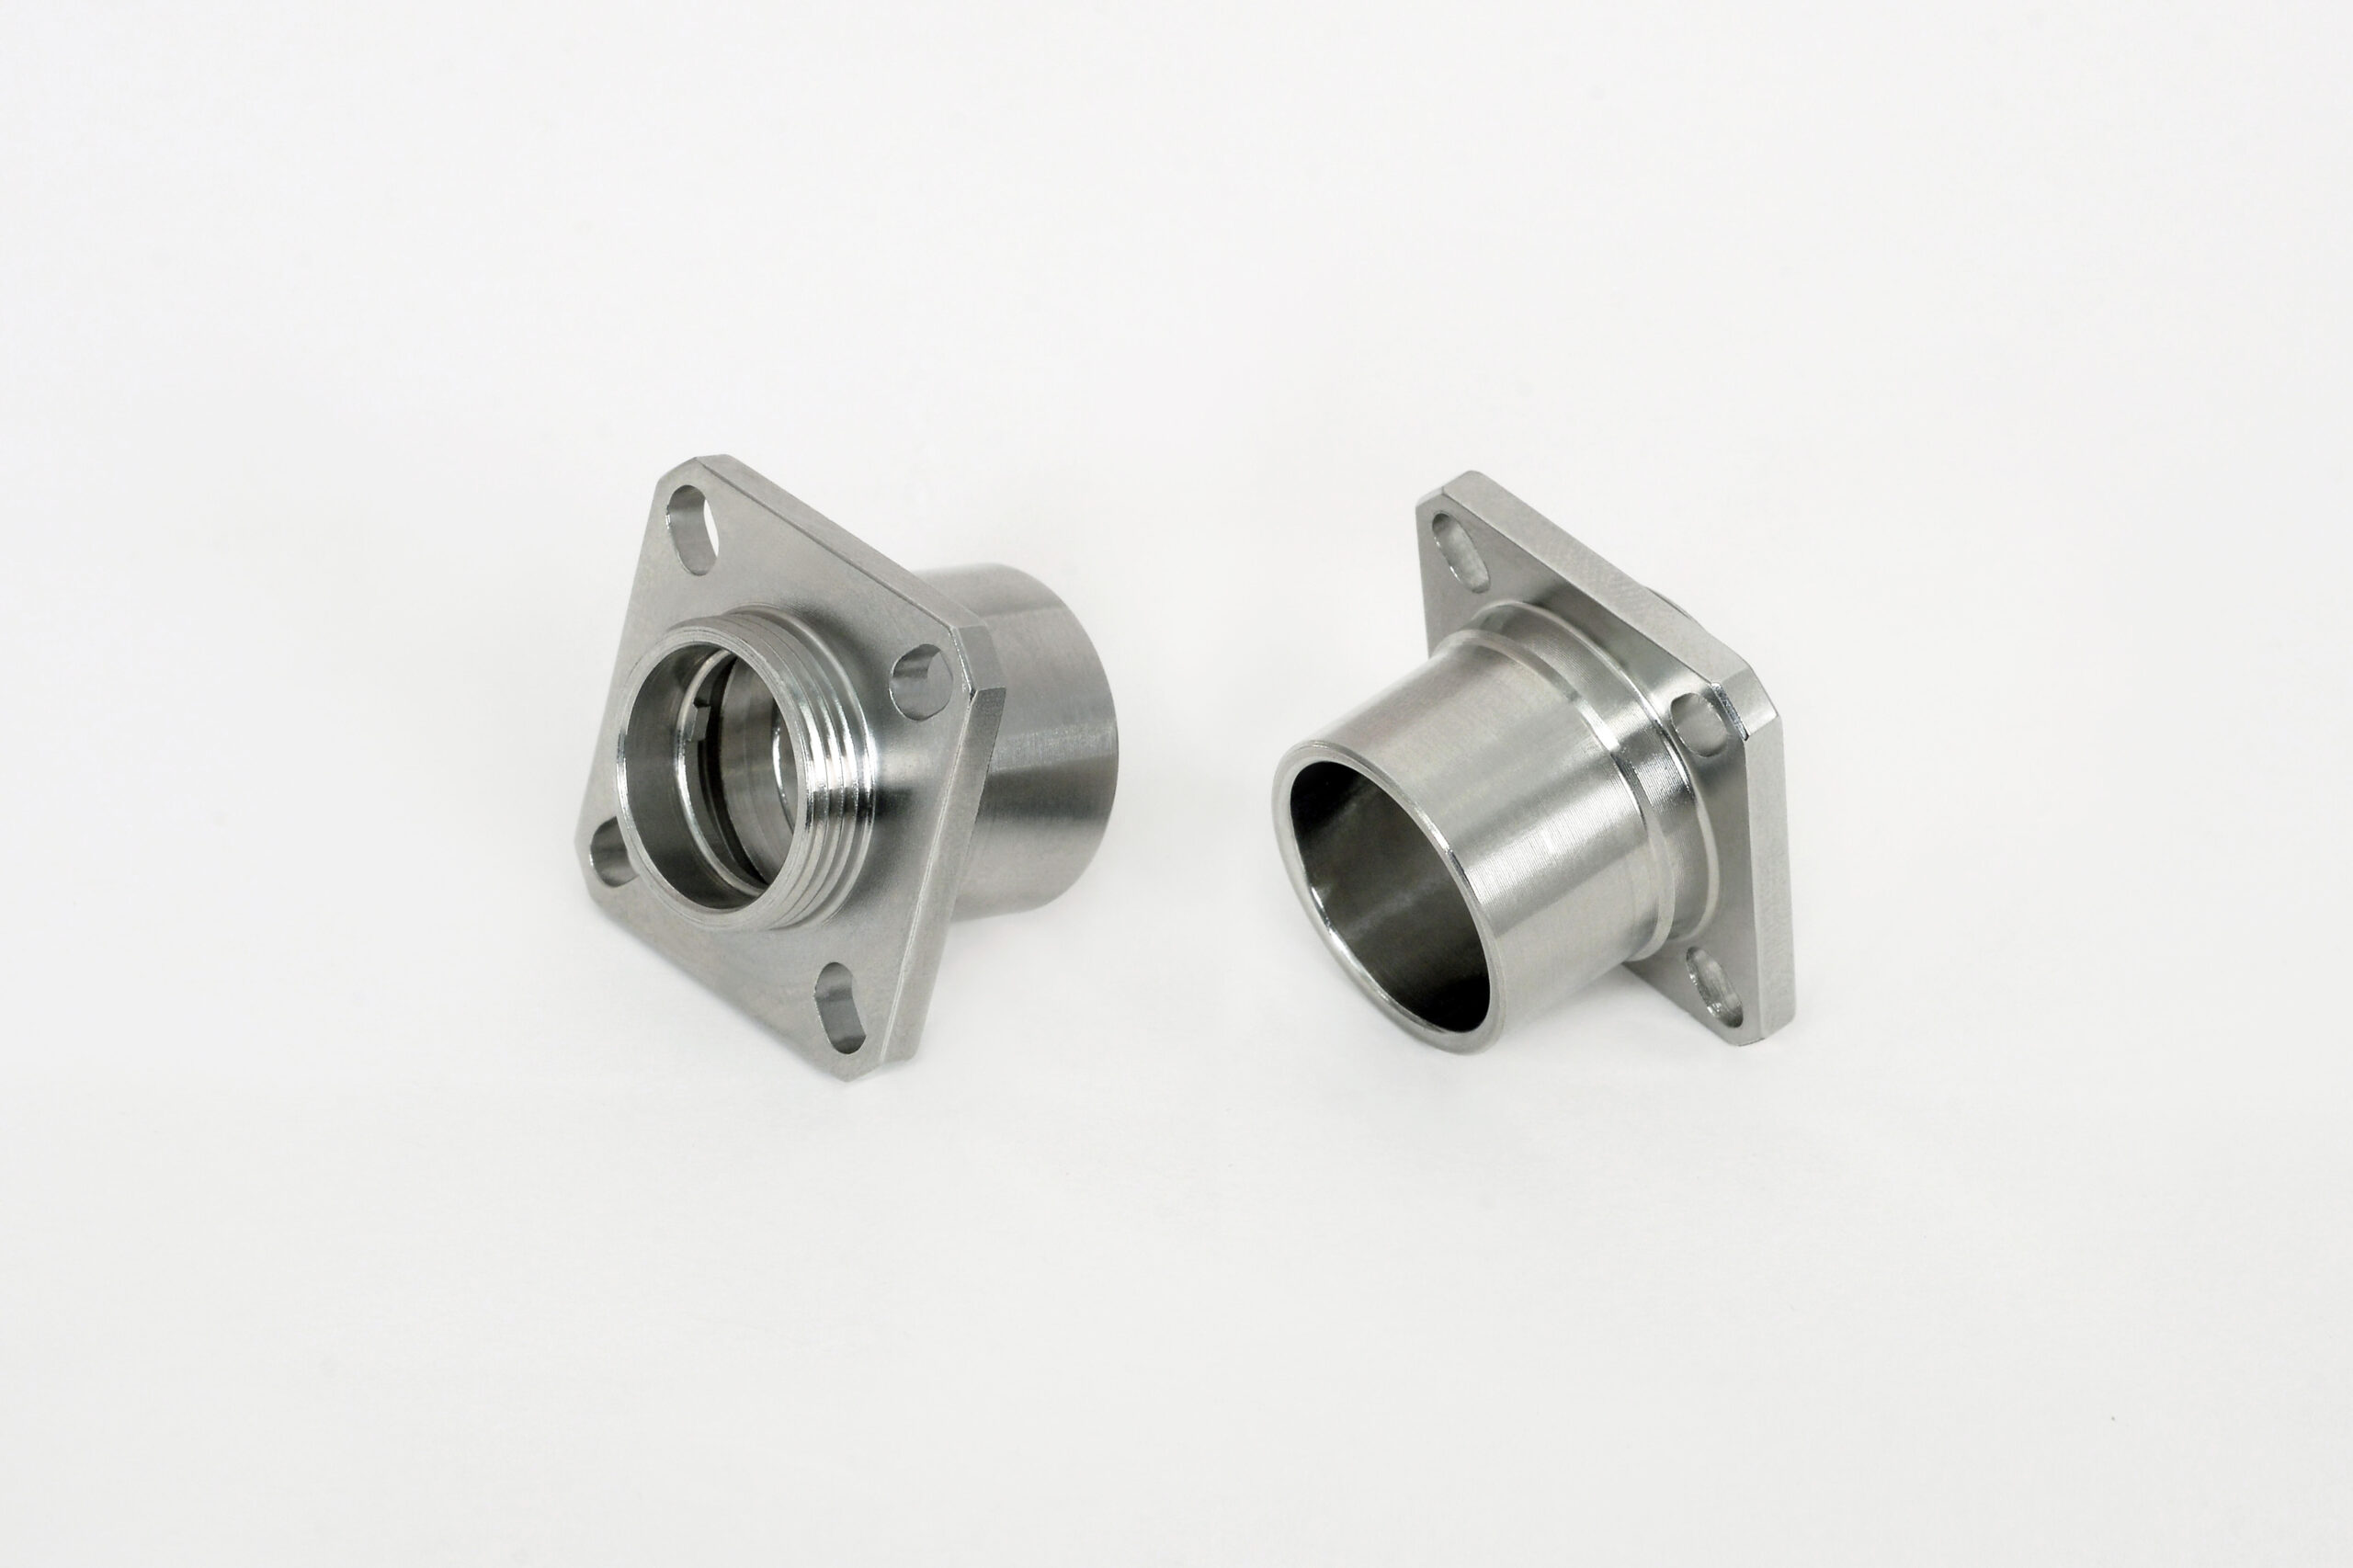
Пользовательное фланцевое соединение CNC из углеродистой стали слепой сварной шейкой Slip-On Болтная схема PCD
CST-009
СКЛАДЫВАТЕЛИ / 009
Фланцы
Заказные фланцы — глухие, сварные цилиндры, выступающие и механические соединения. Расположение болтов ±0.01 мм; плоскость лица ±0.02 мм. PCD и количество болтов по чертежу DXF или PDF. Восхищенная и плоская поверхность опций.
Расположение болтов ±0.01 мм
Материалы: 45# · 40Cr · Q235 · SS304/316 · Бронза · Латунь
Запросить все 4 →
Соединители и пальцы6 продуктов · CST-010, 011, 017, 018, 021, 022Котировка →
Шесть линий продуктов соединителей и концов тяг для систем шарнирного и приводного механизмов, структурных рам, роботизированных рук и механических узлов. Допуски резьбы 6g/6H как стандарт для резьбовых соединителей; отверстие штифта шарнира H8 для вилочных соединителей; структурная узловая перпендикулярность ≤0,02 мм для рамочных соединителей. Все механически из легированной стали с термообработкой.
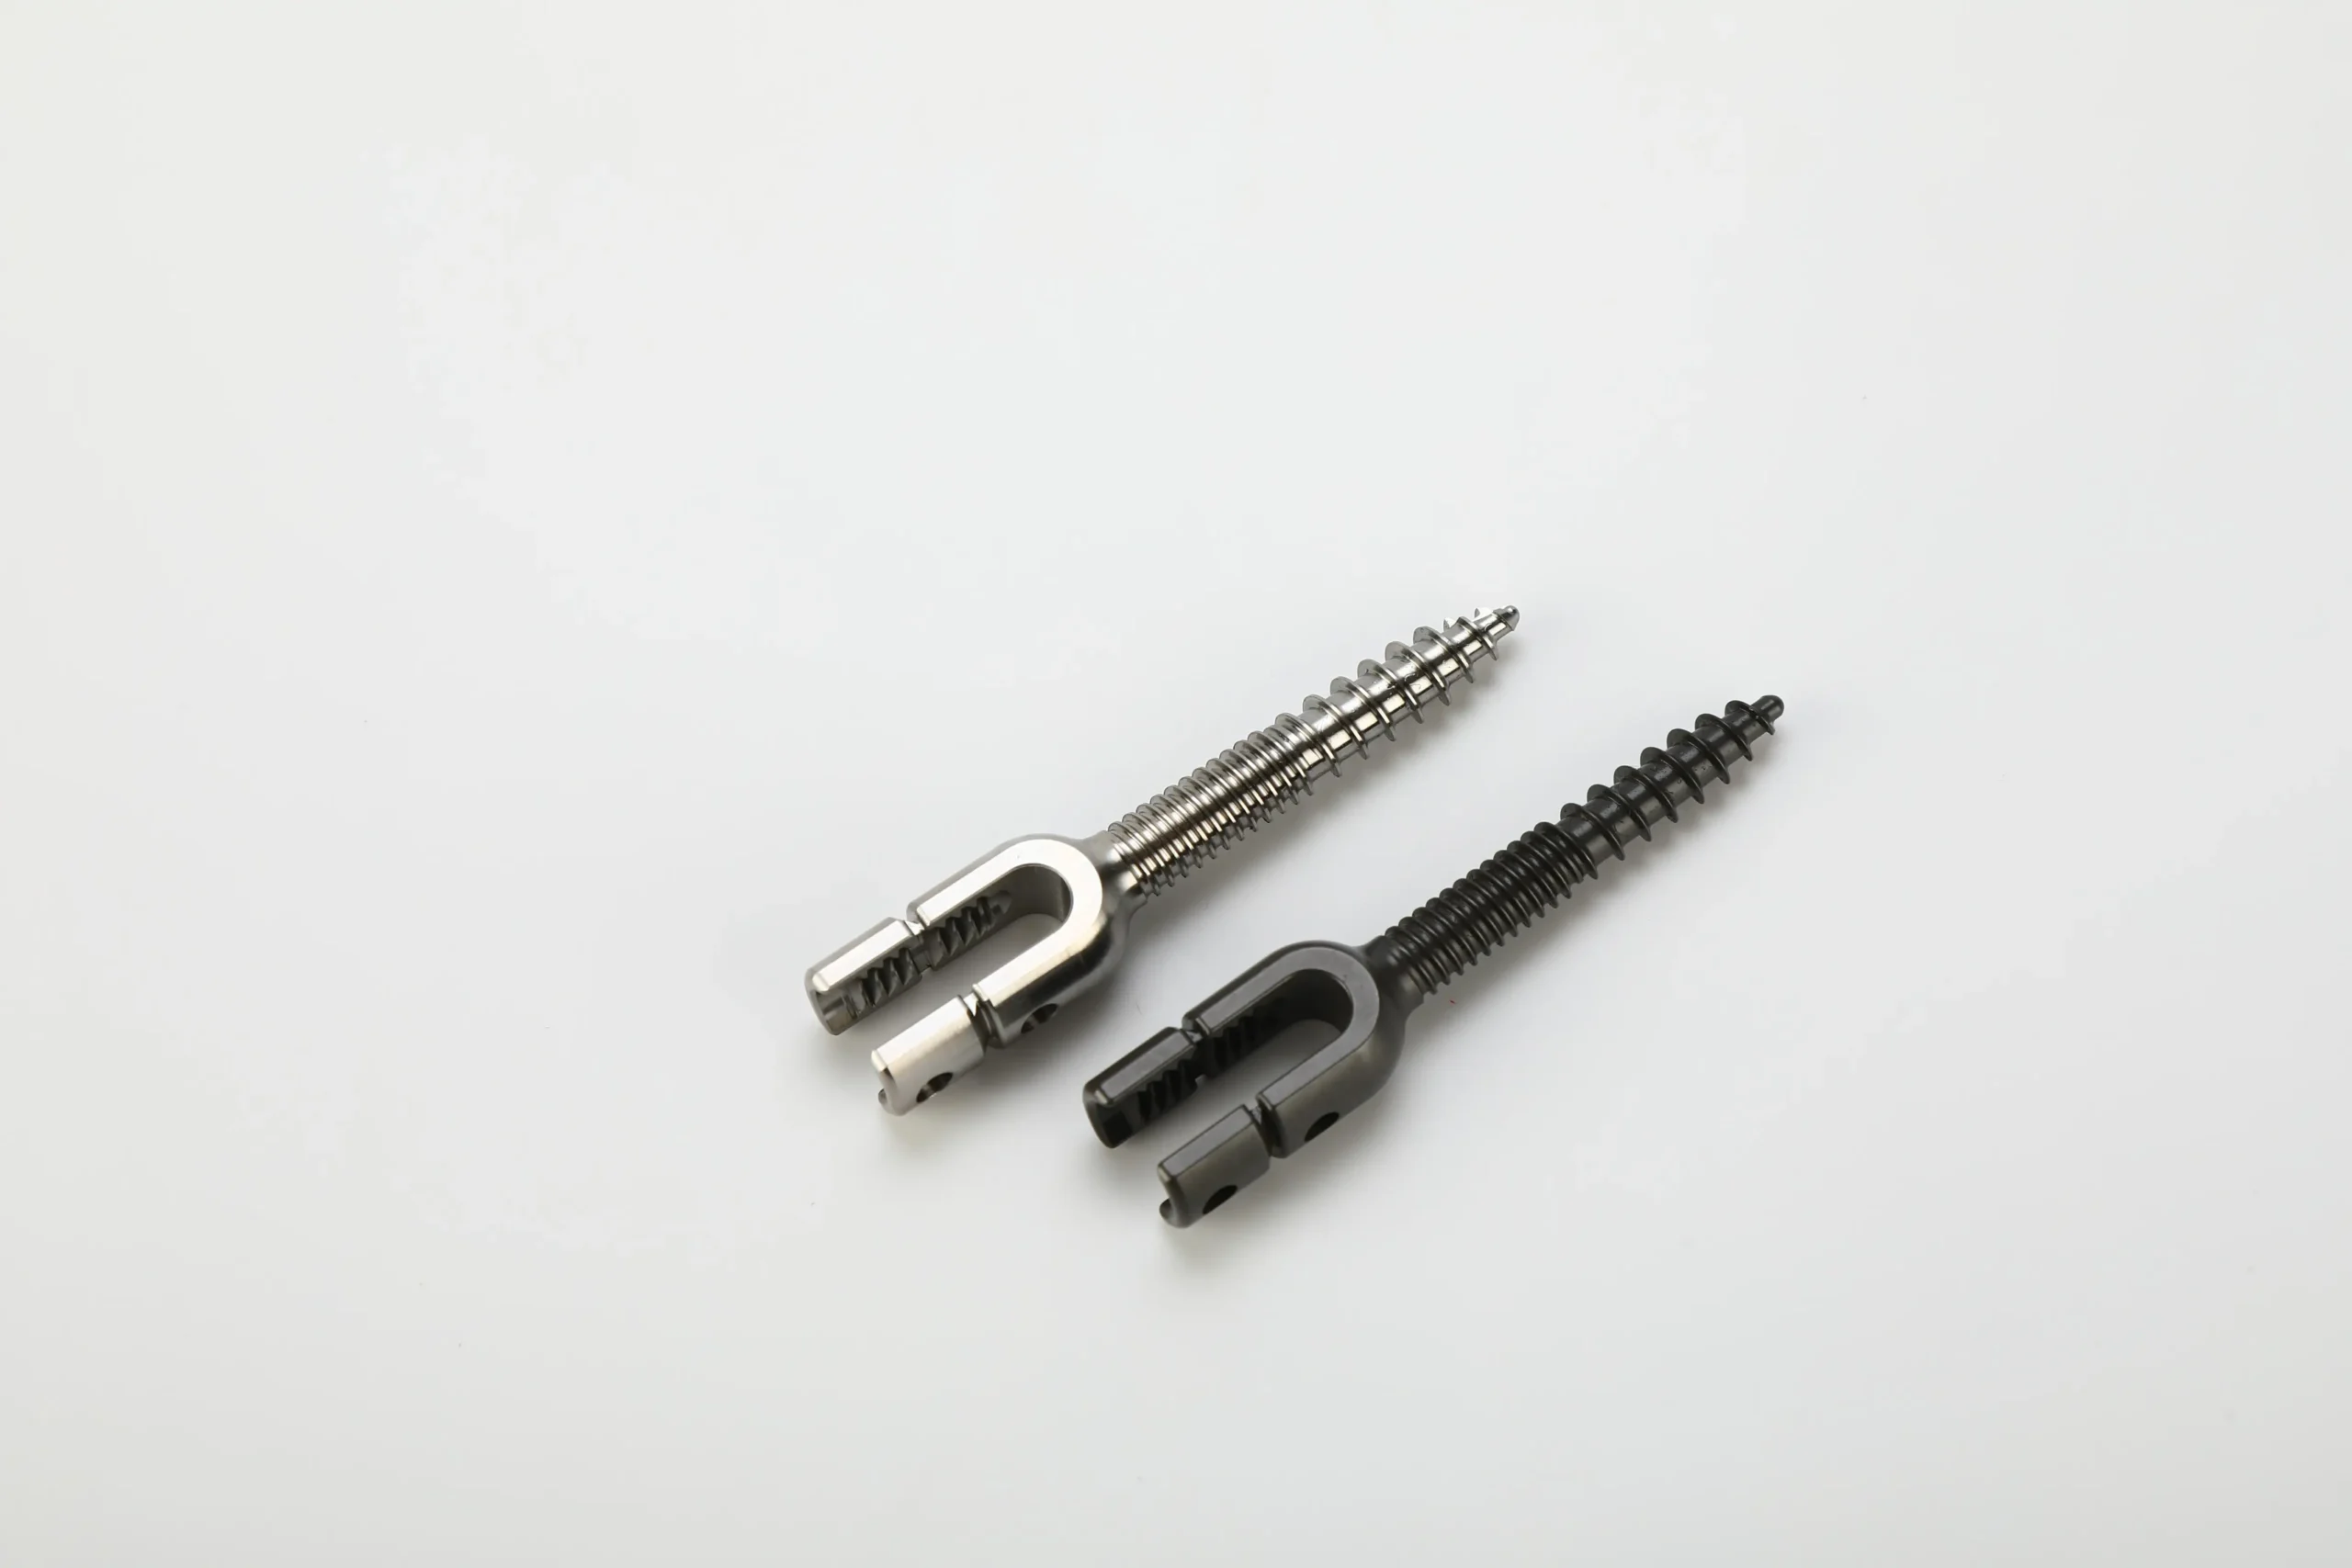
Шпилька крюка-фиксатор Форк Фиксатор Паз Розвент 42CrMo Резьба 6g
CST-021
КОНЕКТОРЫ / 021 — РЕКОМЕНДУЕМЫЕ
Разъемные соединители вилочного типа ( концовые шарниры )
Соединители вилки и крепления вилки для шарниров связи, крепления привода и однопросветных шарнирных соединений. Диаметр отверстия штифта вилки H8 для контролируемого зазора между штифтом и отверстием; допуск на выравнивание отверстий (ширина вилки) ±0,05 мм; перпендикулярность отверстия к резьбовому стержню ≤0,02 мм. Класс резьбы 6g на стержне. Варианты крепления сварной кромки и болтом также доступны по чертежу. Ширина вилки, диаметр отверстия под штифт и резьбовой стержень — по чертежу заказчика; стандартные резьбовые стержни метрического и дюймового форматов в наличии.
Отверстие под штифт H8Перпен. ≤0,02 ммРезьба 6gОпция HT для 42CrMo
451ТП5Т · 40Cr · 42CrMo · SS304Запросить предложение
Резьбовой соединитель Штанга-Горловина Гидрофитинг CNC Сталь 6g 6H Резьба
CST-010
КОНЕКТОРЫ / 010
Ввинчиваемые разъемы
Структурные резьбовые соединители, концы стержней и корпуса гидравлических фитингов. Резьба 6g/6H. Плоские грани шестигранника. Резьба конусовидного нарезания (NPT/BSP) для гидравлических версий. Все резьбовые элементы проверяются индикатором go/no-go.
6g / 6H резьбаNPT / BSP опция
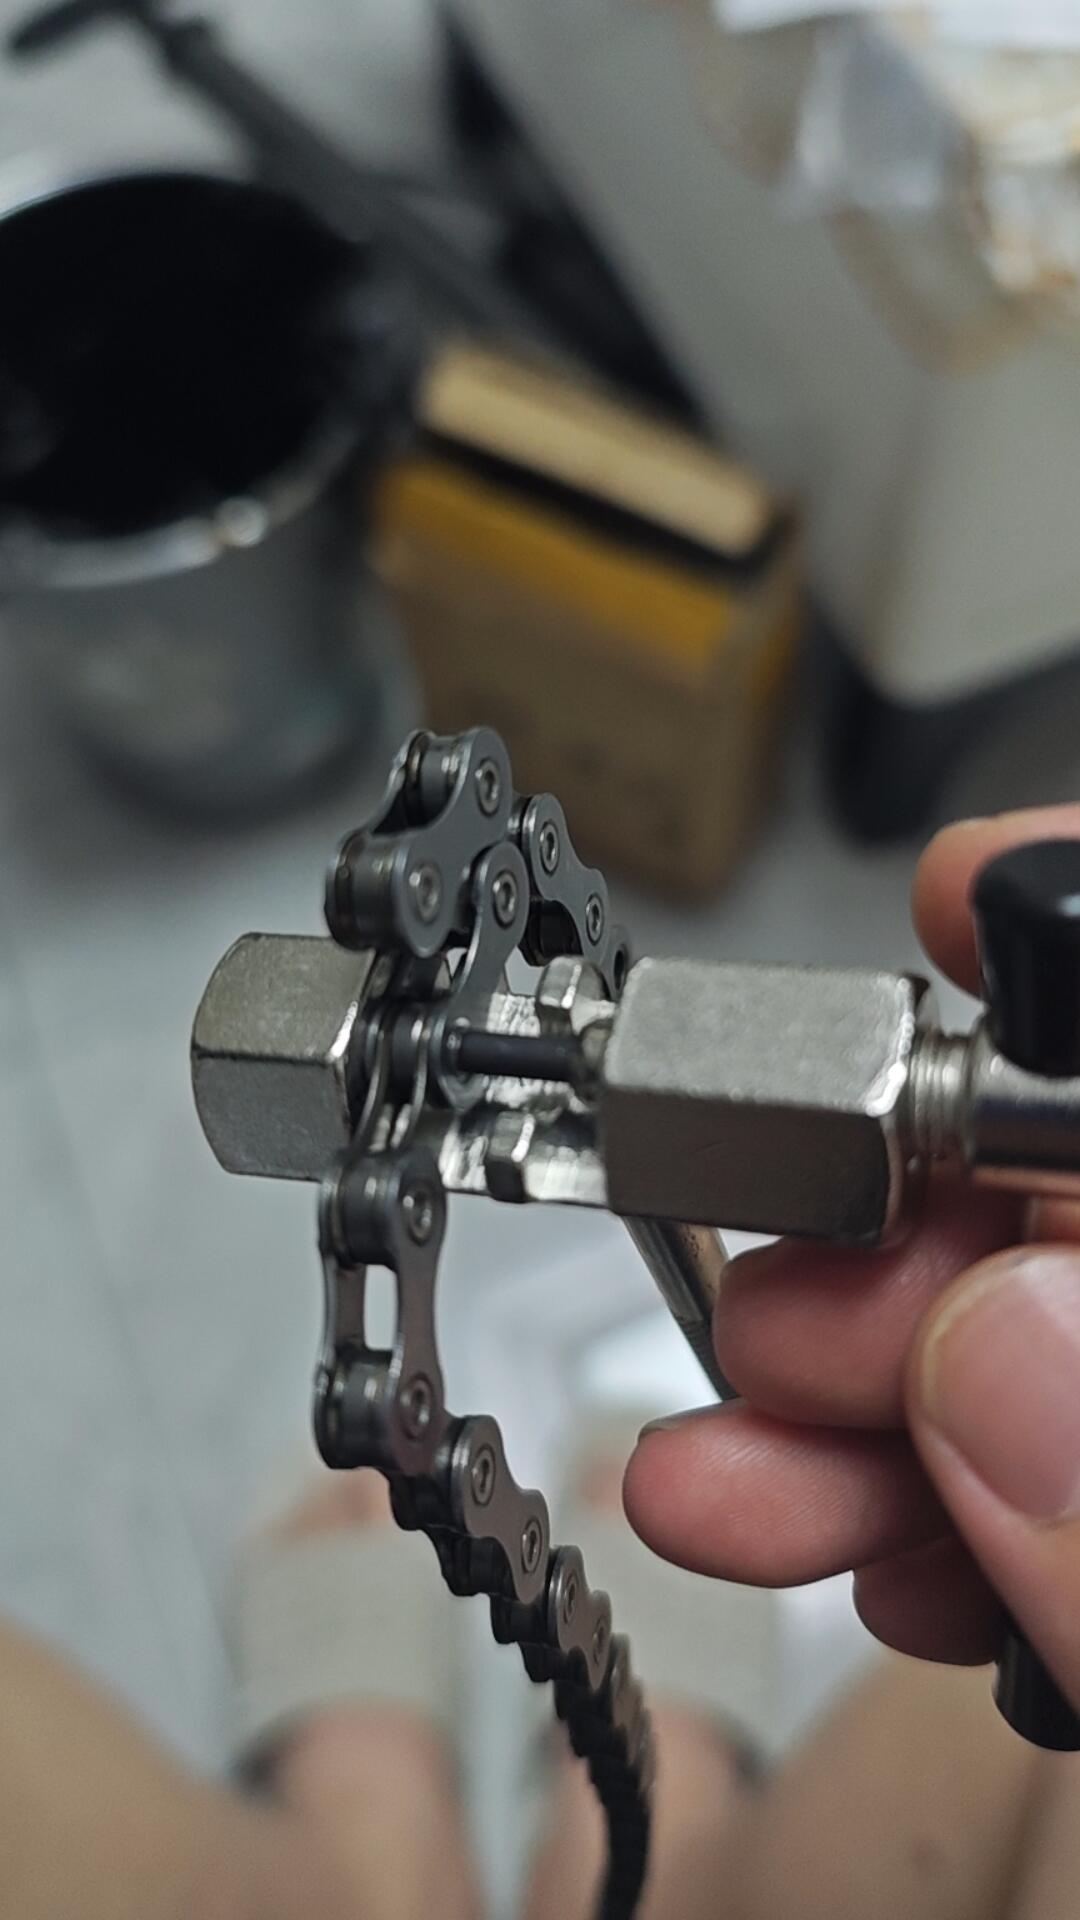
Соединитель цепи Грань Элемент Мастер-Линк Кронштейн 40Cr 42CrMo
CST-011
КОННЕКТОРЫ / 011
Цепные соединители
Кользвозные концевые элементы цепи, мастер-петли и крепежи для цепи из легированной стали. Диаметр отверстия штифта H8. Закалка до HRC 40–45 для износостойкости цепи. Все отверстия очищены от заусенцев и проходят проверку на бесшумное прохождение цепи.
паз под подшипник H8HRC 40–45
Соединитель сустава руки робота Корпус звено 42CrMo Сплавная сталь Точная
CST-017
КОННЕКТОРЫ / 017
Соединители для робо-рук
Корпусы звеньев рукоподвижной руки и соединители интерфейса шарнира из легированной стали. Соосность сверла ≤0.01 мм (одна сборка на 5 осей). Поверхность фланца с биением ≤0.01 мм. Закалка до HRC 28–32 для усталостной прочности при циклической нагрузке шарнира.
Соосность ≤0.01 ммHRC 28–32
Каркас оборудования Соединитель Многоугольная структурная Нода Q235 S355
CST-018
КОННЕКТОРЫ / 018
Кронштейны рамы оборудования
Многосторонние структурные узлы соединителей для рам промышленного оборудования. Перпендикулярность лиц к лицу ≤0,02 мм; размер отверстий ±0,01 мм. Защита от коррозии через фосфатирование цинком + грунтовка. Опциональный внутренний канал прокладки кабелей.
Perp. лиц ≤0.02 мм
Материалы: 451ТП5Т · 40Cr · 42CrMo · Q235 · S355 · SS304/316
Запросить все 6 →
Блоки, основания и корпусаFixture4 изделия · CST-012, 013, 015, 020Котировка →
Твердые опорные блоки, базовые детали оборудования, рамы зажимных корпусов и механические блоки соединителей, изготовленные из углеродистой и инструментальной стали. Плоскостность лиц ±0.02 мм стандартная; прецизионный класс ±0.005 мм для корпусов зажимов. Корпуса зажимов из 45# или D2 инструментальной стали, закалены и шлифованы там, где износ жизненно критичен. Все взаимные перпендикулярности между лицами проверяются координатно-измерительной машиной (CMM).
Корпус заготовки Приспособление Магнит Сталь D2 Твердость HRC 58-62 Локирующий штифт
CST-020
БЛОКИ И ЗАЖИМЫ / 020 — ИЗДЕЛИЯ ВЫДЕЛЕНЫ
Корпуса зажимов
Заготовки корпусов станочных и сборочных узлов из 45# углеродистой стали или D2 инструментальной стали. Положение посадочного штифта ±0.005 мм; кинематический признак плоскости допуска ±0,003 мм. Версии, закаленные и отпущенные: D2 инструментальная сталь HRC 58–62 после обработки, затем прецизионная шлифовка по всем опорным поверхностям. Снижен distortion за счет отпускной термообработки перед закалкой. Геометрия плеча зажима и элементов удержания работ из CAD или эскиза заказчика. Встроенные антивращательные и антиподъемные элементы. Поставляются закаленные стальные посадочные штифты (отверстие H7) в комплекте. CMM-отчет по всем опорным поверхностям с каждым заказом зажима.
Позиция зондирования ±0.005 ммD2 HRC 58–62Заглубленная эталонная поверхность ±0.003 ммОтчет CMM
45# · D2 инструментальная сталь · Cr12MoV · SS420Запросить предложение
Опорный блок Многоугольная справка ЧПУ Сталь Q235 45# Плоскостность
CST-012
БЛОКИ / 012
Опорные блоки
Твердые опорные блоки с несколькими плоскими опорными поверхностями и расположением резьбовых отверстий. Плоскостность поверхности ±0.02 мм; перпендикулярность между поверхностями ≤0.02 мм. Защита фосфатом цинка. Индивидуальные размеры по чертежу.
плоскостность ±0.02 мм
Материалы: 45# · инструментальная сталь D2 · Cr12MoV · Q235 · S355 · SS420
Запросить все 4 →
Зажимы, plates и элементы безопасности5 продуктов · CST-014, 016, 023, 024, 025Котировка →
Пластины зажима для удерживания заготовки, фиксированные клипсы, упоры-предохранители и подъемные ушки — зажимное, оградительное и стяжное оборудование для станков и оборудования. Подъемные ушки С табличной отметкой WLL и испытаны на прочность до 2× WLL. Упрочненные упоры ограничения хода для перемещений станка. Все детали, критичные для безопасности, поставляются с свидетельством о составе материала.
Подъемная серьга Глаз ВГЦ Пробная 2x Доказанная Сертификация Q345 S355 JR Материал
CST-023
ЗАЖИМЫ И БЕЗОПАСНОСТЬ / 023 — ВЫСОКОЕ МЕСТО
Подъемные ушки
Сварные и болтовые подъемные ушки и точки крепления для строповки и подъема оборудования. Распилованы из углеродистой стали Q345 или 45#. Отверстие под штифт по допуску H8 для стандартного штифта. Грузоподъемность (WLL) рассчитана и проставлена на каждом ушке. Испытательная нагрузка 2× WLL применена и задокументирована — свидетельство об испытаниях включено в поставку. Версии для сварки поставляются в обработанном виде; версии на болтах с продольным зевом и встречным зевом для утопленного головки болта. Свидетельство о материале (химический состав и механические свойства) прилагается ко всем заказам на подъемные ушки — требуется для соответствия требованиям к подъемному оборудованию (LOLER, AS 4991, ASME B30.26).
WLL Заделано2× WLL Пройдена проверкаH8 Штифтное отверстиеМатериал удостоверение. включая сейчас.
Q345 · 451ТП5Т · 40Cr · S355 JRЗапросить предложение
Зажимная пластина Обработка заготовок Станок Т-образный паз Закаленная 45# D2
CST-014
ЗАКЛЕПЫ / 014
Зажимные пластины
Металлоинструментальные станочные и зажимные пластины. Обе поверхности плоские и параллельные ±0,02 мм. Т-образные канавки и схема монтажных отверстий для стандартных столов станков. Усовершенствованная версия — 45# Q&T HRC 35–40 для циклового зажима.
параллельность ±0,02 мм
Материалы: Q345 · 451ТП5Т · D2 · Cr12MoV · GCr15 · S355 JR
Запрос Все 5 →
Производственная мощность

Какие детали из углеродистой стали нужны
от машиностроительного партнера

ТHeat treatment — управление от начала до конца
Все процессы термической обработки организованы в рамках вашего заказа на деталь — Q&T, циркулярная карбурирование заготовки, индукционная закалка, нитрирование и отжиг. Вы получаете готовую термически обработанную, обработанную деталь; не заготовку, требующую отдельного подбора обработки. Включены записи термической обработки.
Q&T HRC 28–45Карборизация по ковкой HRC 58–62Индукционная твердение
Посадочное место подшипника k6/m6 — TIR ≤0.01 мм
Подшипниковые посадочные места вала обработаны до k6 или m6 с суммарным биением вращения (TIR) ≤0.01 мм между посадочными журналами. Измерение по контрольной линейке и индикатору — не предполагается по точности станка. Биение зафиксировано в отчетe о поставке для прецизионных узлов вала.
OD k6 / m6CST-001Зафиксировано
Клавиша шлицевого типа + перекрестные элементы — одна заготовка
Шлицы, сверловки сквозные, плоскости для винтов зажима и резьбовые радиальные отверстия обработаны в той же настройке ЧПУ, что и внешний диаметр вала — точность углового позиционирования ±0.1°. Нормы DIN 6885 по ширине и допускам по глубине. Также доступны профили ключей Woodruff и зауженные резьбовые ключи Gibb.
DIN 6885Угольный ±0.1°Одна настройка
Головки для подъемных крюков — WLL трафаретно нанесена, испытанная на прочность
Подъемные крюки поставляются с сургучной пометкой WLL на корпусе и в 2× проверочный нагрузочный тест WLL применен и зафиксирован. Сертификат материала на Q345 или S355 JR включен. Требуется для соответствия LOLER, AS 4991 и ASME B30.26. Не является дополнительной опцией — стандарт в каждом заказе на подъемные крюки.
WLL нанесено2× испытание на прочностьМат.сертификат включен.
Заглушка корпуса — D2 HRC 58–62
Корпус ставки с фаской поверхности изделия после термообработки — устранение деформаций от термообработки в финальном размере. Инструментальная сталь D2 HRC 58–62 для корпусовfixtures, требующих максимального срока службы в тысячах производственных циклов. Позиции устанавливающих штифтов CMM проверены после шлифовки.
D2 HRC 58–62После HTПосле шлифовки CMM
Сертификация материалов — доступна по всем заказам
Материальные сертификаты завода (химический состав, механические свойства, номер плавки) доступны по запросу по всем заказам — стандарт для критичных к безопасности деталей (подъемные стропы, корпуса Fixture) и заказов на прецизионные валы. Записи термообработки и отчеты о твердости включены для всех обработанных деталей.
Сертификат завода по запросуЗаписи термообработкиОтчет о твердости
Спецификации точности

Допуски и справочник поGrade — Детали из углеродистой стали

Допуски по типу признака
Уронение подшипника OD
k6 / m6
TIR вала
≤0,01 мм
Резьба (гнездо)
H7
Штифт вал (затачиванный)
h6 · Ra ≤0.4μм
Схема отверстия
±0,01 мм
Плоскость поверхности стандарт
±0.02 мм
Опорная заготовка
±0.003 мм
Общие размеры
±0,05 мм
Сталь марки и ссылка на термообработку
45# углеродистая сталь
HRC 40–45
Самая универсальная. Валы, фланцы, базы. Упрочнение путем Q&T до HRC 40–45; отпуск до HB 197–241.
40Cr легированная сталь
HRC 30–42
Валики-штепсели, валы-ролики, соединители. Лучше закаляемость, чем у 45#.
42CrMo
HRC 28–36
Высокопрочные валы и узлы при циклической нагрузке. Лучшая прочность на усталость.
GCr15 (Подшипник)
HRC 60–64
Штифтовые вали и ролики, требующие максимальной твердости поверхности и износостойкости.
D2 инструментальная сталь
HRC 58–62
Корпусы зажимов, ограничительной пластины, зажимные пластины. Стойкость размеров после термообработки.
Q345 / S355 JR
Структурные изделия
Грузы подъема и соединители структурной рамы. Хорошая вязкость без термообработки.
Поверхностные обработки

Защита от коррозии для Детали из углеродистой стали

Все поверхностные обработки перед поставкой — детали отправляются с обработкой полностью. Выбирать в зависимости от рабочей среды, чувствительности допусков по размерам и того, будет ли нанесен верхний покрасочный слой.

Чернение (чёрное оксидирование)
Горячее чёрнение для умеренной защиты от коррозии с минимальным изменением размеров (<1 мкм). Сохраняет строгие допуски на валах, штифтах и прецизионных блоках. Используется для общего промышленного инструментального стального оборудования, где требуется внешний вид и умеренная устойчивость к ржавчине.
ВалыБлоки
Цинковая фосфатная обработка + масло
Соединительная фосфатная конверсионная пленка марганце-зинковая с пропиткой маслом. Отличная защита от коррозии для внутренних помещений и защищённых рабочих зон. Низкая стоимость, размерная нейтральность. Стандарт для структурных соединителей, фланцев, оснований и элементов рамы.
СоединителиФланцы
Цинковая фосфатная обработка + грунтовка
Основа цинков фосфатная + эпоксидная грунтовка для наружных или коррозионно активных частей из углеродистой стали. Финишная покраска по желанию в любом цвете RAL. Стандарт для подъемных рымов, рам оборудования и наружных конструкционных соединителей.
Подъемные ушкиРамки
Электролитическое никелирование (EN)
Универсальная никелирование без электролиза на деталях из углеродистой или легированной стали. Коррозионная стойкость + твердость поверхности ~500 HV. Размерный постоянный слой 25–75 мкм — требуется допуск по отклонению. Используется для прецизионных валов, шлифовочных отверстий и соединителей в агрессивных или пищевых средах.
Прецизионные валкиМуфты
Хромирование твердой накаткой
Твёрдый хром на поверхностях journal и шпонки. Твердость 900–1200 HV; Ra ≤0.1 мкм достигается после шлифовки. Максимальная износостойкость для высокоскоростных вращающихся валов, шпонок и роликовых валов в абразивной среде.
Штифтовые валыВалы
Пассивирование (SS-детали)
Пассивация с лимонной кислотой по ASTM A967 для версий из нержавеющей стали всех семейств продукции. Применяется там, где углеродистая сталь подвержена коррозии в рабочей среде, требуется замена SS304/316. Включён сертификат пассивации.
Версии из нержавеющей сталиПища / Морская среда
Гальванизация горячим погружением
3–5 μм цинковое покрытие при горячем погружении для максимальной защиты от коррозии на открытом воздухе. Используется для подъемных пламён, рамных соединителей и конструкционных деталей во внешних, морских или химических условиях. Допуски по размеру ухудшены — применяйте перед указанием ±0.05 мм или точнее.
Подъемные ушкиУличный
Производственный процесс

От чертежа до Теплообработанная, поверхностно отделанная деталь

01
Рассмотрение по DFM
Стальной сорт, спецификация термической обработки и достижимость допусков подтверждены. Ответ в течение 24 часов.
02
Материал
Сталь заготовлена. Журнальная сертификат зарегистрирован. Замена марки без одобрения не допускается.
03
Черновая обработка
Черновая обработка токарной или фрезерной обработки с допуском на термообработку. Термообработка от снятия напряжений при необходимости.
04
Термообработка
Q&T, закалка детали, индукционная термообработка или азотирование. Спектр измерения твердости подготовлен.
05
Обработка отделки
Финишная шлифовка или точение до конечного допуска. Сиденья под подшипники, Шпоновки, резьбы по спецификации.
06
Обработка и доставка
Применена поверхностная обработка. Проба размерного контроля. Запись термообработки + сертификат материалов с доставкой.
Применения

Детали из углеродистой стали Каждое промышленное применение

Промышленное оборудование
Валы трансмиссии, муфты, фланцы и структурные соединители для общепромышленных машин и производственного оборудования.
Автоматизация и робототехника
Соединители для руки робота, корпуса фиксаторов, ограничительные блоки и детали структурной рамы.
Строительство и горнодобывающая промышленность
Подъемные петли, соединители вил, концы тяг и тяжелые структурные соединители.
Сельскохозяйственная техника
Приводные валы, соединители, втулки и опорные кронштейны для сельскохозяйственной техники.
Обработка материалов
Роликовые валы, соединители цепей, зажимные пластины и базовые детали для конвейеров.
Наше преимущество

Почему инженеры выбирают наш продукт Детали из углеродистой стали

H/T
Тепловая обработка управляемая — один поставщик
Мы организуем все процессы термической обработки в рамках вашего заказа — КТ/Т, отпечатывание каустик, индукционная закалка, нитрирование. Вы получаете готовую обработанную деталь с записью о термообработке. Не требуется заказывать за пределами, искать и координировать отдельных поставщиков обработки.
ГДК
Крюки для подъема — НДП взвешивания, пробная проверка, сертифицированы
Каждый предел рабочей нагрузки подъемного крюка рассчитан, нанесен на корпус и применено и задокументировано 2× предельной прочности. Приложен сертификат на материал Q345 или S355 JR. Требования к нормам по подъемному оборудованию (LOLER, ASME B30) — включены как стандарт, а не как дорогая опция.
1 шт
MOQ 1 — одинаковое качество в любом количестве
Один прототип вала — от 1 штуки до серийной партии из 500 деталей корпусов приспособлений — та же обработка на ЧПУ, та же управляемая тепловая обработка, та же поверхностная обработка, та же документация. Никакой "поштучной цены только для стандартных деталей из углеродистой стали". Индивидуальные детали — когда вам это нужно, в нужном количестве.
D2
Корпуса приспособлений — после термообработки зенкование, проверено координатно-измерительным комплексом
Опорные поверхности узлов приспособления точно зенкованы после термообработки D2 — не до. Деформации от термообработки устранены в конечном измерении. Позиционные штифты CMM-проверены после фрезерования. Точная калибровка, заказанная вами при поставке, — такая же в производственном цикле 10 000.
Часто задаваемые вопросы

Детали из углеродистой стали — Часто задаваемые вопросы

Технические вопросы о марках стали, допусках, термообработке и заказе. Включены структурированные данные для поисковых систем.

Мы обрабатываем все распространенные марки углеродистой и легированной стали: 45# (средняя углеродистость — наиболее широко используемая китайская инженерная сталь; валы и основания), Q235/S235 (мягкая конструкционная; фланцы и соединители), 40Cr (хромовый сплав для терм. обработки; штифты и муфты), 42CrMo ( высокопрочные приводные валы и соединители роботизированной руки), 42CrMo4 (углеродистые зубчатые колеса и осевые валы с закалкой на поверхности), GCr15 (сталь подшипниковая для штифтов и роликов, требующая HRC 60–64), Q345/S355 JR (конструкция для подъемных ушек и рамочных соединителей) и инструментальная сталь Cr12MoV и D2 (для корпусов приспособлений и ограничительных блоков, требующих HRC 58–62).
Опорная поверхность подшипника Ø: k6, m6 (давление/переход плотное) и h6 (скольжение fit) стандартны. допуски на отверстия для корпуса: H7 стандарт. Обработка OD общая: ±0.01 мм. Заточенный OD (шпиндельные валы, гладкие валы): h6 с Ra ≤0.4 μm стандарт, достиг possibleRa ≤0.2 μm. Отклонение оси вала (TIR): ≤0,01 мм между посадками подшипников, измерено и задокументировано.
Да — термообработка управляется от начала до конца как часть вашего заказа. Доступные процессы: закалка (Q&T) 40Cr и 42CrMo до HRC 28–32 или 38–42; аскейзерование поверхностное 20CrMnTi до глубины обмазки 0.8–1.2 мм и HRC 58–62; индукционная закалка посадок подшипников и поверхностей валов; нитрирование для твердости поверхности HV 900+ с минимальной деформацией; и отжиг/нормализация для снятия напряжений. Тепловая обработка, запись о процессе (сертификат процесса + отчёт о твердости) включены в заказ, подвергшийся термообработке.
Для углеродистой стали: никель-чернение (малая защита, отсутствие изменений по размерам) для валов и прецизионных плит; цинковая фосфатирование + масло для общего внутреннего защитного покрытия от коррозии на разъемах и фланцах; цинковое фосфатирование + грунтовка для наружных конструкционных деталей и грузозахватных скоб; электролитическое никелирование (25–75 μm, HV ~500) для пищевой промышленности и агрессивных сред; твёрдое хромирование для максимальной износостойкости на штифтах и роликах (Ra ≤0.1 μm); горячее оцинкование для наружных выступов для подъёмных лебёдок и структурных соединителей. Для нержавеющих версий: пассивация по ASTM A967.
Минимальное количество заказа — 1 штука — без минимального объёма партии. Стандартное время изготовления: простые токарные детали (валы, втулки, фланцы) без термообработки: 5–10 рабочих дней. Комплексные детали с несколькими функциями (корпуса зажимов, соединители манипулятора): 10–15 рабочих дней. Детали, требующие термообработки: добавить 5–7 рабочих дней. Производственные партии 50+ штук обычно быстрее за счёт амортизации настроек — запросите конкретное время поставки в вашем коммерческом предложении.
Да. Материальные сертификаты завода (химический состав и механические свойства) доступны по запросу для всех заказов — стандарт для прецизионных и критически важных деталей. Отчеты по dimensional inspection для деталей с малыми допусками. Отчеты CMM GD&T для корпусов испытательных приспособлений, соединителей робот-руки и соединителей рамы. Записи термической обработки (процесс + испытание твердости) включены для всех деталей после термической обработки. Сертификат испытания прочности с каждым подъемным ушком.
Да. Шлицы: все стандартные профили (параллельный, Вудрафф, конический) по DIN 6885 — ширина/глубина допуск P9/JS9. Поперечные отверстия и резьбовые радиальные отверстия: фрезерованы в той же настройке CNC, что и наружный диаметр вала для углового позиционирования ±0.1°. Инволютные шпонки: DIN 5480 и ANSI B92.1, зубчатые или с запрессованной выемкой, поставляются в комплекте с заказом вала. Многоугольные профили (цифр., трёхшпин): фрезерование CNC или выборка. Все угловые элементы расположены с допуском ±0.1° как стандарт.
A уравняющий стержень с шаровым соединением (拉杆接头) включает шарикоподшипник или упорное подшипник, позволяющий угловое несоосное смещение во всех направлениях — используется там, где соединяемый узел может смещаться из плоскости по оси стержня, например, гидравлические цилиндры и рулевые тяги. A разъем вилочный / шарнир (叉形连接件) это жесткая вилкаобразная качалка, допускающая вращение вокруг одной оси через pin вилки — используется, когда требуется только одноосное вращение и жесткость во всех других направлениях. Выберите уравновешную головку для допуска углового несоосного смещения; выберите шарнир для одноступенчатой артикуляции с жестким ограничением по другим осям.

структурированные данные (FAQPage + ItemList + Product схема), встроенные в заголовок страницы · Подходят для выдачи Rich-фрагментов Google

Получить предложение

Отправьте ваш чертеж.
Получить предложение.

Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.

24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015 Фрезерование 3/4/5 осей Токарная обработка на станках с ЧПУ CMM-инспекция Глобальная доставка