✓ ИСО 9001:2015✓ MOQ 1 шт✓ Котировка за 48 ч✓ DIN 4–11✓ Левый и правый вращение
±0.005мм
Допуск профиля
5°–45°
Диапазон угла наклона
M 0,5–20
Диапазон модулей
DIN 4–11
Класс качества
±0.005мм
Допуск профиля DIN класс достижим
5°–45°
Диапазон угла наклона доступны левый и правый поворот
30% Тише
по сравнению с цилиндрическими зубчатыми передачами постепенное вовлечение зубьев
1–50 000
Количество заказа прототип от массового производства
Наша работа
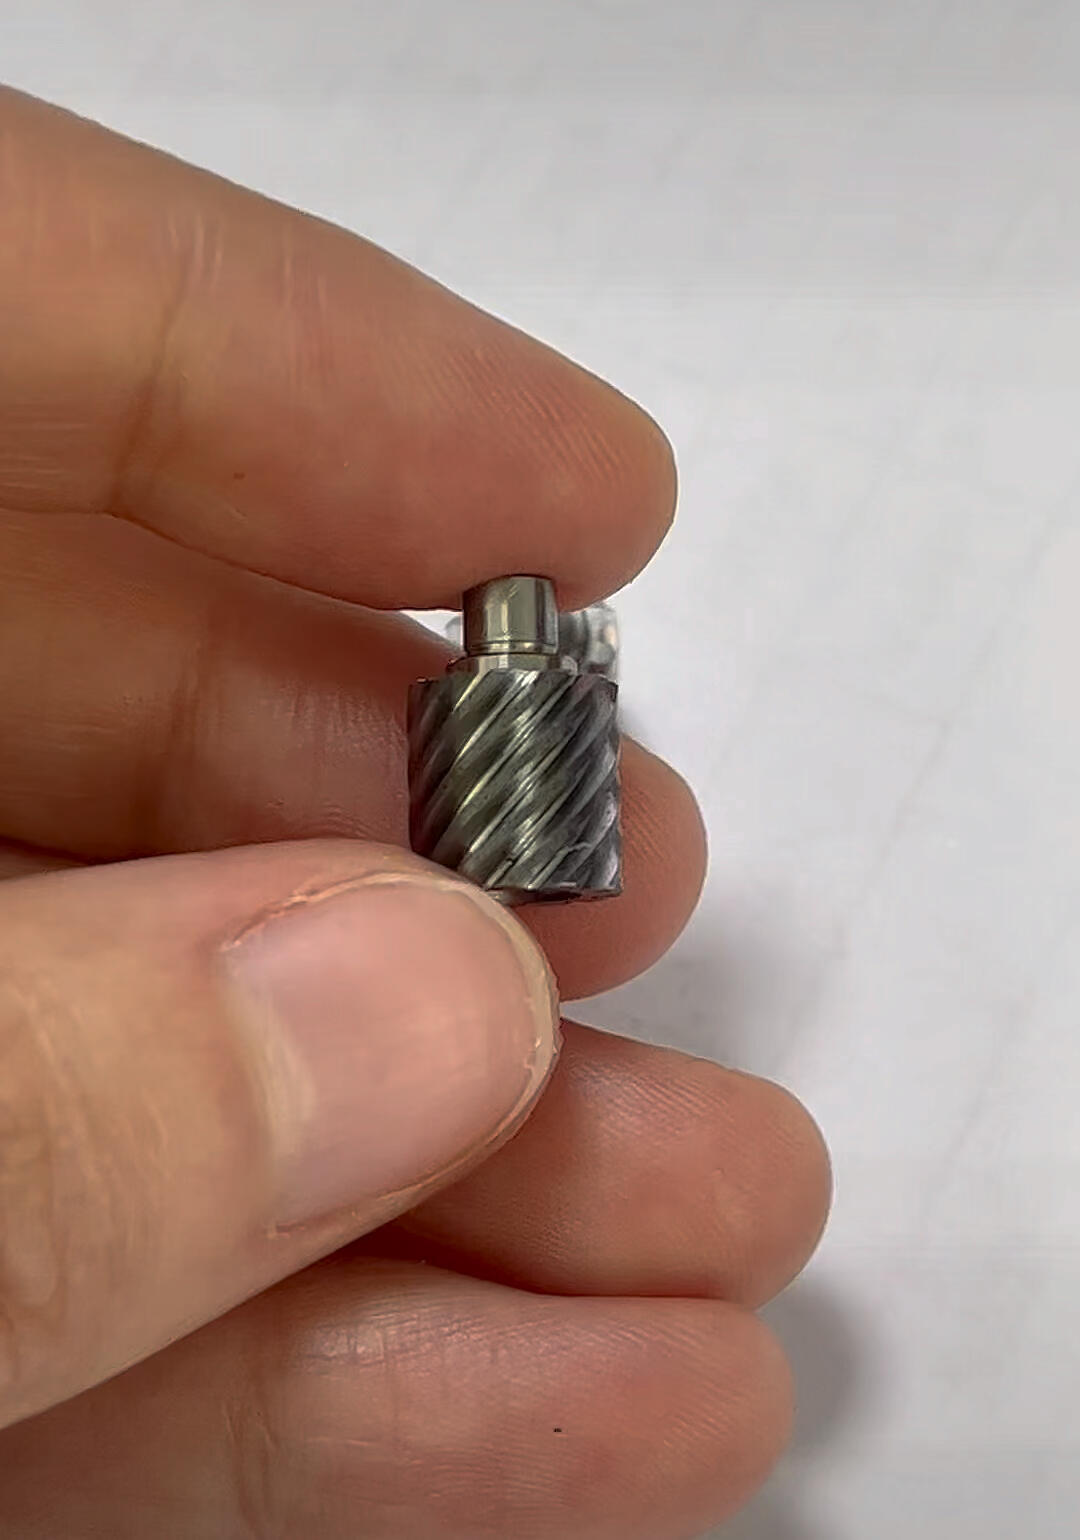
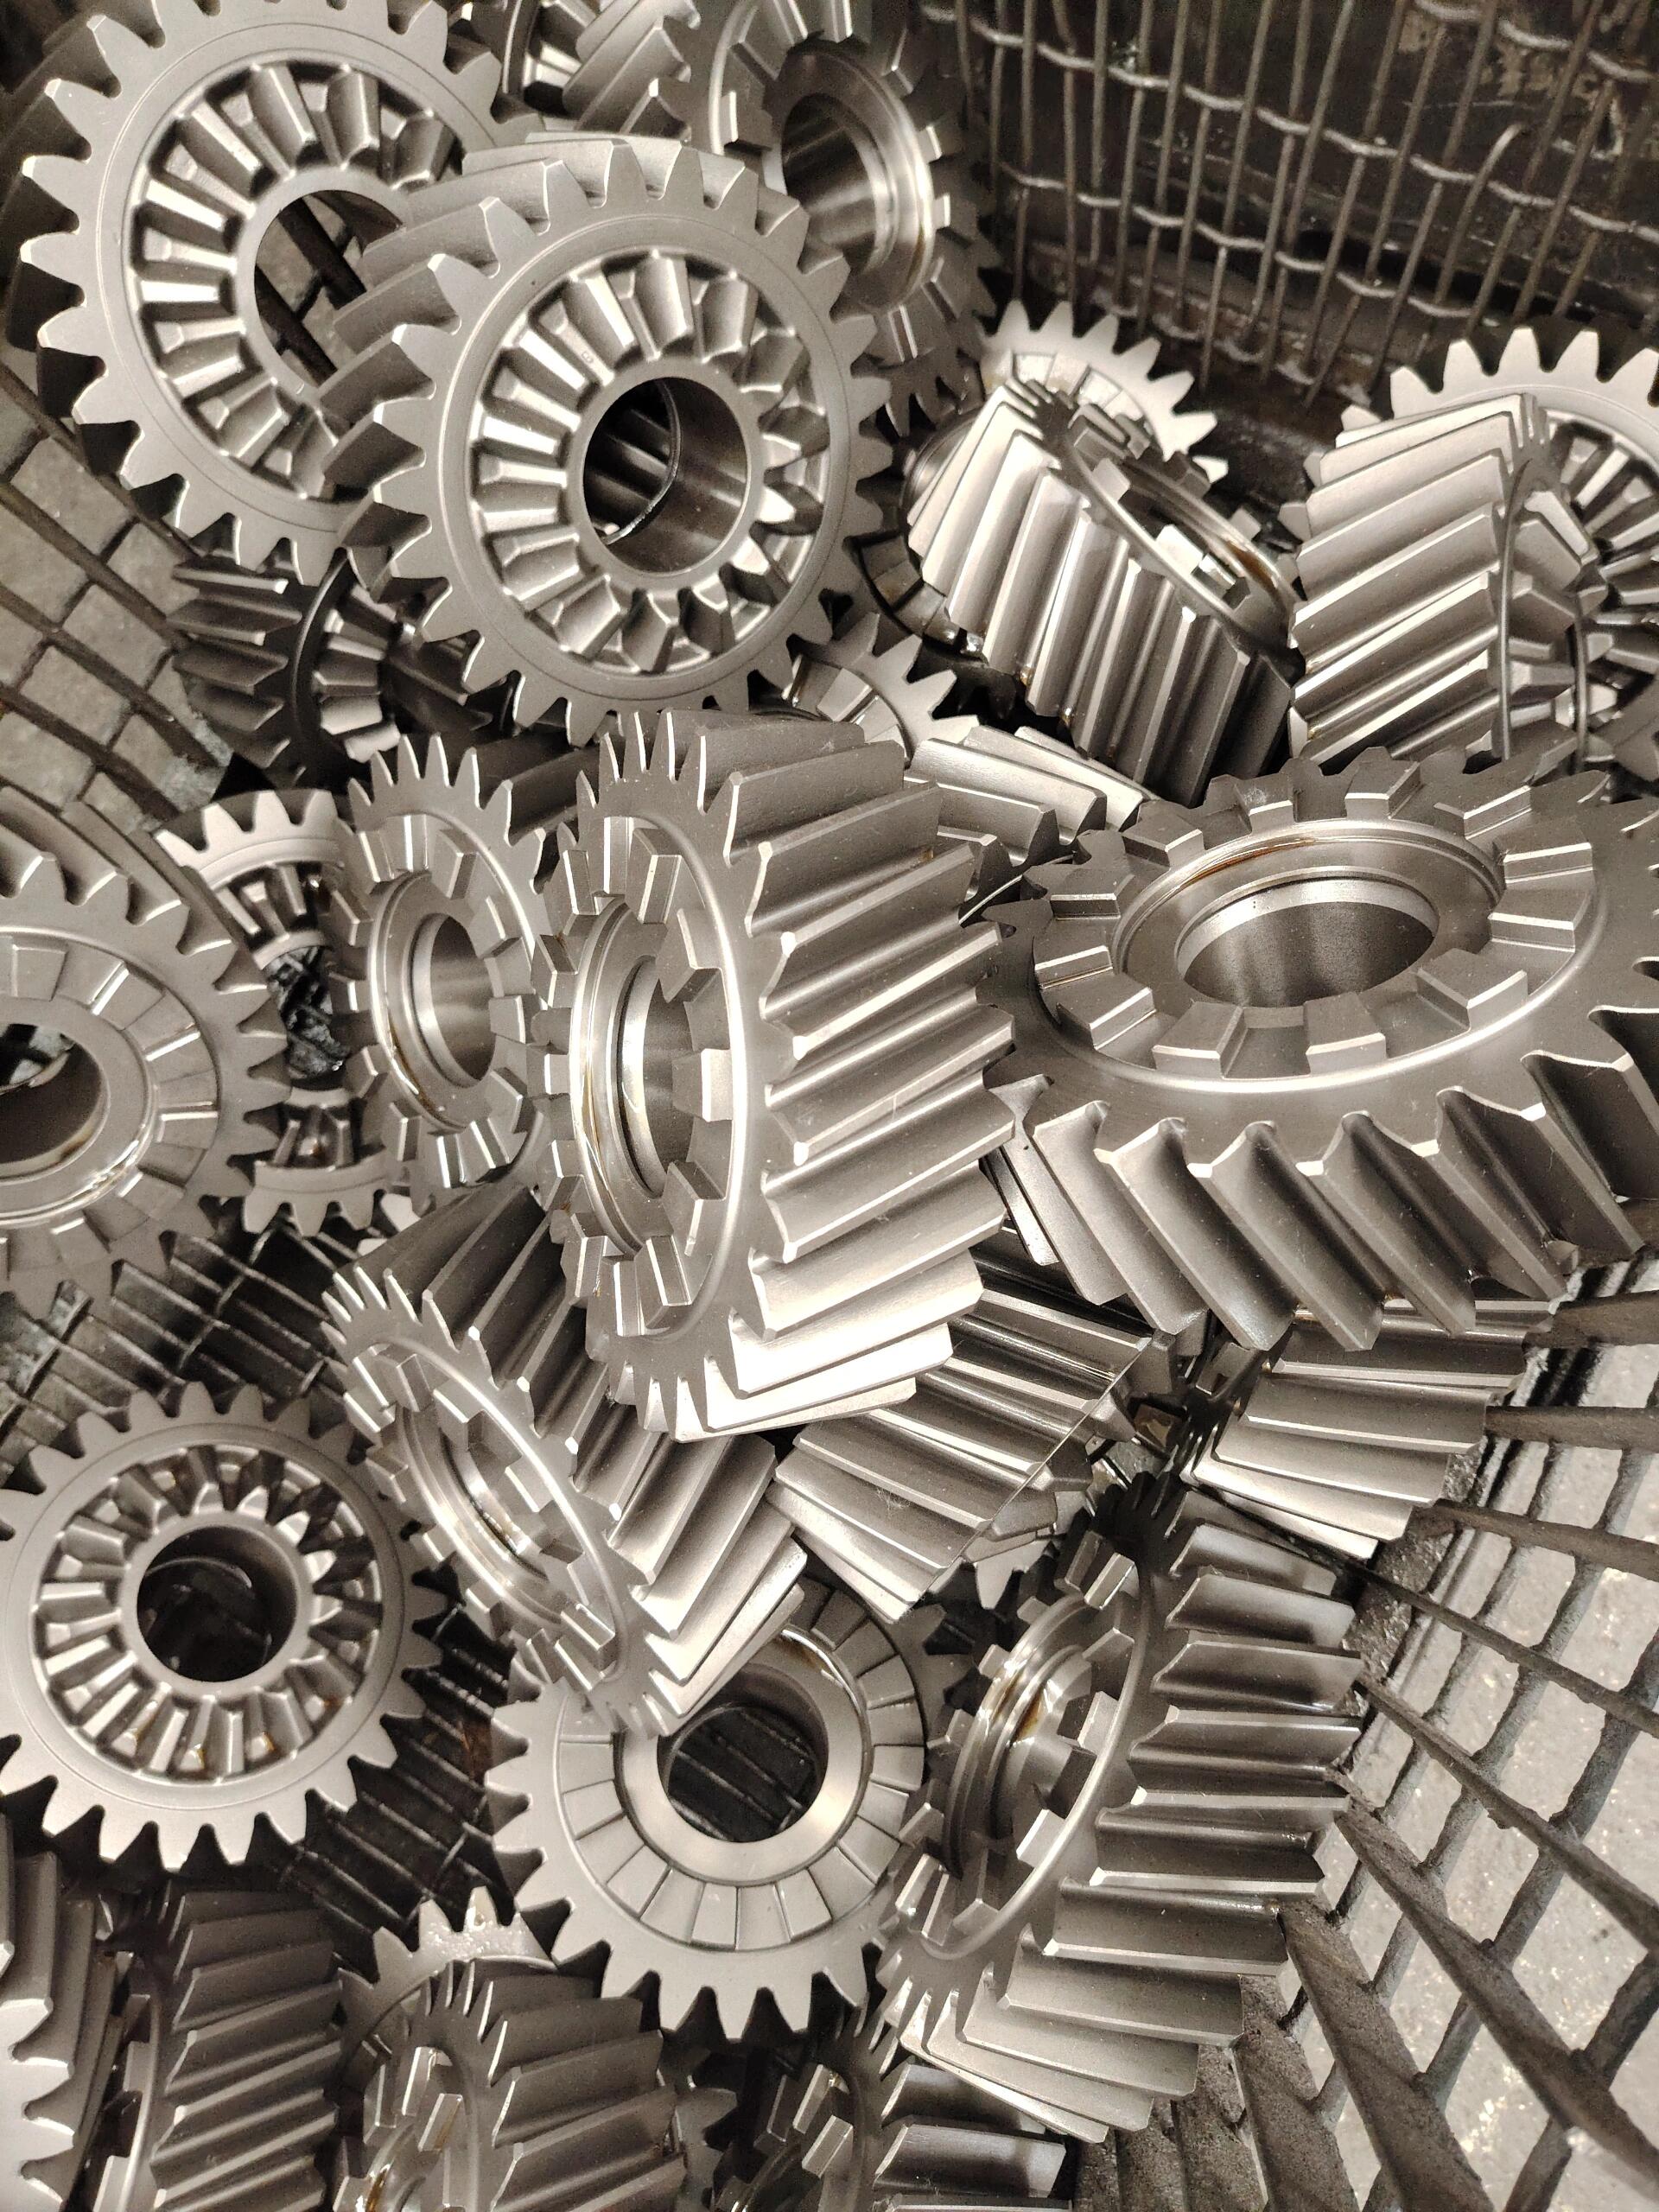
Цилиндрические зубчатые передачи, которые мы сделали
Реальные заказы на индивидуальные косозубые шестерни — одинарные косозубые, двойные косозубые, косозубые шестерни, реечно-шестерённые передачи и inline косозубые редукторы — отправляются клиентам по всему миру.
Одинарные, двойные косозубые, внутренние венцы, шестерни, перекрёстные, рейки, секторы — любая конфигурация косозубых шестерён по вашему проекту, в любом количестве: от одного прототипа до серийного производства 50 000 штук.
Одинарные косозубые шестерни
Стандартная внешняя косозубая шестерня — зубья нарезаны под одним углом наклона (обычно 15°–25°). Используется по умолчанию для inline косозубых редукторов, автомобильных трансмиссий и большинства промышленных приводов. Левое или правое исполнение по запросу.
ВнешниеЛевое / Правое
Двойные косозубые (шевронные) шестерни
Два противоположных наклона на одной заготовке — осевые усилия полностью компенсируются, упорные подшипники не требуются. Лучший выбор для приводов мощных компрессоров, морских движителей и тяжёлых промышленных редукторов. Индивидуальные двойные косозубые шестерни любого модуля.
Нулевое осевое усилиеБольшая мощность
Внутренние косозубые и зубчатые венцы
Косозубые зубья нарезаны на внутренней стороне венца — незаменимы для компактных планетарных редукторов, интегрированных ступиц колёс и высокооборотных inline косозубых редукторов. Изготавливаются методом долбления, протяжки или электроэрозионной обработки под любым углом наклона.
Кольцевые / ВнутренниеПланетарный
Косозубые шестерни и валы-шестерни
Косозубые шестерни и прецизионные косозубые валы-шестерни обрабатываются как единое целое для максимальной соосности (биение ≤ 0,008 мм). Стандарт для косозубых мотор-редукторов, косозубых приводов и высокомоментных сервоприводов.
Интегрированный валконцентрический
Перекрёстные косозубые шестерни
Передача движения между непараллельными, не пересекающимися валами — обычно под углом 90°. Обе шестерни имеют одинаковое направление наклона; угол между валами равен сумме углов наклона. Применяются в приводах клапанов, распределительных валах и приборах.
Валы 90°Непараллельные
Комплекты винтовых реек и шестерён
Винтовые зубчатые рейки в паре с соответствующими винтовыми шестернями для высоконагруженного, малошумного линейного перемещения. Значительно тише прямозубых реек и шестерён на высоких скоростях. Стандарт для осей станков с ЧПУ, порталов и подъёмных столов. Метрические и дюймовые исполнения.
Линейное движениеПриводы ЧПУ
Винтовые секторные шестерни
Частично дуговые винтовые шестерни для ограниченного вращения — дроссельные заслонки, приводы клапанов, сектора рулевого управления автомобилей и индексирующие механизмы. Та же точность, что и у полноценных винтовых шестерён, обработка только по рабочей дуге.
Частичная дугаКлапан / Дроссель
Миниатюрные, малые и крупные винтовые шестерни
От миниатюрных винтовых шестерён (M 0,3, внешний диаметр менее 10 мм) для медицинских и оптических приборов до крупных винтовых шестерён (внешний диаметр до 600 мм) для ветроэнергетики и тяжёлых промышленных приводов. Полный ассортимент из стали, латуни, нержавеющей стали, алюминия и пластика.
M 0,3–20Внешний диаметр ≤ 600 мм
Технические характеристики
Винтовая зубчатая передача: обработка
От массового фрезерования винтовых шестерён на ЧПУ до сверхточного профильного шлифования — мы изготавливаем одиночные винтовые, двойные винтовые, перекрёстные винтовые шестерни и винтовые рейки с шестернями. Варианты фрезерования винтовых шестерён на ЧПУ доступны для мелких партий и индивидуальных геометрий.
⚙️
Винтовая фрезеровка
Высокий выпуск
🔬
Шлифовка по профилю
точность DIN 4–5
🏭
Фрезерование на 5 осей
Двойной винтовой и индивидуальный
📐
Фрезерование винтовой рейки
Наборы рейка и шестерня
ЧПУ фрезерование винтовой шестерни
Центры фрезерования с ЧПУ используют наклонные головки для нарезки точных винтовых (винтовых) зубьев за один проход. Наиболее экономичный способ для метрических винтовых шестерён, стандартных винтовых шестерён и массовых комплектов винтовых шестерён, где важна оптовая цена. Стабильная точность угла винтовой линии в партиях до 50 000 шт.
Диапазон модулей
0,8 – 16 мм
Угол витка
5° – 45° (левый или правый вращение)
Макс. диаметр внешнего цилиндра
600 мм
Макс. ширина лица
300 мм
Класс качества
ДИН 7–9 стандарт
Допуск профиля
±0,012 мм
Типичное количество
100 – 50 000 шт
Срок изготовления
7 – 14 дней
Шлифовка профиля винтовой шестерни
Профильное шлифование после фрезерования или закалки для высокоточных винтовых шестерён, используемых в редукторах с винтовыми шестернями, соосных редукторах и винтовых мотор-редукторах. Достигается DIN 4–5 и Ra ≤ 0,4 мкм на боковых поверхностях зубьев — золотой стандарт для шлифованных винтовых шестерён в аэрокосмической и высокомоментной технике.
Диапазон модулей
0.5 – 10 мм
Угол витка
5° – 40°
Макс. диаметр внешнего цилиндра
320 мм
Класс качества
ДИН 4–6 точность
Допуск профиля
±0.005 мм
Поверхностная отделка Ra
0,2–0,8 мкм
После термообработки
Да — закаленная шлифовка шестерён
Срок изготовления
10–18 дней
5-осевая обработка винтовых шестерён на ЧПУ — двойные винтовые и индивидуальные
5-осевая обработка на ЧПУ для двойных винтовых шестерён (ёлочка), перекрёстных винтовых шестерён, внутренних винтовых шестерён, индивидуальных углов винтовой линии и секторных винтовых шестерён. Все элементы — отверстия, шпоночные пазы, фланцы — выполняются за одну установку для максимальной соосности. Самый быстрый путь от чертежа до первого образца для индивидуального производства винтовых шестерён.
Диапазон модулей
1–20 мм
Угол витка
Любой угол, слева или справа
Макс. диаметр внешнего цилиндра
500 мм
Двойной косозуб
Да — гнали профиля рыбий клык
Внутренний косозуб
Да
Минимальный заказ
1 шт
Срок изготовления (прототип)
5–10 дней
Материалы
Все металлы + пластмассы
Фрезерование зубчатой рейки с косозубыми шестернями
Точные рейки зубчатых передач и соответствующие им цилиндрические штифты для зубчатой передачи винт-шестерня. Рейки обрабатываются из плоского или круглого стержня, закаливаются и затачиваются под точный угол подъёма вашей косозубой шестерни. Доступны рейки зубчатых передач с дюймовыми и метрическими размерам.
Диапазон модулей
1 – 12 мм
Угол витка
стандарт 14.5° – 25°
Максимальная длина рейки
2 000 мм (соединённая)
Точность
DIN 7 – DIN 9
Материал стойки
C45, 42CrMo4, SUS304
Соответствующий зубчатый венец
Да — поставляется в комплекте
Срок изготовления
10–16 дней
Обработка поверхности
Черная оксидировка, цинк, индукционная закалка
Материалы
50+ сертифицированных материалов
Полные сертификаты проката и спектральный анализ каждой партии — сталь, нержавеющая сталь, латунь, бронза, алюминий и инженерные пластики.
Металлы
Инженерная пластмаса
Сталь 20CrMnTi
Закалённая поверхность, HRC 58–62. Основной материал винтовых шестерён из стали для автомобильных трансмиссий и тяжёлых закалённых приводов.
Высокая нагрузкаЗакаленАвтомобильный
Углеродистая легированная сталь 42CrMo4
Полная закалка, отличная усталостная прочность. Стандартные винтовые шестерни из углеродистой стали для промышленных валов и тяжёлых редукторов.
Тяжелая серияПромышленный
Al 6061-T6 / 7075
Лёгкие винтовые шестерни из алюминия, анодируемые. Для аэрокосмических приводов, сервоприводов роботов и точных миниатюрных приборов.
ЛегковесныйАнодируемый
Латунь C36000
Винтовые шестерни из легкосверлимой латуни, малошумная работа. Идеальны для малых винтовых шестерён в часах, приборах и тихих приводах.
Низкий шумКоррозионностойкость.
Фосфорная бронза
Самосмазывающиеся при работе со стальными деталями. Бронзовые винтовые шестерни отлично подходят в качестве ведомых червячных колёс и для передачи мощности на малых скоростях.
СамосмазывающийсяИзносостойк.
Нержавеющая сталь SUS304 / 316L
Индивидуальные винтовые шестерни из нержавеющей стали — пищевого и медицинского класса. Стерилизуемые, полностью устойчивые к коррозии.
Пищевой GradeМедицинский
ПОМ (Delrin)
Самосмазывающиеся пластиковые винтовые шестерни, низкое трение, часто работают всухую. Стандарт для бесшумных автоматизированных приводов.
Само смазывающийсяНизкий шум
Нейлон PA66-GF30
Винтовые шестерни из нейлона, армированного стекловолокном 30%, для повышенной грузоподъемности. Обработанные пластиковые винтовые шестерни с полной точностью зубьев.
Высокая прочностьЛегковесный
PEEK
Химически стойкие винтовые шестерни из PEEK, рассчитанные на 260°C. Стерилизуемые миниатюрные винтовые шестерни для хирургических и лабораторных инструментов.
Высокая температураХимическая устойчивость.
Справка
Стандартные технические характеристики винтовых шестерен
Модуль, угол наклона, угол давления, допуск — стандартные размеры и характеристики винтовых шестерен, которые должны быть определены на каждом чертеже. Рабочий справочник для инженеров при подготовке CAD, запросов и коммерческих предложений на винтовые шестерни.
Согласно ИСО 54 / ДИН 780, для винтовых шестерен применяется та же стандартная серия модулей, что и для цилиндрических шестерен — но для винтовых шестерен всегда указывается нормальный модуль (mₙ), измеряемый перпендикулярно к боковой поверхности зуба, а не поперечный модуль:
Серия I (предпочтительная)
Серия II
Типичное применение
0.5, 0.8, 1, 1.25, 1.5
0.55, 0.7, 0.9, 1.125, 1.375
Миниатюрные винтовые шестерни, приборы
2, 2.5, 3, 4, 5
1.75, 2.25, 2.75, 3.5, 4.5
Промышленные винтовые шестерни, автомобили
6, 8, 10, 12, 16, 20
5.5, 7, 9, 11, 14, 18
Тяжелые редукторы, винтовые шестерни большого диаметра
⊕Диаметральный шаг (дюймовая система)
Для дюймовых винтовых шестерен, нормальный диаметровый шаг (Pₙ) определяет размер зуба — количество зубьев на дюйм, измеренное по нормальной плоскости:
DP (нормальный)
Модуль mn (мм)
Типичное применение
20, 24, 32, 48
1,27 → 0,53
Приборы, модельные приводы
10, 12, 16
2,54 → 1,59
Робототехника, малые механизмы
5, 6, 8
5,08 → 3,18
Промышленные винтовые редукторы
2, 2.5, 3, 4
12,7 → 6,35
Тяжёлые промышленные редукторы
∠Угол наклона зуба и угол давления
Определённый артикль угол наклона зуба (β) является определяющим параметром косозубой шестерни. Стандартные диапазоны и типичные применения:
Угол наклона зуба β
Случай использования
Компромисс
5° – 10°
Приводы с низкой осевой нагрузкой
Незначительное увеличение шума по сравнению с прямозубыми
15° – 25°
Промышленность / автомобили
Оптимальный баланс — диапазон по умолчанию
30° – 40°
Высокоскоростные турбины
Требуются упорные подшипники или двойная косозубая передача
45°
Максимальная плавность
Очень высокая осевая нагрузка
Угол давления: 20° по нормали — мировой стандарт; 14,5° встречается в устаревших конструкциях; 25° — для высоконагруженных применений.
ƒОсновные формулы для косозубых шестерён
Нормальный и поперечный модуль — характерно только для косозубых шестерён:
mₜ = mₙ / cos(β) · делительный диаметр d = mₙ × z / cos(β)
Межосевое расстояние для двух зацепляющихся косозубых шестерён (одинаковое направление, противоположное, одинаковый угол наклона):
a = mₙ × (z₁ + z₂) / (2 × cos β)
Виртуальное число зубьев zv = z / cos³(β) — используется для расчёта прочности и проверки подрезания. Осевая сила: Fa = Ft × tan(β).
✓Стандарты на косозубые шестерни DIN / AGMA
Класс качества контролирует ошибку профиля (Ff), отклонение линии зуба (Fβ), ошибку шага (Fp), и биение. Согласно DIN 3961–3967 / AGMA 2015 / ISO 1328:
📐Контрольный список для чертежа косозубой шестерни
Полный чертеж косозубой шестерни должен содержать всё нижеуказанное — отсутствие стороны or уклон зуба опорной плоскости заблокирует получение коммерческого предложения:
• Нормальный модуль (mₙ) или нормальный DP
Требуется
• Количество зубьев (z)
Требуется
• Угол наклона зубьев (β)
Требуется
• Сторона — левая или правая
Требуется
• Нормальный угол давления (по умолчанию 20°)
Требуется
• Ширина венца (b)
Требуется
• Делительный / наружный / корневой диаметр
Требуется
• Класс качества (DIN / AGMA / ISO)
Требуется
• Толщина зуба / зазор
Рекомендуется
• Материал, термообработка, качество поверхности
Требуется
Кейс-стади
Настоящие проектирования шлицевых передач
От прототипов из одной детали до серийных наборов шлицевых передач — подтвержденные результаты от наших клиентов.
Промышленный
Встроенный шлицевой редуктор — стадия 1 и 2
Материал
42CrMo4
Процесс
Зубьевая обработка + шлифовка
Угол винтового шага
20°
Количество
1 500 комплектов
✓ DIN 6 · Шум на 8 дБ ниже, чем у предыдущей конструкции цилиндрической передачи
Передача мощности
Удвоенная спиральная (решётчатая) пара зубчатых колес
Материал
20CrMnTi
Угол винтового шага
±30°
Особенность
Нулевое осевое副 (стрелка) thrust
Количество
80 шт
✓ Нужна подшипник нулевой тяги · 40% больший момент по сравнению с одним спиральным
Робототехника
Спиральный сервопривод зубчатый — шарнир робота
Материал
Al 7075-T6
Процесс
5-осевой + анодирование
Класс
ДИН 5
Количество
120 шт
✓ Одобрено FAI на первом цикле · зазор менее 0,015 мм
Как работает
От чертежа до вашего порога
Загрузите свой чертеж косозубой шестерни или CAD-файл — мы обеспечиваем DFM, выбор процесса и полный контроль CMM на нашем китайском предприятии точной обработки.
01
Загрузить CAD/чертеж
DXF, DWG, STEP, IGES или PDF. Укажите угол helicis, handedness, модуль и класс точности.
02
Коммерческое предложение на косозубую шестерню за 48 часов
Коммерческое предложение на обработку косозубой шестерни с указанием процесса (фрезерование или шлифование), материала, срока изготовления и детализации стоимости. Оптовые цены для крупных партий.
03
Производство и QC CMM
Обработка косозубых шестерен на ЧПУ с промежуточным измерением Klingelnberg — отклонение угла, профиля, шага и биения.
04
Доставка по всему миру
vacuum-пакет с полным отчётом об инспекции. Доступен DHL / FedEx / морские перевозки.
Качество
Обязательство без дефектов
Каждая косозубая шестерня, покидающая наше китайское предприятие точной обработки, проходит 4-этапную проверку: отклонение угла, ошибка профиля, точность шага и чистота поверхности.
Сертификации и оборудование
✓
ИСО 9001:2015
Сертифицированная система менеджмента качества — производство косозубых шестерен по стандарту ISO
📐
DIN 3961–3967 / AGMA стандарты
Стандарты косозубых шестерен AGMA и классы допусков DIN 4–11. Отклонение угла β (Fβ) измеряется в каждой партии.
🔭
Клингельберг анализатор зубьев
Специализированное измерение цилиндрических зубчатых колес: профиль, виток, шаг,Runout, линейный ход — все отчётно по DIN 3962.
📄
Полная сертификация материалов
Сертификат завода + спектральный анализ каждой партии материала — критично для нестандартных цилиндрических зубчатых колес.
Инспекционный протокол в 4 стадии
1
Проверка входящих материалов
Спектральный анализатор подтверждает марку сплава. Замены нет — 20CrMnTi является 20CrMnTi.
2
Первоначальная инспекция изделия
Полный контроль Klingelnberg + СММ измерение первого цилиндрического зубчатого колеса — угол витка, профиль, ошибка шага подтверждены перед партией.
3
Измерение зубчатых передач в процессе
Периодические проверки во время производства. Отклонение витка Fβ, отклонение профиля Ff, ошибка шага Fp — все в пределах класса DIN.
4
Финальная выходная инспекция
100% визуальный + анализ заготовки через пробу. Полный отчет по измерению зубьев цилиндрических шестерен с полной спиральной шестерней отправляется с каждым заказом.
Отзывы
Надежный производитель цилиндрических шестерен с косозубыми зубьями
★★★★★
"Мы перешли от местного производителя цилиндрических шестерен к HXC для наших цилиндро-редукторных шестерен. Качество профильной обработки превосходное — DIN 6 достигается постоянно. Отклонение угла шага по оси составляло менее 5 мкм на всех 1 500 деталях. Время выполнения заказа — 14 дней."
TW
Томас В.
Инженер по проектированию редукторов · Германия
★★★★★
"HXC обработали набор двойных цилиндрических шестерен для нашего приводa с высоким моментом. Геометрия геральки была сложной, но они справились с первой статьей. Нулевой продольный наводящий усилие — точно по проекту. Очень рекомендую."
LB
Лука Б.
Руководитель отдела механического проектирования · Италия
★★★★★
"Нам потребовались нестандартные цилиндрические шестерни с углом схождения 25° в алюминиевом сплаве Al 7075 для нашего сервопривода авиации. DIN 5, анодировано, полный CMM-отчет. Первая статья одобрена за один цикл. Заедание составляет 0.012 мм — точнее требований чертежа."
SR
Софи Р.
Закупки аэрокосмической отрасли · Франция
Часто задаваемые вопросы
Цилиндрическая шестерня — Часто задаваемые вопросы
Все, что инженеры спрашивают о цилиндрических шестернях, проектировании цилиндрических шестерен и сравнениях цилиндрических и шестерен с прямым резом — ответит наша команда.
Цилиндрическая шестерня — это цилиндрическая шестерня, зубья которой срезаны под углом — уклон зуба — по оси вращения шестерни, а не параллельно ей, как у цилиндрической шестерни. Этот наклонный вид зуба означает одновременную зацепку нескольких зубьев, что приводит к постепенному, перекрывающемуся контакту. Результат — более тихая работа, большая нагрузочная способность и плавнее передача по сравнению с прямозубыми цилиндрическими шестернями за счет осевого силового процесса, который должен выдерживаться упорными подшипниками. Спиральные шестерни доминируют в автомобильных редукторах, промышленных редукторах и высокоскоростной передаче мощности.
An внутреннее косозубое колесо (также называется косозубое венцовое колесо или кольцевое косозубое колесо) имеет косые зубья, нарезанные на внутренней стороне полого кольца, а не на внешней стороне цилиндра. Оно зацепляется с внешней косозубой шестерней, расположенной внутри кольца. Шестерня и кольцо вращаются в одном направлении, что позволяет создавать очень компактные редукторы — поэтому внутренние косозубые колёса являются основой планетарных редукторов, интегрированных ступиц колёс и высокооборотных inline косозубых редукторов. Внутренние косозубые колёса нельзя нарезать методом долбления и их необходимо изготавливать методом зубофрезерования, протягивания или электроэрозионной обработки, что делает их дороже внешних косозубых колёс, но незаменимыми для компактных, высокооборотных систем.
Спиральные шестерни применяются там, где требуется плавная, тихая и быстрая передача мощности между параллельными валами. Основные области применения включают: автомобильные коробки передач и системы电-электронного привода EPS; врезные редукторы спиральной передачи для конвейеров и промышленных приводов; шпиндельные двигатели со спиральной передачей и моторы со спиральной передачей; шестеренчатые насосы со спиральной передачей для гидравлических и смазочных систем; авиационные приводы; роботизированные сервоприводыспиральные сервомашинные передачи); и спиральные зубчатые рейки и колеса системы для линейных осей станков. Перекрещенные спиральные шестерни передают движение между осями, которые не параллельны и не пересекаются.
Геликоидные передачи передают мощность между параллельные валы использование наклонных зубьев на цилиндрическом корпусе. 伺爾齒輪 — включая спирально-конусные шестерни — передают мощность между пересекающимися осями, обычно под углом 90°, зубьями на коническом корпусе. спиральная конусная шестерня объединяет оба: конусный корпус для изменения угла оси плюс спиральные (кривые) зубья для более плавного зацепления. В терминах коробки передач редуктор с конусно-спиральной шестерней or устройство с шевронной шестерней использует ступень с шестерней конуса для поворота под прямым углом и шестерню с конической ступенью для основного снижения скорости.
Классика сравнение: коническая шестерня против цилиндрической зубчатой передачи (или сравнение: цилиндрическая зубчатая передача против конической зубчатой передачи) Конические зубчатые передачи лучше для высокой скорости работы, низкого шума, большой нагрузки и плавной передачи — поэтому коробки передач автомобилей и индустриальные передаточные механизмы с параллельной конфигурацией конических шестерен используют их. Цилиндрические зубчатые передачи лучше за простоту, нулевую осевую тягу, меньшую стоимость и точное позиционирование при средних скоростях. Для большинства непрерывных передач мощности на скоростях выше примерно 3 м/с подача шага, выберите конические. Для инструментов, драйверов индексации и машин с низкими скоростями цилиндрические зубчатые передачи являются практичным выбором.
Для той же модуля и ширины поверхности, косозубые передачи прочнее на 20–40% изгибе и поверхностной усталости по сравнению с шестернями прямозубыми (плоского зачепления). Это связано с тем, что косозубые зубья имеют более длинную линию контакта (диагональная стыковка распределяет нагрузку по большей площади зуба) и более высокий коэффициент контакта. В прямозубые зубчатые передачи против косозубых дебат: косозубые побеждают по прочности и шуму; прямозубые выигрывают по простоте и отсутствию осевого усилия. Прямозубые зубчатые передачи прочнее косозубых? Нет — косозубые несут большую нагрузку при той же величине зуба.
Косозубые зубчатые передачи лучше, чем цилиндрические зубчатые передачи в большинстве применений для непрерывной передачи мощности: тише (самое большое преимущество косозубых перед цилиндрическими), прочнее, плавнее и способны на более высокие скорости. Плюсы косозубых перед цилиндрическими преимущества косозубых перед цилиндрическими зубчатыми передачами также включают более высокий коэффициент контакта и способность нести больше момента на единицу размера. Однако одним из недостатков косозубых передач является осевое усилие, которое требует подвесок/подшипников с возможностью противодействия осевому моменту и увеличивает стоимость системы. Для низких скоростей, малых нагрузок или применений с прецизионной фиксацией косозубые остаются более простой и дешевой альтернативой.
Косозубые передачи стоят на 10–30% больше, чем эквивалентные цилиндрические передачи той же модуляции и материала. Премия обусловлена: более сложной настройкой профилирования (наклонная головка зуборезного станка), более быстрым износом инструментов из-за криволинейного пути резки косозубой передачи и необходимостью подшипников поперечного усилия в сборке. Однако при массовом производстве с использованием ЧПУ резания косозубых задиры затраты на деталь снижаются значимо. Индивидуальные косозубые колеса для низкого объема стоят дороже из-за времени настройки. В HXC мы предлагаем конкурентные цены на косозубые передачи от прототипа (1 шт) до массового производства без платы за инструмент.
Да — косозубые передачи обычно служат дольше цилиндрических передач в сравнимых условиях по двум причинам: во-первых, распределенная нагрузка контакта снижает контактное напряжение (г Hertz — давление) на профили зубьев, замедляя п pitsинг усталости; во-вторых, постепенная зацепление зубьев снижает динамические нагрузки и ударные напряжения, вызывающие трещины усталости у корней зубьев цилиндрических передач. В автомобильных коробках передач переход от цилиндрических к косозубым в 20-м веке частично был продиктован долговечностью, а также шумом. При надлежащем смазочном режиме и правильном угле эвлюции косозубые передачи в рабочем состоянии могут служить на протяжении всей жизни машины.
Основные недостатки цилиндрических передач: (1) Аксиальное давление — угол витка создает компоненту силы вдоль оси вала, что требует упорных подшипников или двойной цилиндрической (гребенчатой) компоновки для её нейтрализации. (2) Более высокая стоимость изготовления по сравнению с цилиндрическими зубчатыми передачами. (3) Более сложный дизайн — угол витка, ход зубьев и вращение должны быть указаны и согласованы между сочленяемыми зубьями. (4) Эффективность немного ниже по сравнению с цилиндрическими шестернями из-за скользящего компонента в контакте косозубых зубьев (хоть разница и мала — обычно 0.5–1% на зубчатое зацепление). Преимущества двойной косозубой передачи включают устранение осевого сдвига за счет еще большей сложности изготовления.
A правое косозубое колесо имеет зубья, которые поднимаются вверх и от зрителя по часовой стрелке (как стандартная резьба винта); левое косозубое колесо спираль идёт против часовой стрелки. Для внешних косозубых колёс, зацепляющихся на параллельных валах, одно должно быть левым, а другое — правым — одинаковое направление не зацепится. Для перекрёстных косозубых колёс (непараллельные валы) оба колеса имеют одинаковое направление. Направление всегда должно быть указано на чертеже вместе с углом наклона зуба. HXC поставляет левые и правые косозубые колёса в паре, с проверкой направления в каждом отчёте CMM. Направление также влияет на направление осевого усилия — это важно при проектировании опорных подшипников.
Косозубые зубчатые передачи значительно тише, чем цилиндрические зубчатые передачи, особенно на высоких скоростях. Косые зубья создают постепенное, перекрывающееся зацепление, а не одновременный полный удар зубьев цилиндрических передач. Шум возрастает из-за: ошибок точности угла ветви (шлифовать до DIN 5–6 для тихой работы), смещения подшипников, недостаточной смазки и износа полочек зубьев. При очень высоких скоростях или больших углах профиля осевая вибрация может стать источником шума. Двойные косозубые передачи тише всех, потому что противостоящие силы по радиусу взаимно компенсируются, устраняя осцилляцию по оси.
Да — косозубые передачи могут приводиться в обратном направлении , так же как и цилиндрические зацепления, потому что их нормали зубьев создают низкий коэффициент трения относительно приводной силы. Это отличает косозубые передачи от червячных, которые самоблокируются при малых углах шага. косозубая червевая передача (пересекающаяся косозубая передача) — особый случай: при очень больших передаточных числах и малых углах шага на элементе червяка она может стать самоблокирующейся. Стандартные передачи косозубые с параллельными осями — в линейных косозубых редукторах или коробках передач — всегда обратимо вращаются и могут свободно приводиться обратно.
Да — нержавеющие косозубые передачи требуют смазки для эффективной долговременной эксплуатации. Скольжение между зубьями косозубых передач (из-за угла профиля) больше, чем у цилиндрических, что вызывает большее выделение тепла. Вязкость моторного масла следует подбирать по скорости по линии зубьев, нагрузке и рабочей температуре — обычно ISO VG 150–320 для промышленных косозубых редукторов. Исключение составляют пластиковые косозубые передачи (ПОМ, нейлон): их часто эксплуатируют «сухими», поскольку поверхность из низкофрикционного полимера и меньшие контактные нагрузки упрощают или даже исключают смазку. В миниатюрных косозубых передачах для инструментов часто достаточно легкого нанесения смазки.
Лучший материал зависит от применения. Для автомобильных и промышленных косозубых редукторов: 42CrMo4 (закалённый, HRC 58–62) является самым прочным материалом для спиральных передач при высоком циклическом нагружении. Для тяжелого промышленного: 20CrMnTi закалённая насквозь. Для лёгкой авиации: Al 7075-T6 or Титан Grade 5. Для шестеренчатые насосы со спиральной передачей и пищевой/медицинской сферы: SUS316L сталь нержавеющая. Для низкоуровневая автоматизация: пружинные шестерёнки POM. Для высокотемпературных условий эксплуатации: миниатюрные шестерёнки из PEEK. Мы имеем в наличии и сертифицируем все эти материалы с полными сертификатами станков.
Для максимальной прочности поверхности и изгиба на усталость, закалённая 20CrMnTi сталь (карбуризована до глубины 0,8–1,2 мм, поверхность HRC 58–62, ядро HRC 30–45) является стандартным выбором для высокопроизводительных спиральных передач в автомобильных коробках передач. M2 инструментальная сталь шлифованный до DIN 4 достигает самой высокой поверхностной твердости, но становится более хрупким. Для авиационных спирально-зубчатых передач, где вес имеет значение, Титан Grade 5 предлагает наилучшее отношение прочности к массе. Для пластиковых спирально-зубчатых передач, PEEK GF30 обеспечивает наивысшее отношение прочности к весу среди инженерных полимеров.
Оптимальный угол витка для спирально- зубчатых передач балансирует снижение шума, прочность на нагрузку и продольную осьовую тягу. На практике: 15°–25° — наиболее распространённый диапазон для промышленных и автомобильных коробок передач — это даёт значительное улучшение коэффициента контакта и шума по сравнению с зубчатыми колёсами, сохраняя управляемую оськовую тягу. углы витков 30°–45° (используются в высокоскоростных турбинных коробках передач) максимизируют плавность, но требуют тяжелонагруженных опорных подшипников или двойной спиральной схемы. Стандартные спиральные передачи у поставщиков каталожной продукции обычно используют углы витков 15° или 19,5° для взаимозаменяемости. Для индивидуальных спиральных передач наши инженеры рекомендуют 20° как базовый по умолчанию, если ваша задача не требует иного.
Правило 17 зубьев утверждает, что стандартный шестеренный зубчатый зацепление 20° требует как минимум 17 зубьев, чтобы избежать усадки. Для цилиндрические шестерни с шевелящимися зубьями, эффективное число зубьев равно виртуальное число зубьев (фактические зубья ÷ cos³ψ, где ψ — угол витка), что всегда больше фактического количества. Это значит, что цилиндрическая шестерня может иметь меньше физических зубьев, чем 17, без подрезания — одно из преимуществ цилиндрических шестерен над цилиндрическими зубчатками для компактных одноступенчатых редукторов с высоким передаточным отношением. Например, цилиндрическая шестерня-пиньон с 14 фактическими зубьями при 20° витке имеет виртуальное число зубьев около 16,8, безопасно выше предела подрезания. Для очень малого количества зубьев наши инженеры применяют профилировку сдвига, чтобы полностью исключить подрезание.
Получить предложение
Отправьте ваш чертеж. Получить предложение.
Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.
24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015Фрезерование 3/4/5 осейТокарная обработка на станках с ЧПУCMM-инспекцияГлобальная доставка