
Oqim izlari — bu polimerning oldinga siljishi qolip yuzasini bir xil qoplamaganda hosil bo‘ladigan ko‘rinadigan tasma, halqa yoki to‘lqinlardir.
Bu nuqson odatda beqaror oqim tezligi, erta yuzaning hosil bo‘lishi, kesim yoki eshik geometriyasining keskin o‘zgarishi yoki qatron harorati, qolip harorati va to‘ldirish profili o‘rtasidagi nomuvofiqlik bilan bog‘liq bo‘ladi.
Samarali muammoni aniqlash izni to‘g‘ri aniqlashdan boshlanadi. Oqim izlari, oqim chiziqlari, payvand chiziqlari, sochilib ketish, xiralik va yaltiroq farqlari bir-biriga o‘xshash ko‘rinishi mumkin, lekin ularning barchasiga yagona yechim yo‘q.
Ko‘pincha oqim yo‘nalishini yoki eshikdan tarqalishni kuzatadi.
Asboblarni o‘zgartirishdan oldin eritma, qolip va to‘ldirish harakatini tasdiqlang.
Kumush rangli chiziqlar va chuvalchang izlari odatda boshqa yechim talab qiladi.
Oqim izlarining fizikasi
Eritilgan polimer bo‘shliqdan qattiq plagin kabi harakatlanmaydi. Issiq material oqim yo‘lining markazi orqali harakatlanadi, oldinga siljiganida tashqariga buriladi va sovuq qolip yuzasiga tegadi. Ushbu xarakterli harakat favvora oqimi.
Favvora oqimi xatti-harakati
Past viskoziteli material oqim yo‘lining markazi orqali harakatlanadi.
Old qism bo‘shliq yuzasiga qarab harakatlanadi.
Issiqlik asbobga o‘tadi va yuzaki qatlam muzlashni boshlaydi.
Ikkinchi yoki notekis sovish porlash, tuzilma yoki yo‘nalishda tasma hosil qiladi.
Agar old qism sezilarli darajada sekinlashsa yoki teri qatlam juda erta muzlasa, keyingi material qisman muzlagan qatlam ustiga chiqishi yoki uni deformatsiya qilishi mumkin. Natijada yuzada bir xil takrorlanmagan porlash tasmalari, halqalar yoki to‘lqinlar paydo bo‘lishi mumkin.
Stick-slip va oqim oldi barqarorligi buzilishi
“Stick-slip” ba’zi oqim izlari uchun foydali tavsiflovchi model hisoblanadi. Yuzaki qatlam vaqtincha qolipga yopishadi yoki muzlaydi, orqasida bosim oshadi va oldinga harakatlanayotgan material yana harakat qiladi. Takroriy ikkilanish davriy tasma qoldirishi mumkin.
Biroq, har bir oqim izi muzlagan teri qatlamining haqiqiy yorilishi natijasida yuzaga kelmaydi. Viskoelastik xatti-harakat, kesim tezligi o‘zgarishi, eshikda xira bo‘lish, bo‘lim o‘tishlari, qatron qo‘shimchalari va qolip yuzasini takrorlash shunga o‘xshash vizual effektlar keltirib chiqarishi mumkin. Diagnostika shuning uchun naqsh, joylashuv, jarayon ma’lumotlari va nazoratli sinovlarga asoslanishi kerak.
Oqim izlari va payvand chiziqlari, jetting va splay
| Nuqson | Odatdagi ko‘rinish | Diagnostik belgi | Odatdagi mexanizm |
|---|---|---|---|
| Oqim izlari | Oqim yo‘li bo‘ylab to‘lqinlar, halqalar yoki tasma | Ko‘pincha qolip harorati yoki tezlik profili bilan o‘zgaradi | Barqaror bo‘lmagan old qism, erta qotish yoki bo‘lim/shlyuz o‘tishi |
| Payvand chiziqlari | Alohida old qismlar qayta birlashgan nozik chiziq | Teshiklar, pinlar yoki bir nechta shlyuzlar atrofida izlar | Uchrayotgan old qismlarning yetarli darajada birikmasligi |
| Jetlash | Ilon shaklidagi yoki arqon shaklidagi iz | Odatda ochiq joyga kiruvchi cheklovchi shlyuzga qarama-qarshi tomonda uchraydi | Erkin eritma jeti favvora oqimini hosil qila olmaydi |
| Splay | Oqim yo‘nalishida kumush rangli chiziqlar | Avvalo namlik, uchuvchan moddalar, havo yoki yemirilishni tekshiring | Gaz yoki bug‘ polimer yuzasini buzgan |
Tez farqlash: Shlyuz yaqinidagi to‘lqinli naqsh oqim izi yoki shlyuz dog‘i bo‘lishi mumkin. Kumush rangli chiziq ko‘proq splay bo‘ladi. Ikki old qism uchrashgan uzluksiz chiziq ko‘proq payvand chizig‘idir.
Asosiy sabablar va mashina parametrlarini tuzatish
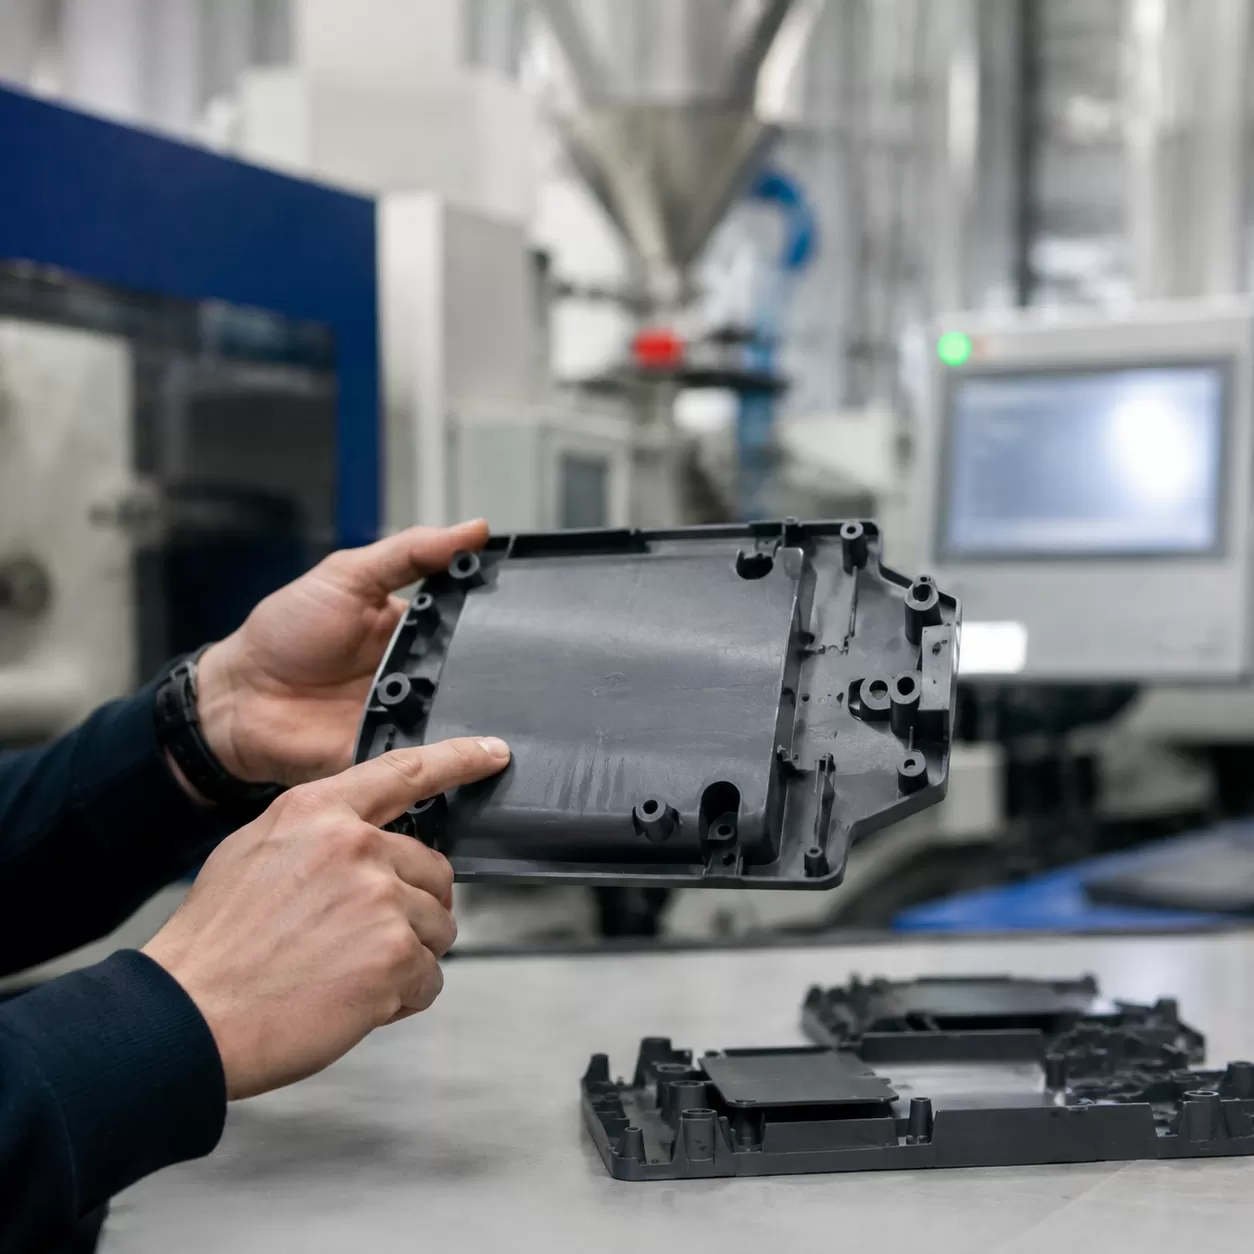
Mashina sozlamalari odatda muammoni aniqlashning birinchi bosqichi hisoblanadi, chunki ular nuqson jarayonga bog‘liqligini qolipni o‘zgartirishdan oldin tasdiqlashi mumkin. Asosiy siklni yozib oling va har safar bitta boshqariladigan omilni o‘zgartiring.
Eritma va qolip harorati
Past haroratning pastligi viskozitani oshiradi. Sovuq kaviti sirtida teri tezroq hosil bo‘ladi va bir xil tekstura yoki yaltiroqni takrorlashni oldini olishi mumkin.
Sinov: Qayta ishlash uchun smola yetkazib beruvchining tasdiqlangan harorat oynasida haroratni oshiring va asbob suvining hamda kaviti sirtining haqiqiy holatini tekshiring.
Inyeksiya tezligi
Oldingi oqim sekinlashsa, erta soviydi. Kichik eshikdan juda tez o‘tish esa jetlash, xiralik, kuyish yoki yuqori kesish kuchini keltirib chiqarishi mumkin.
Sinov: Tezlikni bosqichma-bosqich sozlash orqali eshikda oldingi oqimni shakllantiring va bo‘lim o‘zgarishlarida barqaror hajmli oqimni saqlang.
O‘tkazish va Qadoqlash
Tezlikdan bosimga erta o‘tish kaviti hajmli to‘ldirilishidan oldin oqimni sekinlashtirishi mumkin. Qadoqlash asosan to‘ldirilgandan keyin qisqarishni nazorat qiladi.
Sinov: O‘tkazishda to‘ldirish foizini, yostiqcha takrorlanishini, eshik muhrini va kaviti bosimining javobini tasdiqlang.
Tasodifiy bosim oshirishlar
Ko‘proq bosim bir muammoni yashirishi mumkin, lekin shu bilan birga chiqindilar, qolipdagi stress, ortiqcha qadoqlash yoki o‘lcham o‘zgarishiga sabab bo‘ladi.
Sinov: Maksimal bosimni asosiy yechim sifatida ko‘rib chiqishdan oldin tezlik, harorat va o‘tkazish xatti-harakatini to‘g‘rilang.
Eritma va qolip harorati
Haroratni faqat smola va asbob uchun tasdiqlangan chegaralarda oshiring. Juda yuqori eritma harorati polimerning buzilishiga, sikl vaqtining uzayishiga, uchuvchilar hosil bo‘lishiga yoki rang o‘zgarishiga olib kelishi mumkin. Juda yuqori qolip harorati sirt takrorlanishini yaxshilasa ham, yopishish yoki sovish vaqtini oshirishi mumkin.
Tezlik profili va to‘ldirish bosimi
Maqsad shunchaki “tez” emas. Maqsad eshik, devor qalinligi, smola viskozitasi va kaviti geometriyasiga mos barqaror oldingi tezlikdir. Eshikdan kirishda sekinroq segment jetlashni oldini olishga yordam beradi, undan so‘ng asosiy kaviti bo‘ylab yuqori tezlik. Bosim buyurilgan tezlikka erishish uchun mashina, qolip yoki detal chegaralaridan oshmasdan mavjud bo‘lishi kerak.
Ushlab turish bosimi va eshik muhrlanishi
Ushlab turish bosimi odatda sirt muzlagandan keyin erta to‘ldirishda hosil bo‘lgan oqim izini yo‘q qila olmaydi. Lekin u eshik hududidagi yaltiroq, cho‘kish, qisqarish va kaviti devori bilan kontaktga ta’sir qilishi mumkin. Qadoqlash sinovlari detal og‘irligi, kaviti bosimi, o‘lcham javobi va eshik muhrlanish vaqtiga asoslanishi kerak, tasodifiy oshirishlarga emas.
Jarayon intizomi: Baraban haroratining aniqligini, qolipda qolish vaqtini, tiklanish barqarorligini, yostiqchani, tekshiruv halqasi ish faoliyatini va suv aylanish muvozanatini tekshirib chiqing, qolip geometriyasi nuqsonli deb xulosa qilishdan oldin.
Asbob va qolip dizaynini tuzatishlar
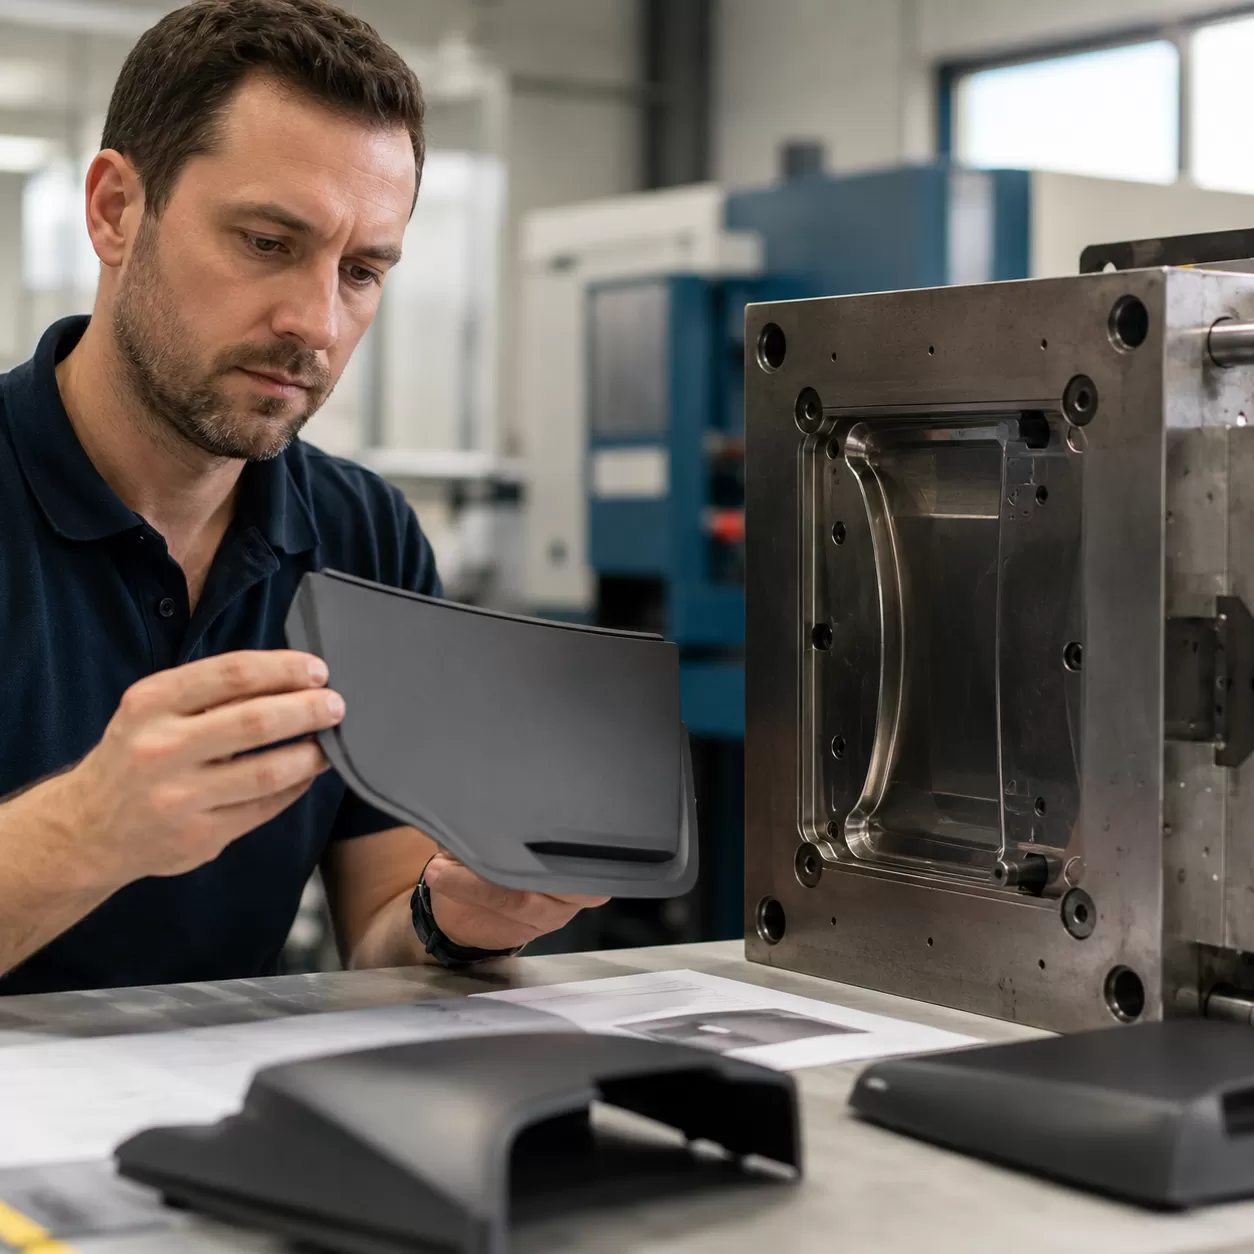
Agar nuqson maqbul ishlov berish oynasida saqlanib qolsa, eshik, yuguruvchi, bo‘shliq qalinligi, sovutish konturi, ventilyatsiya va sirt holatini ko‘rib chiqing. Aniqlik qolip yadro va murakkab bo‘shliq komponentlari bu xususiyatlarni yuqori hajmli xizmat davomida saqlashga yordam beradi.
Eshik joylashuvi va geometriyasi
- Keskin kengayishni kamaytiring: Kichik eshik keng ochiq bo‘shliqqa chiqsa, u purkash yoki beqaror sirt yo‘nalishini keltirib chiqarishi mumkin.
- Qalinlikdan ingichkaga to‘ldirishni qo‘llab-quvvatlang: Bu bosim uzatilishini yaxshilashi mumkin, lekin eshik joylashuvi ham payvand chiziqlari, tashqi ko‘rinish, tolalar yo‘nalishi, deformatsiya va eshikni olib tashlashni hisobga olishi kerak.
- Fan, tab, plyonka yoki boshqa tarqatuvchi eshiklardan zarur bo‘lsa foydalaning: Bular oqimni taqsimlashi va mahalliy kesish yoki eshikda dog‘ hosil bo‘lishini kamaytirishi mumkin.
- Eshik muzlashini tekshiring: Eshik juda erta muzlasa, qadoqlash cheklanadi va barqaror jarayon oynasi torayadi.
Sovuq tomchi nazorati
Sovuq tomchi qudug‘i, burun uchidan yoki yuguruvchi oldidan nisbatan sovuq materialni kosmetik bo‘shliq yuzasiga yetib bormasdan ushlab qolishi mumkin. Uning joylashuvi va hajmi sprue va yuguruvchi sxemasiga asoslanishi kerak. Sovuq tomchi ushlash ortiqcha burun sovutishni, tomchilashni nazorat qilishni yoki yomon issiqlik muvozanatini to‘g‘rilash o‘rnini bosa olmaydi.
Yuguruvchi muvozanati, ventilyatsiya va sovutish
Ko‘p bo‘shliqli qoliplar faqat teng yuguruvchi uzunligi emas, balki reologik muvozanat uchun ham baholanishi kerak. Har bir bo‘shliq o‘xshash bosim yo‘qotishi va to‘ldirish vaqtini boshdan kechirishi kerak. Sovutish konturlari ham sirt haroratidagi katta farqlardan qochishi kerak, chunki ular porlash tasmasi sifatida namoyon bo‘ladi.
Ventilyatsiya siqilgan havo va gazlarning chiqib ketishiga imkon berishi kerak, lekin chiqindini oldini olishi zarur. Vent chuqurligi qatron turiga juda bog“liq va uning yopishqoqligi, bosimi, maydon uzunligi, qolip holati va ajratish chizig”i tayanchiga bog‘liq. Ventlar tasdiqlangan material ko‘rsatmalariga asosan loyihalanishi kerak, shunchaki “chuqur” deb ta’riflanmasin.”
Asbob sirt va eskirish
Gate kiyimi, cho‘kindi, korroziya, zararlangan tekstura va notekis jilolash kosmetik farqni yaratishi yoki kuchaytirishi mumkin. HXCNC asboblarni qo‘llab-quvvatlaydi asbob va qolip po‘latini ishlov berish, aniq ishlov berish, va nazorat qilinadigan yuza jilolash.
Material tanlash va tayyorlash
Qayta qatron turini o‘zgartirishdan oldin, hozirgi qatron to‘g‘ri aniqlangan, quritilgan, ishlov berilgan va qayta ishlanganligini tasdiqlang. Partiya o‘zgarishi, qayta maydalash foizi, rang konsentratlari, qo‘shimchalar va ifloslanish viskozitani va yuzasi ko‘rinishini o‘zgartirishi mumkin.
Namlik va uchuvchilar
Polikarbonat, naylon, PET, PBT, TPU va boshqa gigroskopik materiallar nazorat qilinadigan quritishni talab qiladi. ABS ham namlik yoki uchuvchilar mavjud bo‘lsa, splay hosil qilishi mumkin, lekin uning quritishga sezgirligi naylon yoki PCdan farq qiladi. Haddan tashqari quritish ba’zi qatronlar uchun zararli bo‘lishi mumkin, shuning uchun vaqt, harorat, shudring nuqtasi va ruxsat etilgan turish muddati yetkazib beruvchi ma’lumotlariga muvofiq bo‘lishi kerak.
Kumush chiziqlar oqim izlari deb belgilanishidan oldin namlik va degradatsiyani tekshirishni boshlashi kerak. O‘xshash materialni boshqarish masalalari ishlab chiqarishda ham qo‘llaniladi ABS, PC va PMMA ishlangan qismlar.
Viskozitet va eritma oqim tezligi
Eritma oqim tezligi belgilangan sharoitlarda o‘lchanadigan sifat nazorati indeksi hisoblanadi; u barcha siljish tezliklarida inyeksiya qoliplash viskozitetining to‘liq tavsifi emas. Yuqori oqimli tur yupqa bo‘shliqni osonroq to‘ldirishi mumkin, lekin u mexanik xususiyatlar, qisqarish, chaqmoq tendensiyasi va tasdiqlash holatini ham o‘zgartirishi mumkin.
| Material kuzatuvi | Ehtimoliy ta’sir | Tasdiqlash | Nazorat qilinadigan javob |
|---|---|---|---|
| Namlik yoki uchuvchilar | Splay, pufakchalar, degradatsiya yoki yuzasi chiziqlari | Namlik testi, quritgich shudring nuqtasi, tozalash tekshiruvi | Yetkazib beruvchi spetsifikatsiyasiga muvofiq quriting va ifloslanishni yo‘q qiling |
| Yuqori ko‘rinadigan yopishqoqlik | Bosim yo‘qotilishi, ikkilanib qolish, erta muzlash | Qisqa to‘ldirish tadqiqi va bosim/tezlik ma’lumotlari | Harorat, oqim tezligi, eshik yoki tasdiqlangan navni optimallashtirish |
| Juda yuqori oqimli nav | Osonroq to‘ldirish, lekin ko‘proq chiqindi yoki xususiyatlar almashinuvi | Materialni tasdiqlash va o‘lchamli sinov | Tezlik, qisish, qadoqlash va eshik muhrini muvozanatlash |
| Qayta maydalangan yoki qo‘shimcha miqdorining nomuvofiqligi | O‘zgaruvchan yopishqoqlik, rang, yaltiroq yoki yemirilish | Partiyani kuzatish va boshqariladigan aralashma sinovi | Formulani va ishlov berish tartibini barqarorlashtirish |
Oqim-izlarini bartaraf etish matritsasi

Quyidagi jadval diagnostika uchun boshlang‘ich nuqtadir. Har bir gumon qilinayotgan sababni nazorat ostida o‘zgartirish orqali tasdiqlang, barcha yechimlarni bir vaqtning o‘zida qo‘llamang.
| Kuzatuv | Avval tekshiring | Nazoratli sinov | E’tibor bering |
|---|---|---|---|
| To‘lqinlar yoki halqalar eshik yaqinida | Eshik o‘tish joyi, sovuq tomchi, eshikda xiralik, qolip harorati | Eshikdan kirish tezligini bosqichma-bosqich sozlang; nozil va asbob haroratini tekshiring | Jetlash, kesishdan kuyish, uzoqroq sovutish vaqti |
| Pastki oqimda xira tasma | Oqim oldi to‘xtalishi yoki sovutish nomutanosibligi | Qisqa to‘ldirish ketma-ketligini bajaring va tezlikni pozitsiya bo‘yicha sozlang | Yuqori tezlikda chiqib ketish yoki gazning tuzoqqa tushishi |
| Takrorlanuvchi halqa naqshi | Sirpanish-to‘xtash xatti-harakati, devor harorati, bo‘lim o‘tishi | Qolip haroratini chegaralar doirasida oshiring va oqim tezligini barqarorlashtiring | Tsikl vaqti va chiqarib olishdagi o‘zgarishlar |
| Darvozada yaltiroqning o‘zgarishi | Kesish, darvoza geometriyasi, yo‘nalish, bosim o‘tishi | Boshlang‘ich tezlikni kamaytiring yoki darvoza o‘zgartirish orqali oqimni yoying | Qisqa to‘ldirish yoki ko‘rinadigan payvand chizig‘ini ko‘chirish |
| Kumush chiziqlar | Namlik, havo, uchuvchilar yoki yemirilish | Qolip dizaynini o‘zgartirishdan oldin quritish va tozalash holatini tekshiring | Haddan tashqari quritish yoki eritmaning yuqori harorati |
Tavsiya etilgan sexdagi sinov tartibi
Belgini tasniflang. Joylashuv, yo‘nalish, yaltiroq, tuzilma, kavita raqami va u oqim yo‘nalishini kuzatadimi-yo‘qligini yozib oling.
Bazani bloklang. Haroratlarni saqlang, to‘ldirish vaqtini, uzatish pozitsiyasini, maksimal bosimni, yostiqchani, vint tiklanishini, sovitishni va material partiyasini yozib oling.
Qisqa zarbalarni bajaring. Old qismda qayerda to‘xtalish, oqish, bo‘linish yoki kesim o‘zgarishini kuzating.
Material holatini tekshiring. Quritish, ifloslanish, qayta maydalash, turish vaqti va degradatsiyani tasdiqlang.
Har safar bir jarayon oilasini sozlang. Avval termal sharoitlarni, so‘ngra tezlik profilini va uzatishni, kerak bo‘lsa, qadoqlashni sinab ko‘ring.
Forma (shablon)ni tekshiring. Gate (kirish)ning eskirishi, sovuq slug quduqlari, ventlar, sovitish balansi, cho‘kindi va sirt holatini ko‘rib chiqing.
Yechimni tasdiqlang. Bir necha siklni, barcha kavitetlarni, o‘lchamlarni, ko‘rinishni va yangi nuqsonlarning yo‘qligini tasdiqlang.
HXCNC dan aniqlikdagi qolip komponentlari
Barqaror qoliplash jarayoni takrorlanadigan asbob geometriyasiga bog‘liq. Eskirgan kirishlar, shikastlangan yopilishlar, notekis insertlar yoki yomon ishlangan oqim yuzalari jarayon oynasini toraytirishi va kosmetik nuqsonlarni nazorat qilishni qiyinlashtirishi mumkin.
HXCNC aniqlikdagi qolip yadro, kavitet, insert, slayd, kam va yordamchi asbob komponentlarini ishlab chiqaradi aniq CNC ishlov berish. Tekshiruv strategiyasi HXCNC ning kirish o‘lchamlari, kavitet profillari, muhr yuzalari va eskirishga sezgir xususiyatlar bilan moslashtirilishi mumkin. nazorat imkoniyatlari.
Qoplamalar va sirt ishlovlari haqiqiy asbob funksiyasiga mos tanlanishi kerak. Bir e-qoplama xizmati ba’zi pastki po‘lat jihozlar uchun mos bo‘lishi mumkin, lekin aniqlikdagi qolip kavitetlari yoki polimer oqim yuzalari uchun standart ishlov emas. Qolip insertlari o‘rniga sayqallash, teksturalash, qattiqlashtirish, nitridlash, PVD qoplama, galvanizatsiya yoki boshqa tasdiqlangan ishlov talab qilishi mumkin.
Tez-tez so'raladigan savollar
Nima uchun oqim izlari ko‘pincha kirish yaqinida paydo bo‘ladi?
Shlyuz bosim, siljish tezligi, oqim maydoni va yo‘nalishda keskin o‘zgarish hosil qiladi. Agar eritma kichik shlyuzdan ancha katta bo‘shliqqa chiqsa, old qismi oqib chiqishi yoki beqaror bo‘lishi mumkin. Sovuq material, past qolip harorati yoki juda tez tezlik o‘zgarishi izni yanada ko‘rinadigan qiladi.
Smola turini o‘zgartirish oqim izlarini yo‘qotishi mumkinmi?
Ba’zan. Reologik xususiyatlari mosroq bo‘lgan tasdiqlangan tur bo‘shliqni yanada bir xilda to‘ldirishi mumkin. O‘zgarish baribir mustahkamlik, qisqarish, tashqi ko‘rinish, kimyoviy barqarorlik, me’yoriy talablar va o‘lchamli natijalar bo‘yicha tasdiqlanishi kerak. Yangi smoladan shikastlangan shlyuz yoki nomutanosib sovitish tizimini yashirish uchun foydalanilmasligi lozim.
Bosqichli inyeksiya tezligi profili qanday yordam beradi?
Pozitsiyaga asoslangan tezlik bosqichlari eritmani tor shlyuzdan sekinlashtirishi, keng va yupqa qismdan tezlashtirishi va to‘ldirish oxiri yoki sezgir vent yaqinida yana kamaytirishi mumkin. Maqsad – butun bo‘shliq bo‘ylab doimiy vint tezligi emas, balki barqaror oqim oldi tezligini ta’minlashdir.
Oqim izlari faqat tashqi ko‘rinish uchunmi?
Ko‘pchilik asosan tashqi ko‘rinishga ta’sir qiladi, lekin asosiy sabab yomon birikish, havo tuzoqlanishi, yuqori qolip ichki stressi, notekis yo‘nalish yoki beqaror ishlov berishni ham ko‘rsatishi mumkin. Bosim, muhrlash, optik, tibbiy yoki xavfsizlik uchun muhim qismlar faqat tashqi ko‘rinish bilan emas, chuqurroq baholanishi kerak.