
Qaynatish, metallarning yumshatilishi, elastiklikning tiklanishi, qoldiq stresslarning kamaytirilishi va keyingi ishlab chiqarish uchun yanada birxillashgan mikrosxemani yaratish uchun ishlatiladigan nazorat qilingan issiqlik davolash jarayonidir.
Yig‘ish, egish, tortish, payvandlash, quyish va ishlov berish hamma materialda ish qattiqlashuvi, notekis stress yoki barqaror bo‘lmagan o‘lchamlarni qoldirishi mumkin. To‘g‘ri ishlab chiqilgan issiqlik sikli bu ichki holatni o‘zgartirmasdan, asosiy geometrik shaklni saqlab qoladi.
Natija pech sozlamasiga erishishdan ko‘ra ko‘proq narsaga bog‘liq. Material sinfi, oldingi ishlov berish, bo‘lak qalinligi, atmosfera, so‘rilish vaqti, issiqlik taqsimoti va sovutish tezligi birgalikda nazorat qilinadigan jarayon bo‘lishi kerak.
Mikroskopik Ilm: Qaynatish davomida nima bo‘ladi?
Ishlab chiqarish metallning ko‘rinmas sathidan pastda o‘zgarishlar qiladi. Plastik deformatsiya dislokatsiya zichligini oshiradi, issiqlik gradientlari va notekis shakllantirish esa qattiqlashgan qoldiq stresslarni qoldirishi mumkin. Bu ta'sirlar kuch va qattiqlikni oshirishi mumkin, ammo elastiklikni kamaytirishi, ishlov berishni qiyinlashtirishi va qo‘shimcha material olib tashlanganda detalning deformatsiya qilish ehtimolini oshirishi mumkin.
Kristal Tarmoq va Dislokatsiya Zichligi
Davomida sovuq ishlov berish, metall kristallari deformatsiya qilinadi va dislokatsiyalar ko‘payadi va o‘zaro ta'sir qiladi. Dislokatsiya harakati qiyinlashganda, material ish qattiqlashadi: kuch va qattiqlik oshadi, elastiklik odatda kamayadi.
Qaynatish strukturaga kam energiyali holatga o'tishga yetarli issiqlik energiyasini ta'minlaydi. Aniq javob metallga, uning oldingi deformatsiyasiga va tanlangan harorat-vaqti sikliga bog‘liq.
Mikrostrukturaviy o‘zgarishning Uch Bosqichi
Qayta tiklash
Dislokatsiyalar qayta tartibga solinadi va ba'zi qoldiq stresslar kamayadi, odatda don shakli va mexanik xususiyatlarda cheklangan o‘zgarish bilan.
Yangi kristallarning paydo bo‘lishi
Yangi, nisbatan deformatsiyasiz donlar paydo bo‘ladi va o‘sadi, qattiqlikni kamaytiradi va sovuq ishlov berishdan keyin elastiklikni tiklaydi.
Don o‘sishi
Kengaytirilgan vaqt yoki ortiqcha harorat donlarning qattiqlashishiga olib keladi, bu esa kuchni kamaytirishi va mo'ljallangan xususiyatlar muvozanatini buzishi mumkin.
Fazali diagrammalar va kritik haroratlar
Po'latni qizdirish odatda temir-uglerod fazali diagrammasidan foydalanadi, bu transformatsiya hududlarini aniqlash uchun. A1 harorati eutektik o'tish chegarasini belgilaydi, A3 esa hypoeutektik po'latlar uchun, Acm esa hypereutektik po'latlar uchun amal qiladi. Qizdirish va sovutish jarayonlarida haqiqiy transformatsiya haroratlari kompozitsiya va qizdirish tezligiga qarab o'zgaradi.
To'liq qizdirish po'latning mos keladigan sinfini tegishli kritik chegaradan yuqoriga qizdirib, kerakli austenitik tuzilmani hosil qilish uchun etarlicha ushlab turadi va keyin sekin sovutadi. Subkritik stressni kamaytirish va jarayonli qizdirish bu transformatsiya chegaralaridan pastda amalga oshiriladi. Bu farq yo'nalishni tanlashda muhimdir karbonli po'lat CNC ishlov berish.
Muhim: Qizdirish harorati universal raqam emas. To'g'ri sikl aniq alloy spetsifikatsiyasi, oldingi holat, bo'lak geometriyasi, pech imkoniyatlari va talab qilingan yakuniy xususiyatlarga asoslangan bo'lishi kerak.
Nima uchun qizdirish? Asosiy ishlab chiqarish foydalari
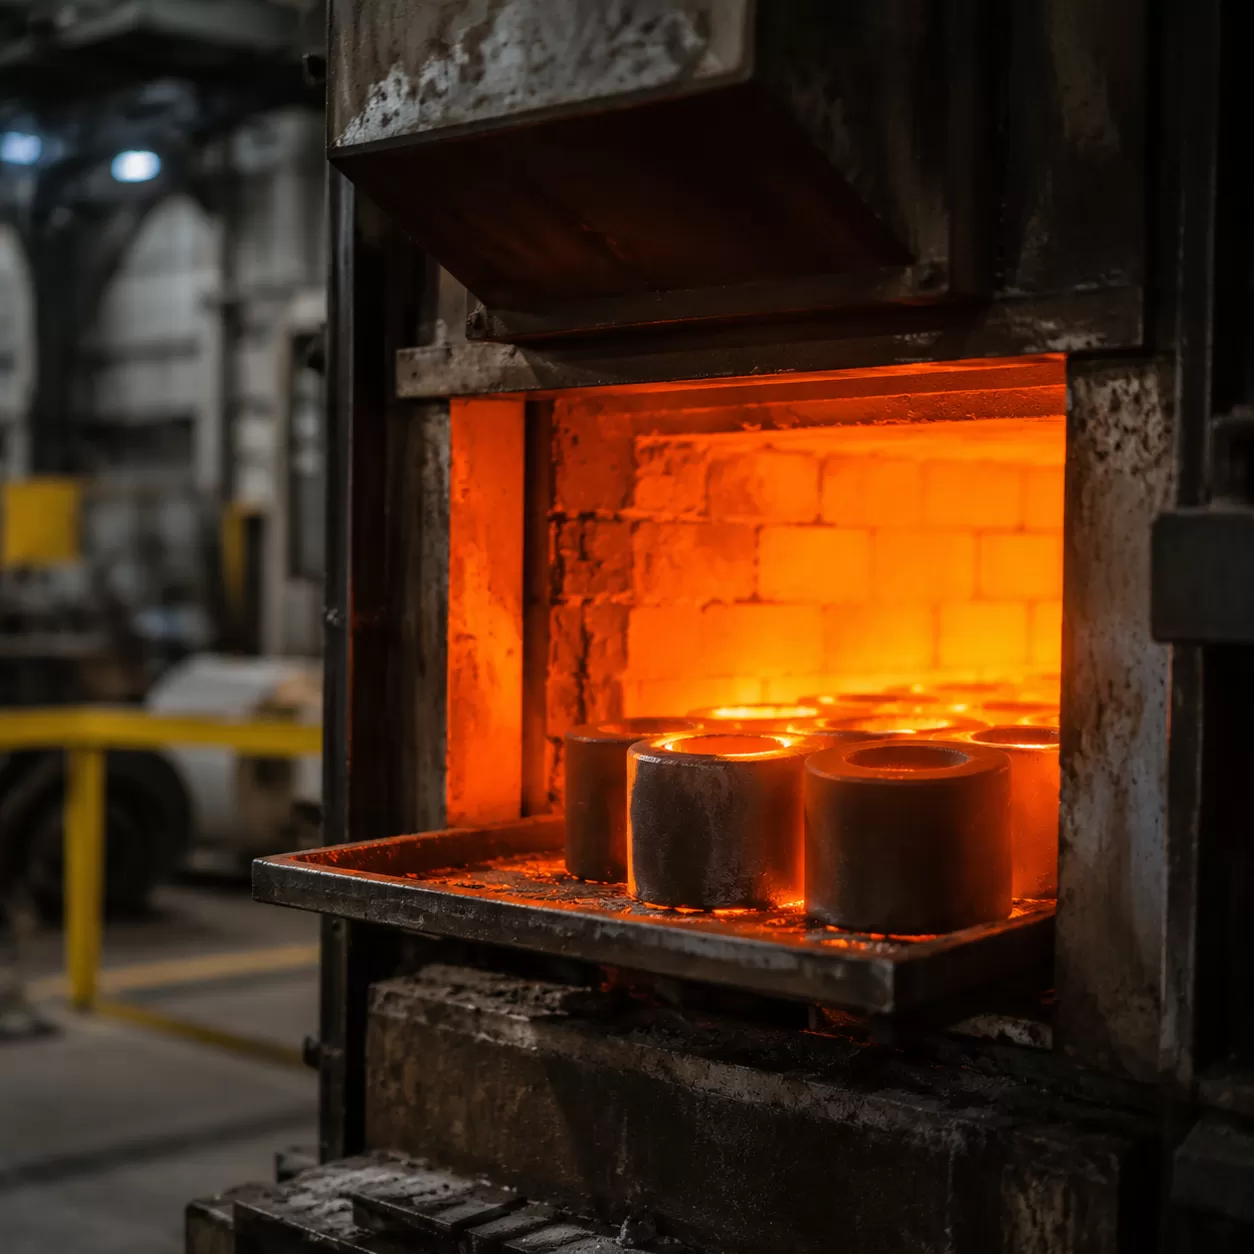
Qizdirish hozirgi material holati shakllantirish, ishlov berish, o'lchov nazorati yoki uzoq muddatli xizmat uchun xavf tug'dirganda qo'llaniladi. Ushbu muolaja har bir xususiyatni avtomatik ravishda yaxshilamaydi; aksincha, u ba'zi qattiqlik yoki kuchni ma'lum darajada kamaytirib, yanada ishlov berishga qulay va barqaror holatga o'tkazadi.
Asosiy ishlash afzalliklari
- Yaxshilangan ishlov berish imkoniyati: Tanlangan po'latlarni yumshatish kesish kuchlarini kamaytirishi, chip shakllanishini yaxshilashi va asbobning umrini uzaytirishi mumkin, oldin CNC frezalash yoki burilishdan oldin.
- Qolgan stressni kamaytirish: Boshqariladigan stressni kamaytirish sikli, qayiq qilish, quyish, shakllantirish yoki og'ir zaxira olib tashlash bilan bog'liq deformatsiya xavfini kamaytirishi mumkin.
- Qayta qattiqlikni yo'qotish: Qattiqlashishni qayta kristallash bilan teskari qilish va yanada tortish, egish, rulman yoki bosib chiqarish imkonini berish mumkin.
- Mikrostrukturalarning birxilligi: To'g'ri sikl materialning harakatdagi xususiyatlarini yanada oldindan aytib bo'ladigan qilib yaratishi mumkin.
- Elektr va magnit sozlamalar: Ba'zi mis, elektr taxtasi va maxsus alloy ilovalari yaxshi o'tkazuvchanlik yoki magnit javobni yaxshilash uchun qizdirishdan foydalanadi.
| Ishlab chiqarish muammosi | Qizdirish javobi | Potensial ishlab chiqarish foydasi |
|---|---|---|
| Yuqori kesish kuchlari | Mos darajada qattiqlikni kamaytirish | Ko'proq barqaror ishlov berish va uzoqroq asbob hayoti |
| Qismlarning chiqarishdan keyingi harakati | Qoldiq stress gradientlarini kamaytirish | Tugash orqali o'lcham barqarorligini yaxshilash |
| Shakllantirish davomida chipping | Sovuq ishlovdan keyin elastiklikni tiklash | Shakllantirish chuqurligi ortishi va kamroq rad etilgan qismlar |
| O'zgaruvchan material javobi | Yuqori bir xil mikrostruktura rivojlantirish | Ko'proq prognoz qilinadigan oziqlantirishlar, tugatishlar va inspeksiya natijalari |
Qizdirish jarayonlarining umumiy turlari
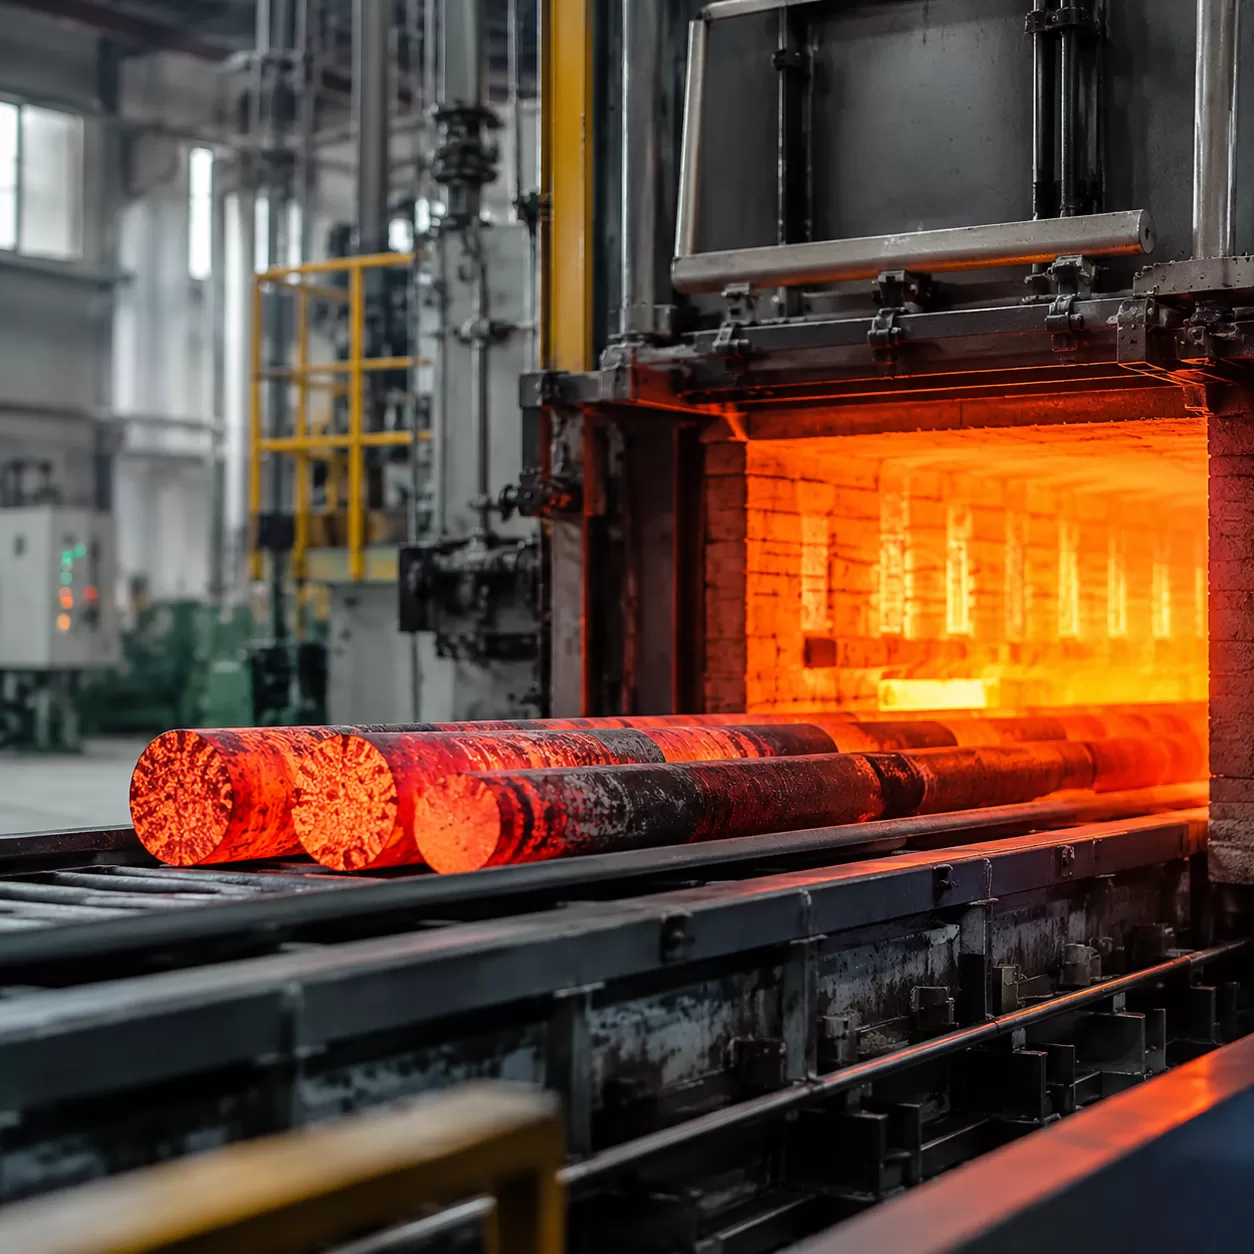
Hech bir qizdirish sikli har bir ishlab chiqarish muammosini hal qilmaydi. Jarayon alloy oilasi, karbon kontenti, oldingi deformatsiya, talab qilingan qattiqlik va keyingi ishlab chiqarish bosqichiga qarab tanlanadi.
To'liq qizdirish
Mos po'latlar uchun, to'liq qizdirish austenitik zonaga qizdirishni, transformatsiya va harorat birxillashtirish uchun ushlab turishni va sekin sovutishni, odatda pechda amalga oshirishni o'z ichiga oladi. Natijada hosil bo'lgan qalin piritik tuzilma yumshoqroq va odatda normallashtirilgan yoki qattiqlashtirilgan holatlarga qaraganda ishlov berish uchun osonroq bo'ladi.
Jarayon yoki Oraliq Annelash
Ushbu subkritik davolash odatda past karbonli po'latlar va noferrous alloylarda sovuq ishlov berish operatsiyalari o'rtasida qo'llaniladi. Materialning rekristallizatsiya diapazonidan yuqori bo'lgan haroratda isitish, po'latning to'liq annealing bilan bog'liq bo'lgan faza o'zgarish yo'lini ishlatmasdan, elastiklikni tiklaydi.
Stressni kamaytirish uchun qizdirish
Stressni kamaytirish uchun asosiy o'zgarish diapazonidan past bo'lgan haroratdan foydalaniladi, bu esa qoldiq stressni kamaytiradi va qattiqlik hamda mikrostrukturaga bo'lgan o'zgarishlarni cheklaydi. Bu, yasalgan konstruktsiyalar, quyma buyumlar va juda ishlov berilgan komponentlar uchun foydalidir, masalan bo'shliq kameralari qismlari.
Spheroidizatsiya Annelash
Yuqori karbonli va asbob po'latlari eutektik haroratga yaqin yoki uni aylantirish orqali karbid morfologiyasini yumaloq zarralarga aylantirish mumkin, bu ferritik matritsada bo'ladi. Bu ishlov berishni yaxshilaydi va materialni keyingi qattiqlash uchun tayyorlaydi. Bu ayniqsa muhimdir asbob va qolip po'latlari ishlov berish.
Sanoat Annelash Ish jarayoni
Annelash retsepti harorat, vaqt, muhit, yuklama tartibi va sovutish tezligi o'rtasidagi nazorat qilinadigan bog'liqlikdir. Furne diagrammalari va qismlarning termokupullari ko'pincha faqat furne sozlamasidan ko'ra ma'noliroq bo'ladi, chunki qalin va yupqa bo'laklar bir xil tezlikda qizmaydi.
Yuklamani asta-sekin olib borish, termal gradientlar, deformatsiya va chippingni cheklash uchun.
Kerakli bo'lak haroratga yetgach, o'zgarish yoki stressni kamaytirish uchun uni ushlab turish.
Furne, havo yoki boshqa tasdiqlangan sovutish yo'li bilan niyat qilingan yakuniy tuzilma va xususiyatlarni olish.
1-qadam: Tayyorlash va Birxil Isitish
Qismlar toza bo‘lishi va issiqlik doimiy ravishda aylanib turishi uchun tartibga solinishi kerak. Oksidlanishni, qobiq hosil bo‘lishini yoki karbonizatsiyani nazorat qilish uchun himoya muhitlari, vakuum pechlari, qoplamalar yoki ishlov berish uchun qo‘shimcha joylar ishlatilishi mumkin.
Juda agressiv ravishda isitish katta yuzadan markazgacha harorat farqlarini yaratishi mumkin. Bu gradientlar aniqlik geometriyasini buzishi yoki juda cheklangan va qattiqlashtiriladigan materiallarni chizib tashlashi mumkin.
2-qadam: Soaking va Haroratni Tenglashtirish
Soaking vaqti, yukning boshqaruv bo‘limi belgilangan haroratga yetganda boshlanadi, faqat pech displeyi o‘rnatilgan nuqtaga yetganda emas. Kerakli vaqt, qotishma, bo‘lak qalinligi, yuk zichligi, pech turi va jarayon maqsadiga qarab o‘zgaradi.
O“rganilgan ”bir soat bir dyuym uchun” iborasi ba’zi po‘lat ishlov berish uchun tarixiy odatiy amaliyot bo‘lishi mumkin, ammo bu universal anilash qoidasi emas. Ishlab chiqarish sikllari tegishli material spetsifikatsiyasi, malakali protsedura yoki metallurgik hisob-kitobga muvofiq bo‘lishi kerak.
3-qadam: Nazorat ostida sovutish
- Pechda sovutish: Po‘latni sekin sovutish uchun to‘liq anilashda odatiy bo‘lib, yumshoqroq ferrit-pearlit tuzilmasini hosil qilish uchun ishlatiladi.
- Havo bilan sovutish: Tanlangan stressni kamaytirish va no-ferrous sikllarda ishlatiladi, bu yerda material juda sekin pech sovutishni talab qilmaydi.
- Nazorat ostida yoki tezlashtirilgan sovutish: Faqat belgilangan alloy va istalgan holat uchun ishlatiladi; sovutish usuli yakuniy xususiyatlarni sezilarli darajada o‘zgartirishi mumkin.
Katta, asimmetrik qismlar uchun, masalan, vakuum manifold, sovutish birxilligi ayniqsa muhim, chunki turli devor qalinliklari stress va harakatni qayta kiritishi mumkin.
Po‘lat, Alyuminiy va Mis qotishmalari
Ferrous va no-ferrous qotishmalar issiqlikka turlicha javob beradi. Po‘lat sikllari austenitga aylanish va undan qaytishni o‘z ichiga olishi mumkin, ammo ko‘p hollarda alyuminiy, mis va bronza anilashda asosan tiklanish, qayta kristallanish va don o‘sishi bilan bog‘liq, sovuq ishlovdan so‘ng.
Ferrous Qotishmalar: Kislota, Karbidlar va Sovutish Qatlamlari
Kislota va qotishma po‘latlarda, kimyo va muhim haroratlar isitish va sovutish jarayonida hosil bo‘ladigan fazalarni nazorat qiladi. Austenitik mintaqadan sekin sovutish yumshoqroq ferrit va pearlita hosil qilishga yordam berishi mumkin, qattiq qotishma bilan bog‘liq bo‘lgan martensitga nisbatan. Yuqori karbonli po‘latlar, ehtimol, yakuniy qattiqlashishdan oldin ishlov berishni yaxshilash uchun sferoidizatsiya qilishni qo‘llashi mumkin.
Ushbu farqlar muhimdir qarshilik po'lat CNC ishlov berish uchun, bu yerda karbid holati, qattiqlik va keyingi issiqlik bilan ishlov berish jarayonning yo'nalishini kuchli ta'sir qiladi.
Neft va metallar: sovuq ishlovdan keyingi qayta kristallanish
Alüminiyum, mis va bronza odatda sovuq ishlovdan keyingi tiklanish va qayta kristallanish bilan qizdiriladi, ayniqsa po'latda ko'rilgan ayni austenitik transformatsiyalar bilan emas. Harorat diapazonlari alloy oilalarida keng tarqalishi mumkin, ammo to'g'ri sikl tarkibiy qism, temper, oldingi kamaytirish va kerakli don o'lchamiga bog'liq.
HXCNC rejalashtiradi alohida ishlov berish strategiyalarini alüminiyum alloylari, mis, va bronza komponentlari chunki ularning issiqlik tarixlari ham burish, chiziq harakati va o'lchov barqarorligiga ta'sir qiladi.
Umumiy issiqlik bilan ishlov berish matritsasi
| Material oilasi | Oddiy jarayon mantiqi | Sovutish haqida fikr | Asosiy maqsad |
|---|---|---|---|
| Uglerod va past alloyli po'latlar | Subkritik stressni kamaytirish, to'liq issiqlik bilan ishlov berish yoki sferoidizatsiya qilish, gradusga qarab | Ko'pincha pechda sovutilgan holda to'liq issiqlik bilan ishlov berish uchun | Qattiqlik, stress yoki karbid bilan bog'liq ishlov berish qiyinchiligini kamaytirish |
| Alüminiy alloys | Sovutgichdan so'ng, haroratga mos keladigan qizdirish diapazoniga qizdiring | Sovutish sezuvchanligi o'zgaradi; belgilangan temper protsedurasidan foydalaning | Duktilikni tiklash va ish qattiqligini kamaytirish |
| Mis va bronza | Tarkib va oldingi deformatsiyaga asoslangan qayta kristallanish qizdirishi | Havo bilan sovutish yoki qotish alloy va jarayonga qarab qabul qilinishi mumkin | Shakllanishni tiklash va qoldiq stressni nazorat qilish |
Qizdirish CNC ishlov berish aniqligini qanday qo'llab-quvvatlaydi
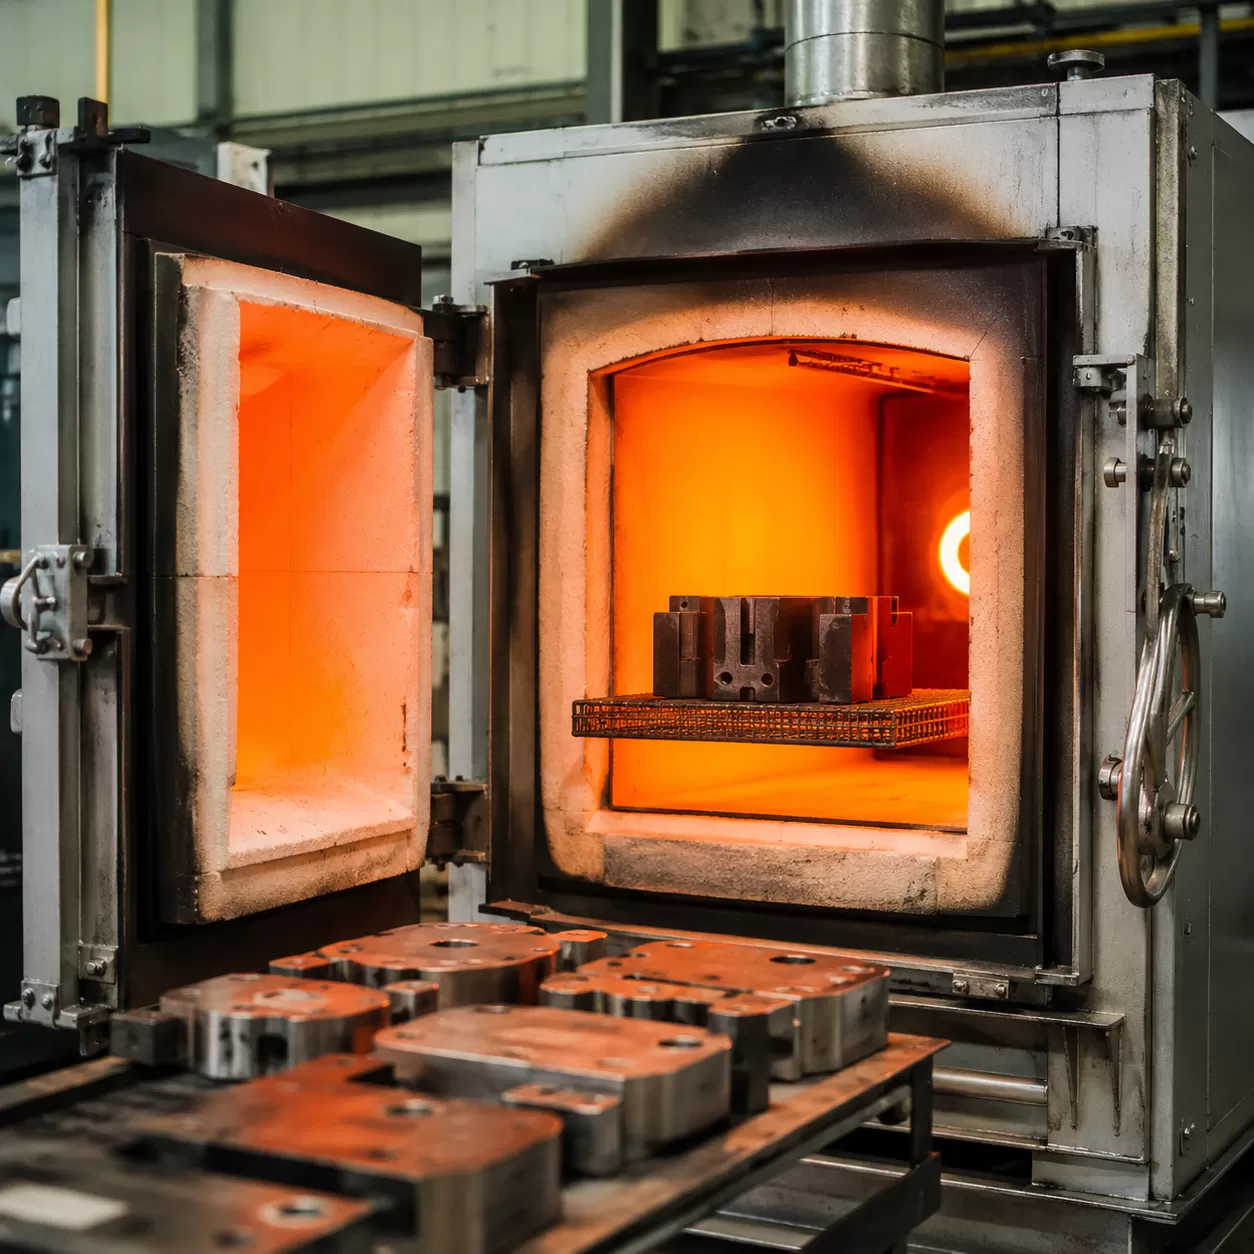
Qattiq toleransli komponentlar uchun, material barqarorligi mashina aniqligi bilan bir xil muhim bo'lishi mumkin. Qobiliyatli ishlov berish markazi, agar xom ashyo kuchli, asimmetrik qoldiq stress maydoniga ega bo'lsa, deformatsiyani oldini ola olmaydi. HXCNC material holati va issiqlik tarixini jarayon rejasiga kiritadi aniqlik CNC ishlov berish xizmatlari.
Qaytishni kamaytirish va o'lchamli harakatlarni nazorat qilish
Materialni olib tashlash ichki stressning muvozanatini o'zgartiradi. Yassi devorlar, chuqur yostiqlar, uzun shaftlar va monolitik tuzilmalar qattiqlash yoki ochish jarayonida egilishi yoki burilishi mumkin. Qattiqlash va yakunlash o'rtasidagi stressni kamaytirish bu xavfni kamaytirishi mumkin, garchi u yomon fixturing, ortiqcha issiqlik ta'siri yoki nosoz dizaynni to'liq qoplay olmasligi mumkin.
Bu yondashuv katta komponentlar uchun foydalidir, masalan, monolitik ishlov berilgan ramka, uzun bo'lak bo'ylab kichik harakatlar mavjud GD&T toleransini iste'mol qilishi mumkin.
Asbob umrini va sirt barqarorligini yaxshilash
- Ko'proq birxillik bilan qattiqlik: Kesish kuchi va asbob egilishini kutilmagan o'zgarishlarni kamaytiradi.
- Mos yumshoqlik: Qiyin po‘lat sharoitlarida aşınma va qirralarning chippingini kamaytirishi mumkin.
- Oldindan bashorat qilinadigan chipping shakllanishi: Barqaror oziqlantirishlar, tezliklar va sirtni yakunlashni qo‘llab-quvvatlaydi.
- Pastroq deformatsiya xavfi: Yakunlash operatsiyasi uchun ishlov berish imkoniyatini saqlashga yordam beradi.
Qaynatish har doim o‘z-o‘zidan oynali sirtni yaratmaydi. Sifat hali ham material sinfi, inklyuziyalar, asbob geometriyasi, qattiqlik, sovutish suyuqligi, kesish parametrlari va tanlangan yakunlash jarayoni, masalan, aniq ishlov berish.
Jiddiy ilovalarda uzoq muddatli barqarorlik:
Qolgan stress xizmat davomida, ayniqsa, issiqlik sikli yoki titrash ostida, davom etishi mumkin. Tasdiqlangan termal davolash, barqaror ishlov berish va inspeksiya bilan birgalikda, uzoq muddatli o‘lchov o‘zgarishini kamaytirishga yordam beradi. yarimo‘tkir vakuum uskunalari qismlari, aviatsiya konstruktsiyalari, aniqlik bilan ishlov berish va metrologiyaga sezgir yig‘ilishlar.
Tez-tez so'raladigan savollar
Qaynatish va tempering o‘rtasidagi farq nima?
Qaynatish odatda materialni yumshatish, ductilityni tiklash, stressni kamaytirish yoki mikrostrukturani o‘zgartirish uchun nazorat qilingan issiqlik va sovutish sikli bilan amalga oshiriladi. Tempering odatda po‘latni qattiqlash uchun qotishdan keyin bajariladi; u qattiqlik, kuch va qattiqlikning muvozanatini sozlaydi va qattiqlikni kamaytiradi.
Metallarni haddan tashqari qaynatish mumkinmi?
Ha. Ortiqcha harorat yoki ushlab turish vaqti keraksiz don o‘sishi, oksidlanish, karbonizatsiya, kuch yo‘qotilishi, yomon sirt holati yoki o‘lchov o‘zgarishiga olib kelishi mumkin. Aniq muvaffaqiyatsizlik rejimi alloy va pech muhitiga bog‘liq.
Sanoat qaynatish qancha davom etadi?
Bir sikl bir necha soatdan ko‘proq yoki juda uzoq davom etishi mumkin. Isitish tezligi, yuk hajmi, bo‘lak qalinligi, tenglashtirish vaqti, jarayon harorati va sovutish talablari hammasi hisobga olinadi. Davomiylik haqiqiy detal va pech uchun hisoblanishi yoki malakali bo‘lishi kerak, umumiy qoidadan tanlanmasligi lozim.
Nima uchun pechda sovutish to‘liq qaynatish uchun ishlatiladi?
Sekin pechda sovutish mos po‘latlarni yumshoqroq muvozanatli tuzilishga aylantirishga imkon beradi va qattiqlashgan transformatsiya mahsulotlarining shakllanish ehtimolini kamaytiradi. Kerakli sovutish tezligi sinf va bo‘lak o‘lchamiga bog‘liq, shuning uchun pechda sovutish amaldagi jarayon spetsifikatsiyasiga muvofiq bo‘lishi kerak.