info@hxcnc.com Shenzhen, Xitoy 24 soat ichida javob berish
ISO 9001 : 2015 Darhol narxni olish
Bosh sahifa/ Mahsulotlar/ Loyiha uchun qotishma po‘latdan tayyorlangan quvvat uzatish qismlari
Mahsulot Kategoriyasi
Issiqlik bilan ishlash boshqariladi
ALS / 001 — 025

Yaxlit po'lat
Quvvat uzatish
Qismlar

42CrMo, 40Cr, 20CrMnTi va GCr15 da 25 ta mahsulot liniyasi — transmissiya shaftlari, spline shaftlar, g'ildirak shaftlari, ulash shtampalari, uzatmalar, karburlangan g'ildiraklar va yuqori yukli bo'g'inlar. Har bir qism issiqlik bilan ishlov berilgan. Har bir sertifikat taqdim etildi.

25
Mahsulot yo‘nalishlari
1080MPa
42CrMo Q&T
HRC 58–62
Kapsula Karburlangan
QISM CHIZMASI · ALS-000 KOMPONENT ISO 9001 : 2015
42CrMo Q&T HRC 32
Kapsula HRC 58–62
DIN 5480 Sinf 7
SPLINE DIN 5480 · TIR ≤0.01 KARBURLANGAN G'ildirak CON ROD · CL ±0.02 GCr15 BUSHING · HRC 60
42CrMo · 20CrMnTi · GCr15
Asosiy Sifatlar
Q&T · Karburlash · Nitrit
Issiqlik bilan ishlash
24hr Narx taklifi · MOQ 1
Javob
25
Mahsulot yo‘nalishlari
1080MPa
42CrMo Q&T
HRC 58–62
Kapsula Karburlangan
H/T Boshqariladi
Boshidan oxirigacha
24hr
Narxni tasdiqlash vaqti
Yuqori kuchlanishli transmissiya shafti ✦ Kiritish shafti ✦ Chiqish shafti ✦ Spline shafti ✦ Geyger shafti ✦ Ulanish qismi ✦ Qoziq bog'lovchi ✦ Rul boshqarish bog'lovchi ✦ Yuqori kuchli bog'lash ✦ Flanjli qopqoq ✦ Geyger bo'shligi ✦ Zanjir ✦ Kamera ✦ Eksenksiyonal g‘ildirak ✦ Yugurish shlyuzi ✦ Chidamli aşınmaya qarshi burama ✦ Karburizatsiyalangan g'ildirak ✦ Robot qo'l yuklash bo'g'imi ✦ Hydravlik bog'lovchi ✦ Avtomobil komponenti ✦ Yuqori kuchlanishli transmissiya shafti ✦ Kiritish shafti ✦ Chiqish shafti ✦ Spline shafti ✦ Geyger shafti ✦ Ulanish qismi ✦ Qoziq bog'lovchi ✦ Rul boshqarish bog'lovchi ✦ Yuqori kuchli bog'lash ✦ Flanjli qopqoq ✦ Geyger bo'shligi ✦ Zanjir ✦ Kamera ✦ Eksenksiyonal g‘ildirak ✦ Yugurish shlyuzi ✦ Chidamli aşınmaya qarshi burama ✦ Karburizatsiyalangan g'ildirak ✦ Robot qo'l yuklash bo'g'imi ✦ Hydravlik bog'lovchi ✦ Avtomobil komponenti ✦
To‘liq mahsulot assortimenti

25 Alloy po'lat
Uzatish va strukturaviy qismlar

Kategoriya bo'limini tanlang · 42CrMo · 40Cr · 20CrMnTi · Isitish davolash boshqariladi · MOQ 1 dona
Barcha mahsulotlarni so'rang →
Mahsulot toifalari
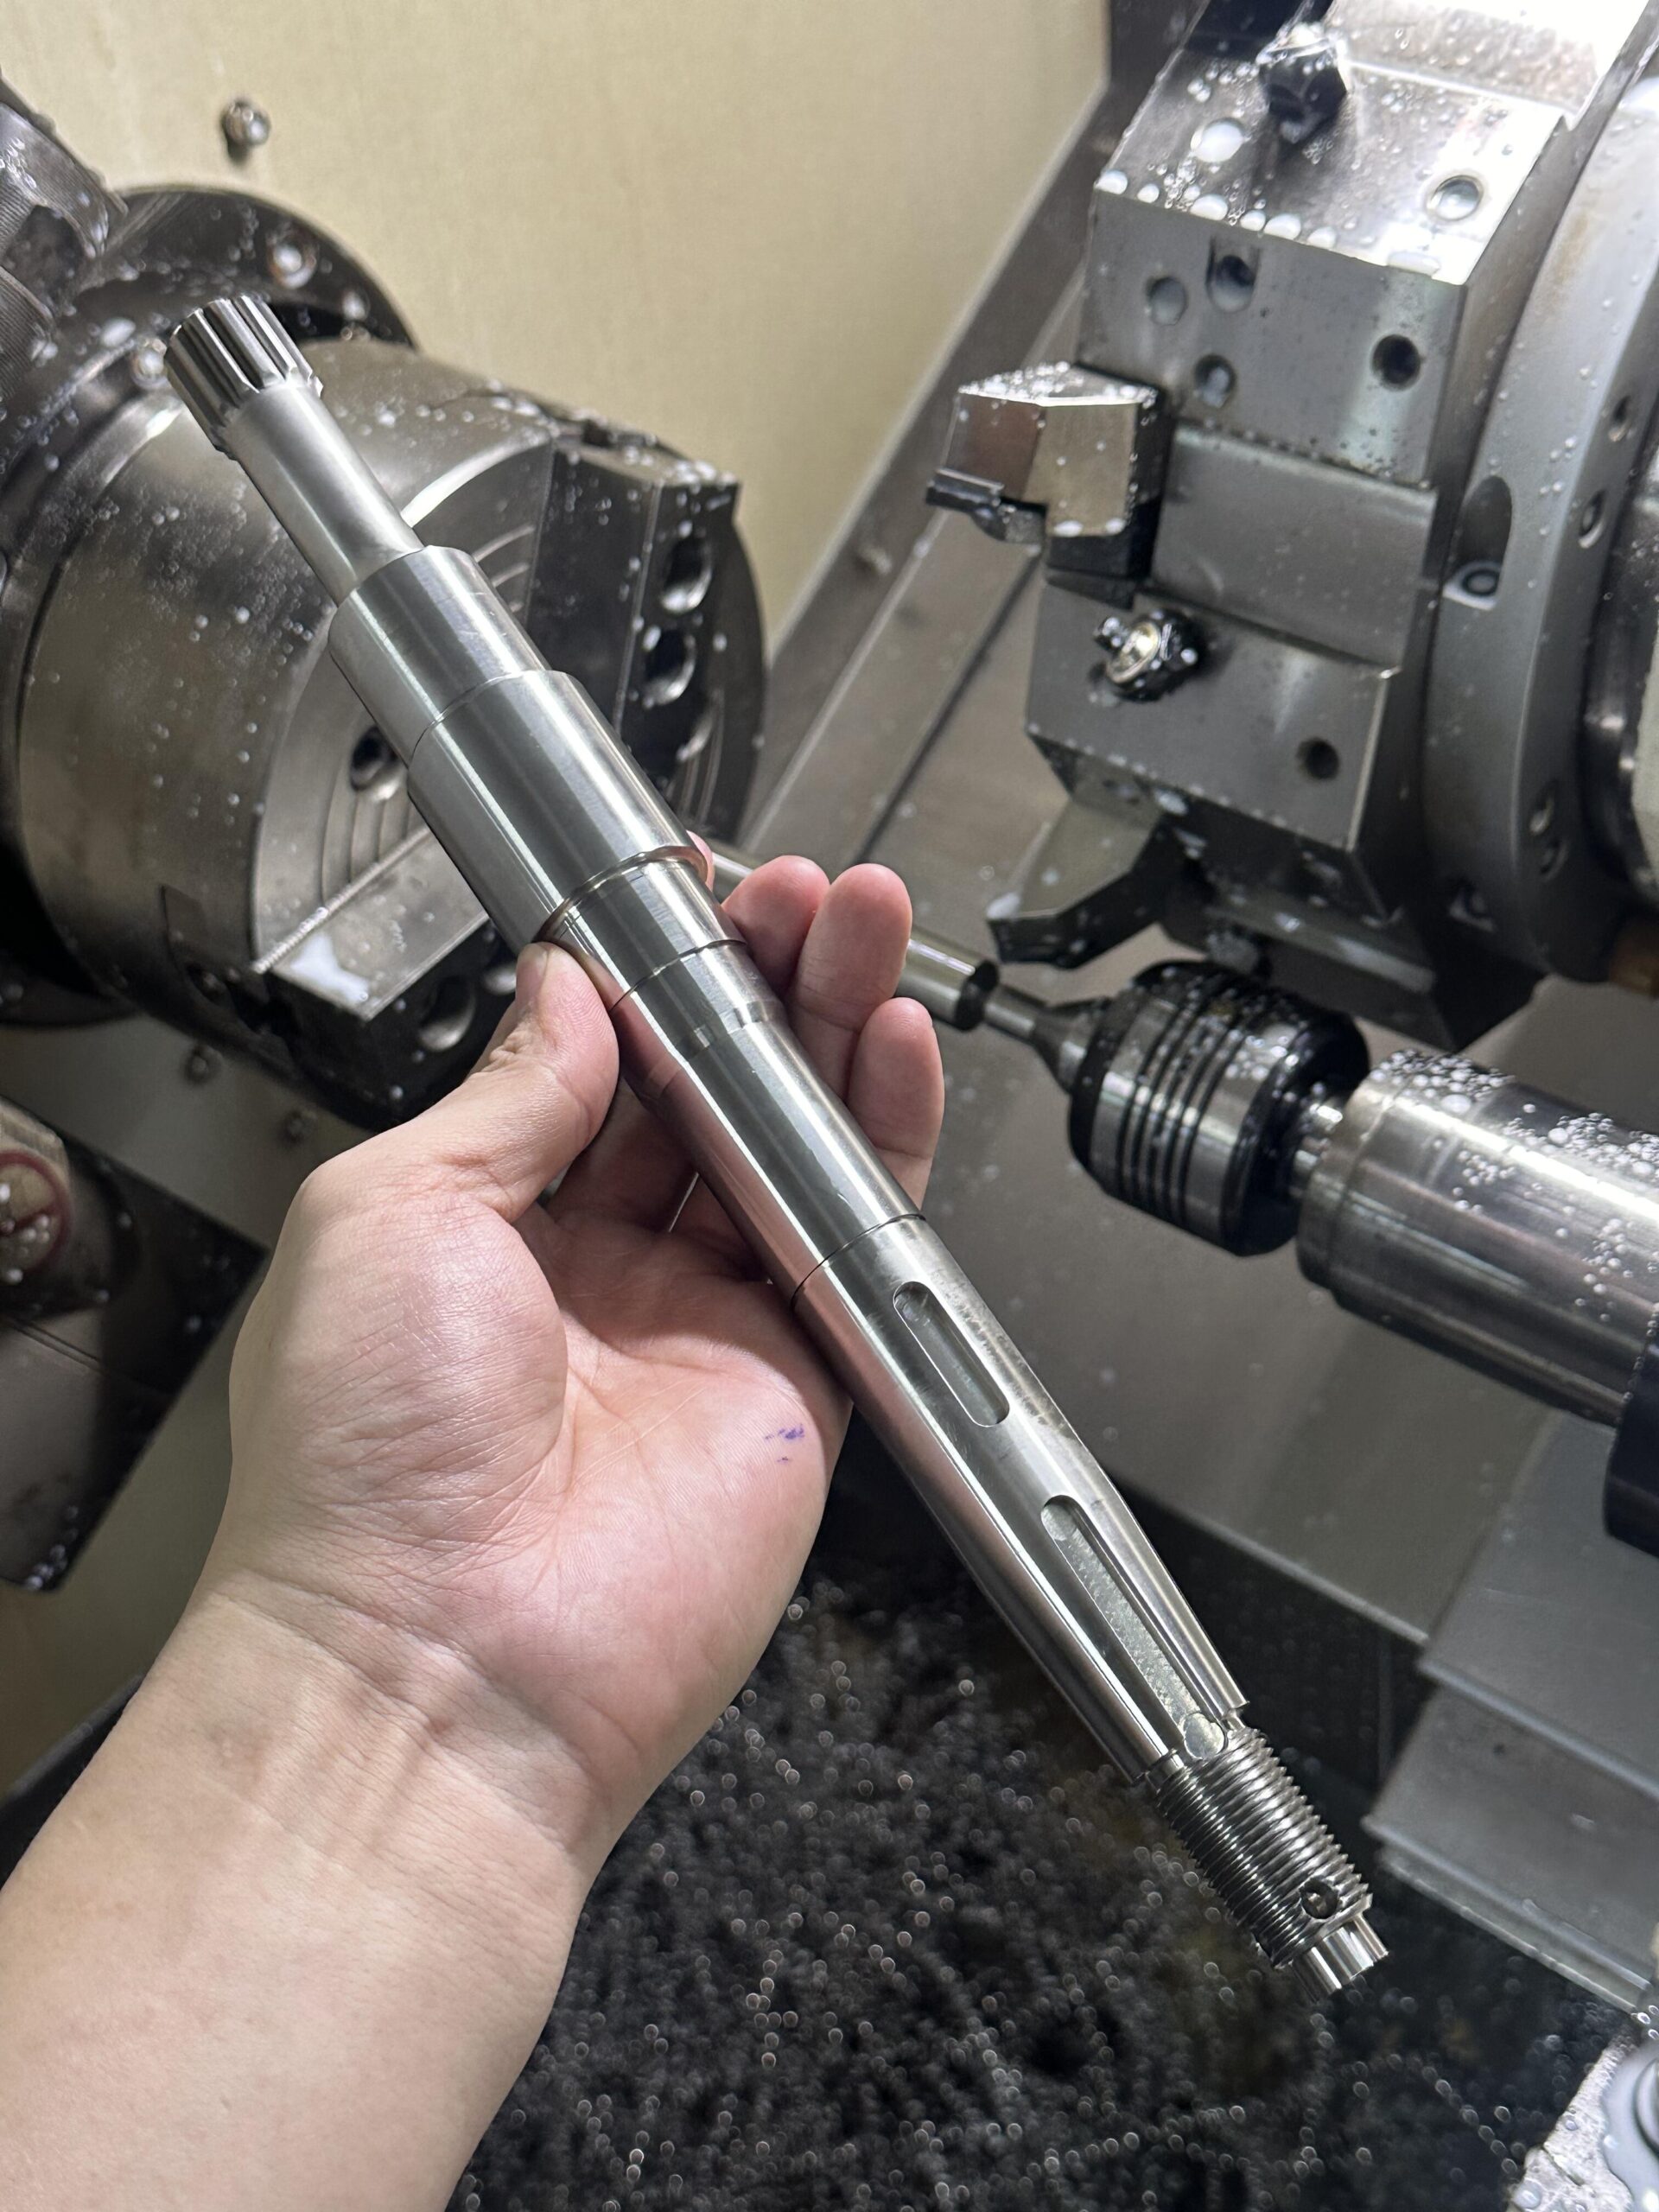
Alyoylar po'lat uzatish millari kirish chiqish spline g'ildirak CNC
Qulflashlar Mili5 ta mahsulot · ALS-001 dan 005 gachaTijorat taklifi →
Quvvat uzatish trendlari uchun besh alloy po'lat uzatish shhafti mahsulot liniyalari — yuqori kuchga ega, kirish, chiqish, spline va g'ildirak shaftlari. Bearing o'rindiqi OD tolerantsi k6/m6; TIR ≤0.01 mm o'rindiqlar orasida. Spline shaftlar DIN 5480 sinf 7 ga hoblangan. G'ildirak shaftlari pinion bilan birga; tishlar hoblangan va HRC 58–62 ga qattiqlashtirilgan. 42CrMo Q&T 950–1080 MPa standarti bo'yicha.
42CrMo uzatish mil CNC alyoil po'lat Q&T o'rindiq yadro kaliti bilan
ALS-001
SHAFTS / 001 — XUSUSIYATLI
Yuqori Kuchli Uzatish Shhaftlari
Asosiy uzatish va uzatish shaftlari birgalikda torsional, egilish va charchash yuklamalariga duch keladi. 42CrMo4 (AISI 4140 ga teng) blokdan ishlangan, qizdirilgan va qattiqlashtirilgan (Q&T) HRC 28–32 yoki HRC 32–36 ga, 950–1080 MPa tortish kuchiga ega bo'lish uchun. Bearing o'rindiqi OD tolerantsi k6/m6, TIR ≤0.01 mm o'rindiqlar orasida, o'lchangan va hujjatlashtirilgan. DIN 6885 parallel kalit yo'li kengligi P9/depth JS9 tolerantsi; burchakli pozitsiya ±0.1°. Yelka fillet radiuslari ≥R1.5 mm, stress-koncentratsiya zonalarida charchash muddatini uzaytirish uchun. Q&T dan so'ng yakuniy silliqlash bilan dimensional aniqlikni tiklash uchun. Bo'sh bo'lgan versiyalarda spigot bo'lagi H7. Har bir buyurtma bilan material sertifikati va qattiqlashtirish yozuvi taqdim etiladi.
42CrMo Q&T HRC 32k6 · TIR ≤0.01mm950–1080 MPaQattiqlashtirishdan keyin silliqlangan
42CrMo4 · 40Cr · SAE 4340Taklif olish
Kirish mili qutisi uzatish dvigatelini boshqarish 42CrMo CNC
ALS-002
SHAFTLAR / 002
Kirish shaftlari
Quti va uzatish treni kirish shaftlari. Spigot pilot bo'lagi H7; bearing o'rindiqi k6; TIR ≤0.01 mm. Q&T 42CrMo. Old qism spline yoki kalit yo'li bilan ulangan; orqa qismda birinchi g'ildirak/stage qo'llab-quvvatlash uchun pilot yoki jurnal bilan birga.
H7 spigot bo'lagiQ&T 42CrMo
42CrMo · 40CrTaklif olish
Chiqish mili qutisi uzatish dvigatelini boshqarish 42CrMo Yopiq aniq CNC
ALS-003
SHAFTLAR / 003
Chiqish shaftlari
Uzatish chiqish shaftlari, yaqin toleransli bearing o'rindiqlari va chiqish ulangan interfeys bilan. Kalit yo'li DIN 6885 yoki spline DIN 5480. Q&T 42CrMo HRC 28–36. Yuqori ishlashga ega chiqish ulangan joy uchun qattiqlashtirilgan jurnal varianti. Chiqish jurnali uchun induksiya qattiqlashtirish mavjud.
Q&T · IH variant
42CrMo · 40CrTaklif olish
Spline mil DIN 5480 involut CNC alyoil po'lat 20CrMnTi
ALS-004
SHAFTLAR / 004
Spline o'qlar
Involut spline shafllar DIN 5480 yoki ANSI B92.1 ga mos, profil tolerans sinfi 7. 20CrMnTi qadoqlangan: qadoqlash chuqurligi 0.8–1.2 mm, sirt HRC 58–62, markaz HRC 30–38. Spline hoblangan qadoqlashdan oldin; spline profili g‘ildirak o‘lchash mashinasi bilan HTdan keyin tekshirilgan.
Kapsula HRC 58–62DIN 5480 sinfi 7
20CrMnTi · 42CrMoTaklif olish
G'ildirak mil to'liq pinion CNC alyoil po'lat 20CrMnTi korpusi karbonlashtirilgan
ALS-005
SHAFTLAR / 005
G'ildirak millari
Shakllangan pinion-shaft, shaft korpusi bo‘ylab hoblangan g‘ildirak tishlari bilan. 20CrMnTi qadoqlangan HRC 58–62 ga; bearing o‘rindig‘i h6 HTdan keyin tekislangan. G‘ildirak tishining sifat standarti DIN 3962 sinfi 8; maydalash bilan sinf 6 mavjud. Profil gear o‘lchash mashinasi bilan tekshirilgan.
HRC 58–62DIN 3962 sinfi 8
20CrMnTi · 17CrNiMo6Taklif olish
Materiallar: 42CrMo4 · 40Cr · 20CrMnTi · 17CrNiMo6 · SAE 4340
Barchasini so‘rov qilish →
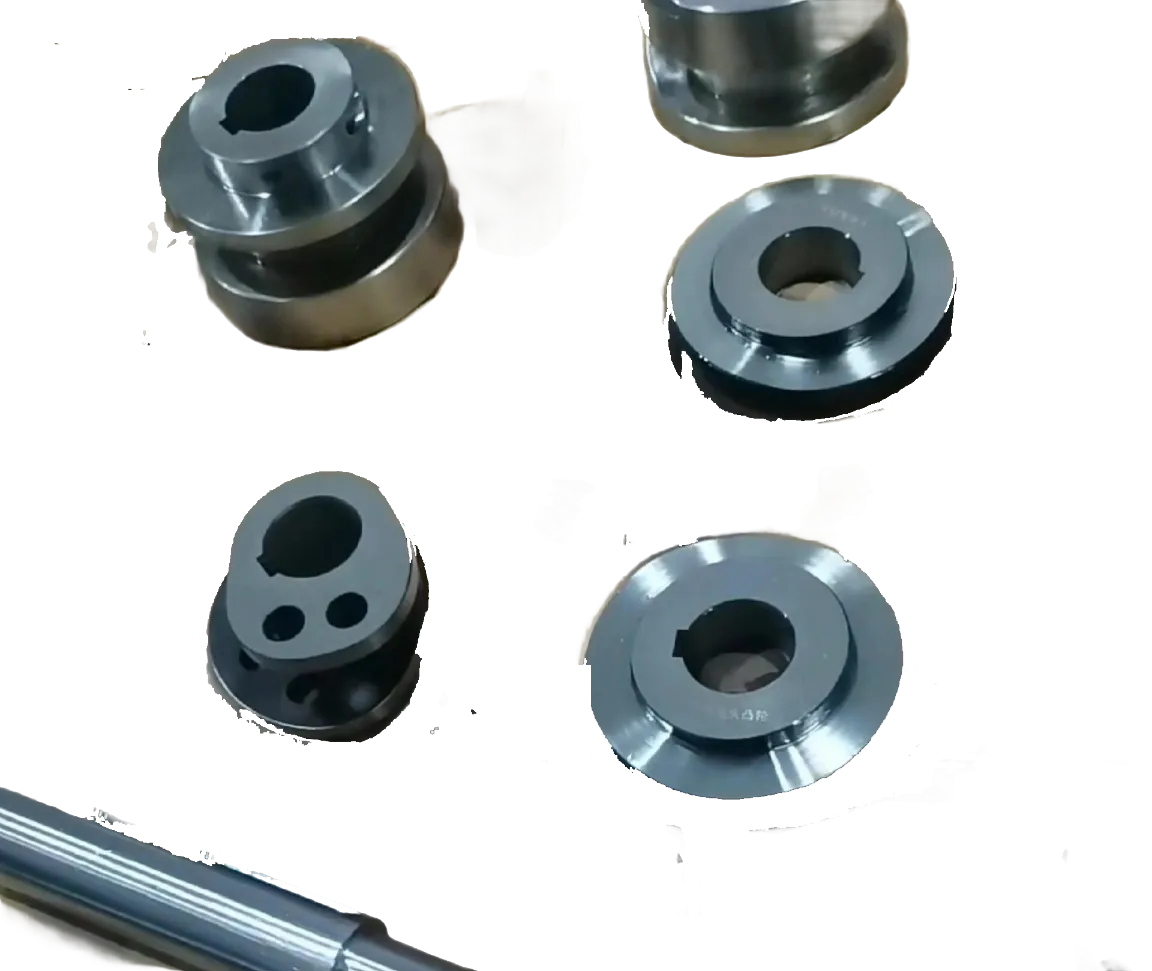
Uzatma bog'lamli qobiq ulash shoxli bog'lam CNC alyoil po'lat
Bog'lovchilar, qopqoq va ulashlar5 ta mahsulot · ALS-006 dan 010 gachaTijorat taklifi →
Yuqori kuchga ega ulashlar, flanjli qoplamalar, ulash shinalari, qoshiq ulashlar va boshqaruv ulashlari — yuqori yuk tashuvchi uzatish va boshqaruv tizimlarining momenti va harakat bog‘lovchi qurilmalari. Ulanish quvuri H7; OD aylanishi ≤0.02 mm. Ulanish shinalari markazi ±0.02 mm. Qoshiq pin quvuri H7/H8; perpendikulyarlik ≤0.02 mm. Barcha qismlar Q&T 42CrMo yoki 40Cr material sertifikati bilan.
42CrMo ulash shoxli CNC alyoil po'lat katta va kichik uchlari H7 diametri charchash
ALS-011
Ulashmalar / 011 — XUSUSIY
Ulashmalar
Yog‘ochli silindrli mexanizmlar, reciprocating kompressorlar, press-qattiqlashtirish mashinalari va dvigatelni qayta tiklash uchun qotib qolgan po‘lat ulashmalar. 42CrMo qotishma yoki blokdan ishlangan, Q&T HRC 28–35 ga. Katta va kichik o‘lchamdagi quvur markazi ±0.02 mm — yig‘ilgan mexanizmaning kinematik aniqligini nazorat qiladigan spetsifikatsiya. Kichik (pin) uchida H7 quvur; katta uchida H7, bearing bo‘shashidan oldin. Charchashga chidamlilik uchun R ≥ 1.5 mm bo‘lgan o'tish radiuslari — tasodifiy chamferlar emas. Bo‘lak flanjasi yuzasi tekisligi ±0.01 mm, katta uchli split versiyalar uchun. Yuqori tsikl reciprocating ilovalar uchun maksimal charchashga chidamlilik uchun shota-peening mavjud. CMM quvur markazi o‘lchash hisobotini o‘z ichiga oladi.
CL ±0.02mmH7 pin quvuri1.5mm dan katta filletShot-peen variant
42CrMo · SAE 4340 · 40CrTaklif olish
Yuqori kuchli ulash 42CrMo H7 diametri CNC
ALS-006
Ulashmalar / 006
Yuqori kuchli bog‘lamalar
42CrMo qattiq va jag bog‘lamalarining bo‘laklari, Q&T HRC 28–35. H7 teshik; OD balansi uchun ≤0.02 mm. DIN 6885 kalit yo‘lagi. ODda muvozanat yivlari. Standart 45# bog‘lamalar kichik bo‘lsa, bu uchun mo‘ljallangan.
H7 teshik42CrMo Q&T
42CrMo · 40CrTaklif olish
Qobiq bilan qobiq hub 42CrMo H7 diametri qobiq yuzasi CNC alyoil
ALS-007
Ulashmalar / 007
Flanjsiz qopqog‘li shishalar
Og‘ir yuk uchun mo‘ljallangan 42CrMo dan tayyorlangan shishalar va shaft bog‘lamalarining qopqog‘li hub shishalari. H7 teshik; flanjsiz yuzaning tekisligi ±0.02 mm; boltlar uchun teshiklar ±0.01 mm. Kalit yo‘lagi va o‘rnatish vintlari variantlari. Q&T yoki to‘g‘ri qattiqlashtirilgan variantlar.
±0.02mm flanjsiz yuzasi
42CrMo · 40Cr · SS440CTaklif olish
Shoxli yoke ulash alyoil po'lat H7 pin diametri perpendikulyarlik CNC
ALS-012
Ulashmalar / 012
Qush / Yoke ulashuvchilar
Og‘ir yuk uchun mo‘ljallangan alloy po‘latdan yasalgan clevis yoke va qush uchidagi ulashuvchilar. Pin teshigi H7/H8; qush kengligi ±0.05 mm; pin teshigi perpendikulyarligi ≤0.02 mm ip shankiga. Q&T 40Cr HRC 30–38. Yuqori yuk bosimli ulashuvlar uchun.
H7/H8 pin teshigiHRC 30–38
40Cr · 42CrMoTaklif olish
Boshqarish ulash universal bog'lam yoke alyoil po'lat spline CNC
ALS-013
ULANLAR / 013
Rul boshlagichlar
Rul boshlagichlar va universal-boshlag yoke korpuslari. Splin, D-teshik yoki kalit yo'li interfeysi. 40Cr Q&T HRC 28–35. Sirtni qayta ishlash: zink fosfat + yog' standarti; aşınishga qarshi qattiq xrom bilan jurnal pin. OEM chizmasiga moslashtirilgan.
Splin / D-teshikOEM chizmasi
40Cr · 42CrMoTaklif olish
Materiallar: 42CrMo · 40Cr · SAE 4340 · SS440C
Barchasini so‘rov qilish →
G'ildirak bo'shligi sprocket kam Eccentric karbonlashtirilgan g'ildirak CNC alyoil po'lat
Geygerlar, sprocketlar va kamlar5 ta mahsulot · ALS-014 dan 018 gachaTijorat taklifi →
Geyzerlar, sprocketlar, kamlar, eyniqsa g'ildiraklar va karburlangan g'ildiraklar — quvvat uzatish tizimlarining profil va harakat yaratish uskunalari. Geyzer bo'shlig'i OD h6, bore-OD aniqroq bo'lishi uchun ≤0.01 mm; yuzasining parallelligi ±0.01 mm, hob qilish aniqligi uchun. Karburlangan gear: 20CrMnTi, qoplama chuqurligi 0.8–1.2 mm, HRC 58–62. Sprocket tishlari ISO 606 yoki ANSI B29.1 ga mos kesilgan. Kam profili CNC konturlangan, ±0.02 mm ga mos keladi.
Karbonlashtirilgan g'ildirak 20CrMnTi CNC korpus chuqurligi HRC 58-62 Hoblangan DIN 3962
ALS-019
GEARLAR / 019 — AJRALIB TURADI
Karburlangan gearlar
Qoplangan va qattiqlashtirilgan gearlar 20CrMnTi (standart) yoki 17CrNiMo6 (yuqori yukli avtomobilsozlik uchun). Gaz bilan karburlash, qoplama chuqurligi 0.8–1.2 mm; sovutish va qizdirish bilan sirt qattiqligi HRC 58–62 va markaz qattiqligi HRC 30–38 ga yetkaziladi. Gear tishlari aniq aylantirish markazida hoblangan, karburlashdan oldin — bo'shliq bore H7, OD aniqroq bo'lishi uchun ≤0.01 mm. Karburlash va sovutishdan so'ng, bore va referens yuzalar issiqlik bilan ishlov berish deformatsiyasini olib tashlash uchun maydalangan: bore H7 saqlanadi; yuzaning aniqroq bo'lishi uchun ≤0.01 mm. Tish profili sifati DIN 3962 sinfi 8 (hoblangan); gear maydalashdan keyin sinf 6. Profil va boshqarish xatosi gear o'lchash mashinasi bilan tekshiriladi. Bore va yuzalar uchun CMM o'lchov hisobotlari. Kimyoviy tarkib bilan material sertifikati harorat raqami bo'yicha. Ilovalar: uzatish qutisi bosim bosqichlari, differentsial spur gearlar, sayyorali tashuvchilar va vaqt belgilash gearlari.
HRC 58–62 sirtQoplama 0.8–1.2 mmDIN 3962 sinfi 8Gear-mashina tomonidan tasdiqlangan
20CrMnTi · 17CrNiMo6 · 20CrTaklif olish
Sprocket zanjiri CNC alyoil po'lat ISO 606 diametri H7 kalit yoriq
ALS-015
GEARLAR / 015
Zanjirlar
Maxsus zanjir sprocketlari ISO 606 (metrik) yoki ANSI B29.1 (dyuym) ga mos. Bore H7; kalit yo'li DIN 6885. 45# normallashtirilgan yoki 40Cr Q&T HRC 40–45 aşınishga qarshi tish qirralari uchun. Pitch pin o'lchash usuli bilan tekshiriladi.
ISO 606 / ANSI B29.1Pin o‘lchovli
45# · 40Cr · GCr15Taklif olish
Kam profili CNC alyoil po'lat korpus qattiqlashgan ish yuzasi
ALS-016
G‘ildiraklar / 016
Kamlar
CNC konturli frezalashgan kamlar. Ko‘tarilish egri chiziq profili toleransi ±0.02 mm; quvurlar H7; ishlash sathining qattiqlashgan qobig‘i HRC 55–60 aşınishga qarshilik uchun. Asosiy aylana va ko‘tarilish/tushish profili CMM bilan tekshirilgan. Maxsus kam egri chiziqlari chizma yoki nuqtali bulut ma'lumotlariga mos keladi.
Profil ±0.02mmHRC 55–60
40Cr · GCr15 · 42CrMoTaklif olish
Eccentric g'ildirak disk CNC alyoil po'lat Eccentricity toleransiyasi qattiqlashgan
ALS-017
G‘ildiraklar / 017
Eksenksiz g'ildiraklar
Eksenksion disklar va offset kamlar. Eksenksiyalik toleransi ±0.01 mm; quvurlar H7; tashqi diametr ishlash sathi qattiqlashgan va Ra ≤0.4 μm bilan maydalangan. Takrorlanadigan mexanizm uzatish bosqichlarida, sozlanadigan yurish mexanizmlari va off-axis uzatish ilovalarida ishlatiladi.
Eksenksiyalik ±0.01mmMaydalangan tashqi diametr
40Cr · GCr15Taklif olish
Materiallar: 20CrMnTi · 17CrNiMo6 · 40Cr · GCr15 · 45#
Barchasini so‘rov qilish →
Ishlab chiqarish imkoniyatlari

Yaxshi qotishma po‘lat uzatish qismlari talab qilinishining sababi
Mutaxassis mexanika hamkori

🔥
Qobiq karbonizatsiyasi — 20CrMnTi HRC 58–62 ga
Gaz karbonizatsiyasi bilan qobiq chuqurligi 0.8–1.2 mm, so‘ngra HRC 58–62 sirt uchun qotish, HRC 30–38 yadro uchun. Biz to‘liq karbonizatsiya siklini boshqaramiz — detalni ishlash → karbonizatsiya → qotish → bo‘lak va yuzalarni post-HT aniq maydalash. Qobiq chuqurligi va qattiqlik testi hisobotlari kiritilgan.
Qoplama 0.8–1.2 mmHRC 58–62Post-HT maydalash
⚙
Rulman o'rindig'i yerga qo'yilgan Post-Q&T — TIR ≤0.01mm
Q&T issiqlik bilan ishlov berilgandan so'ng rulman o'rindig'lari yerga qo'yildi, issiqlik bilan ishlov berish bilan yo'qolgan o'lchov aniqligini tiklash uchun. TIR ≤0.01 mm o'lchandi va hujjatlashtirildi — ishlov berish parametrlaridan olinmagan. Rulman umrini va shaft tekisligini belgilovchi spetsifikatsiya.
Qattiqlashtirishdan keyin silliqlanganTIR ≤0.01mmHujjatlangan
🔩
DIN 5480 sinfi 7 spline — Gear-Machine tomonidan tasdiqlangan
DIN 5480 sinfi 7 ga mos involut spline profillari gear-o'lchash mashinasi bilan tasdiqlangan — CNC dasturidan olinmagan. Qizil qoplangan spline shaftlar uchun: HTdan oldin hoblangan, HT va maydalashdan so'ng profil qayta tasdiqlangan. Profil xatosi va boshqaruv o'zgarishi haqida hisobot berilgan.
DIN 5480 sinfi 7Gear-mashina tekshiruviPost-HT tasdiqlangan
🤖
Robot qo'shma coaxialligi ≤0.005mm — 5-axes
Robot qo'l yuklama qo'shma burilishining coaxialligi 5-axesda bitta sozlashda ≤0.005 mm. Qayta jihozlash xatosi ±0.01–0.05 mm ga oshadi va bu spetsifikatsiyani amalga oshirmaydi. Har bir robot qo'shmasi uchun to'liq GD&T CMM hisobot — burilish coaxialligi, aylanish, flanjsiz aylanish, perpendikulyarlik.
≤0.005mm koaksial5-axes bitta operatsiyaGD&T CMM
⚖
42CrMo 1080 MPa — 44% 45# dan kuchliroq
42CrMo Q&T HRC 32 ga erishib, 1080 MPa — 45# dan yuqori bo'lgan karbon po'lat (750 MPa). Charchash bilan yuklangan transmissiya shaftlari va ulanish rodlar uchun, charchash chegarasidagi farq (uzluksizlik chegarasi) yanada katta — odatda 60–80% yaxshilanish. Bu kosmetik emas — to'g'ri o'lchash, alloy po'lat kamroq va yengilroq qismlarni imkon beradi, yuk uchun.
1080 MPa Rm44% va 45#Yuqori charchashga chidamlilik
📋
PPAP va SPC — Avtomobil ishlab chiqarish
PPAP hujjatlari (Qism topshirish sertifikati, Boshqaruv rejasi, FMEA, o‘lchov tizimi tahlili) avtomobil OEM buyurtmalari uchun mavjud. Seriyali ishlab chiqarishda muhim o‘lchovlar uchun SPC va Cpk hisobotlari. Quvvat va chassi komponentlari uchun OEM darajasidagi hujjatlar.
PPAP mavjudSPC CpkOEM darajasidagi hujjatlar
Aniqlik spetsifikatsiyalari

Toleranslar va Isitish bilan ishlash referensi — Qotishma po'lat qismlar

📐
Xususiyat bo'yicha Toleranslar
Rulman o‘tirg‘ichi OD
k6 / m6
Aylanma mil TIR
≤0.01 mm
O‘qish (Korpus)
H7
Robot birikmasi coax.
≤0.005 mm
G‘ildirak bo‘lagi yurishi
≤0.01 mm
Kamera profili
±0.02 mm
Eksenlik
±0.01 mm
Umumiy o‘lchamlar.
±0.05 mm
🔥
Baho va isitish bilan ishlash referensi
42CrMo Q&T
1080 MPa
HRC 32 sharoitida. Yuqori kuchli mil, uzatmalar, robot birikmalari. Eng yaxshi umumiy qotishma uzatish darajasi.
40Cr Q&T
900 MPa
HRC 28 sharoitida. Yengilroq mil, tishli, ulashlar. Yaxshi ishlov berish, iqtisodiy.
20CrMnTi Karb.
HRC 58–62
Haqiqiy chuqurlik 0.8–1.2mm. G‘ildirak tishlari, spline shaftlar uchun standart karburizatsiya darajasi. Yadro HRC 30–38.
GCr15 Qattiqlashtirilgan
HRC 60–64
Yoqilishga chidamli burama, kameralash, rulman po‘latlari uchun to‘g‘ri qattiqlashtirilgan rulman po‘latlari, kameralash, rulmanlar, rulman shaftlari uchun.
17CrNiMo6
HRC 58–62
Yuqori yuk avtomobil g‘ildiraklari uchun premium karburizatsiya po‘latlari. 20CrMnTi ga nisbatan yaxshiroq yadro qattiqligi.
SAE 4340
HRC 38–42
Ultra yuqori kuch, 1200 MPa+. Ekstrem yuk sharoitida bog‘lamlar va robot bo‘laklari uchun.
Material tanlovi

Qotishma po‘lat turlari uchun Quvvat uzatish qismlari

Uzatma qismlari uchun qotishma po‘lat turlarini tanlash qattiqlik, charchash chegarasi va kameralash xususiyatlariga bog‘liq.

MAT / 01
42CrMo4 (AISI 4140)
1080 MPa · HRC 32 Q&T · Eng yaxshi umumiy
Yuqori kuchli uzatish shaftlari, uzatmalar va yukli bog‘lamlar uchun standart daraja. 40Cr ga nisbatan katta kesmalar orqali qattiqlikni oshiradigan 42% xrom + 0.2% molibden. Kuch, qattiqlik va ishlov berish imkoniyatining eng yaxshi kombinatsiyasi.
ShaftlarRobot bo‘laklari
MAT / 02
40Cr
900 MPa · HRC 28 Q&T · Ekonomik
Yengilroq shaftlar, tishlar va ulashlar, 42CrMo ortiqcha belgilangan bo‘lsa. 50 mm diametrgacha bo‘lgan bo‘laklar uchun yaxshi qattiqlik. O‘rta yuk quvvat uzatish qismlari uchun iqtisodiy tanlov.
TishlarZanjirlar
MAT / 03
20CrMnTi
HRC 58–62 holat · Asosiy HRC 30–38 · Standart karburizatsiya darajasi
Tishli tishlar, spline shaftlar va uzatish qismlari uchun Xitoy standarti bo'yicha karburizatsiya darajasi, qattiq qoplama + qattiq yurak talab qilinadi. Gaz bilan karburizatsiya qilish, qoplama chuqurligi 0.8–1.2 mm. Avtomobil uzatish qismi uchun standart. Evropacha 20MnCr5 ga teng.
G'ildiraklarSpline shafti
MAT / 04
17CrNiMo6 (16MnCr5)
HRC 58–62 holat · Yuqori yurak chidamliligi
Yuqori yuk avtomobil uzatish qismi uchun premium Evropa karburizatsiya po'latlari. Nikel qo'shilishi yurak ta'sir chidamliligini oshiradi, 20CrMnTi ga nisbatan — shok yuklar ostida diferensial va uzatish tishlari uchun afzal. Avtomobil OEM buyurtmalari uchun PPAP hujjatlari mavjud.
Avtomobil TishlariPPAP (ishlab chiqarish qismi tasdiqlash jarayoni)
MAT / 05
GCr15 (SUJ2 / 52100)
HRC 60–64 · Eng yuqori aşınishga qarshilik · Rulman po'latlari
Eng yuqori aşınishga qarshilik uchun rulman po'latlari — aşınma burmalar, kam follovchilar, rulman shaftlari. HRC 60–64 ga qattiqlashtirilgan. 40Cr ga nisbatan aşınish muddatini yaxshiroq qiladi, rulman va siljish kontaktidagi qismlar uchun.
Aşınma BurmalarKamlar
MAT / 06
SAE 4340 (EN24)
1200+ MPa · Ultra yuqori kuchlanish · Chuqur qattiqlash
Extreme yuklamalarda bog'lash shinalari va robot bo'g'inlari uchun ultra yuqori kuchli alloy. Xrom-nikel-molybdenum bilan ta'minlangan, 150 mm diametrgacha bo'lgan bo'laklarda qattiqlashni ta'minlaydi. Barcha keng tarqalgan alloy po'latlar orasida eng yaxshi charchashga qarshilik. Q&Tdan so'ng 42CrMo yetarli kuchga erisha olmaydigan joylarda ishlatiladi.
Bog'lamlarRobot bo‘laklari
Yuzaki muolajalar

Korroziya va aşınishga qarshi himoya uchun Alloy po'lat uzatish qismlari

Alloy po'lat uzatish qismlari uchun sirtni ishlov berish tanlovi o'lchovli toleranslarni saqlashga majbur — ayniqsa rulman o'rindiqlari va tishlar bo'yash uchun.

🛡
Manganzink Fosfat + Suyuqlik
Alloy po'lat uzatish qismlari uchun standart sirtni ishlov berish. Ajoyib korroziyaga qarshilik, friktsiya kamayishi va moyni ushlab turish, tishli va siljish kontaktlarida. Noldan o'lchov o'zgarishi — barcha tekislangan toleranslarni saqlaydi. Shaftlar, tishlar va couplings uchun standart.
ShaftlarG'ildiraklar
🔲
Qora oksid
Minimal korroziya himoyasi uchun issiq qora oksid, absolut nol o‘lcham o‘zgarishi (<1μm). Aniqlik bilan maydalangan rulman o‘rinlari va kam profillar uchun qo‘llaniladi, chunki har qanday qoplama qalinligi toleransni buzadi. maydalashdan so‘ng qo‘llaniladi.
Qo'llab-quvvatlash joylariKam profili
✦
Qattiq xrom qoplamasi
Qattiq xrom 10–30 μm, HV 900–1200, Ra ≤0.1 μm maydalashdan so‘ng. Shtanglar, ulash bo‘laklari va kam ishlash yuzalarida maksimal aşınma qarshilik talab qilinadigan uchun. Kromsiz (PVD TiN, CrN) alternativlar RoHS talablari uchun mavjud.
ShtanglarKam OD
💧
Elektroless nikel (EN)
Suv o'tkazmaydigan yoki gidravlik muhitlarda gidravlik ulashlar va uzatish qismlariga 25–75 μm bir xil EN qoplamasi. Korroziyaga qarshi + yuzaning qattiqligi ~500 HV. Tolerans ruxsatnomasi talab qilinadi — ishlov berishdan oldin DFM bosqichida tasdiqlangan.
Gidravlik qismlarKorroziyaga qarshi muhit.
🔥
Gaz / Plasma nitriding
42CrMo shlanglar uchun gaz yoki plasma nitriding, yuzaning qattiqligi HV 900+ ga yetkaziladi, qoplama chuqurligi 0.1–0.3 mm. Minimal deformatsiya, karburizatsiyaga qarshi — issiqlik bilan ishlov berishdan keyin maydalash mumkin bo‘lmagan shlanglar uchun mos. Charchash chegarasi va aşınma qarshiligini oshiradi, o‘lchov aniqligini yo‘qotmasdan.
42CrMo shlanglarMaydalash talab qilinmaydi
🎨
Zink fosfat + Primer
Og‘ir konstruktsion ulashlar, gidravlik uskunalar ulashlari va qotishma po‘lat qismlari uchun zink fosfat asosiy qoplama + epoksi primer, tashqi muhitda. Yuqori qatlam bo‘yoq RAL rangida tanlov mumkin. Tashqi uzatish korpuslari va ramkalar uchun standart.
TuzilmaTashqi
Bizning ustunligimiz

Nima uchun Uzatish O‘rnatish Muhandislari Bizning Qotishma Po‘lat Qismlarni Aniq Belgilash

HT
Isitma ishlov berish + Post-HT maydalash — Bir ta’minotchidan
Qotishma po‘lat uzatish shlanglari, Q&Tdan so‘ng, isitma ishlov berish deformatsiyasini olib tashlash uchun maydalash talab qilinadi. Biz Q&T, karburizatsiya va post-HT aniqlik bilan maydalashni bir butun buyurtma sifatida boshqaramiz. Siz tayyor, maydalangan, sertifikatlangan qismni olasiz — alohida maydalash uchun tayyor bo‘lgan issiqlik ishlov berilgan bo‘sh qism emas.
1080
42CrMo 1080 MPa — To‘g‘ri hujjatlashtirilgan
42CrMo Q&T HRC 32 ga erishadigan 1080 MPa tortish kuchi — 45# karbon po'latdan 44% yuqori. Kimyoviy tarkibi va harorat bo'yicha mexanik xususiyatlar bilan material sertifikati har bir issiqlik raqami uchun. Harorat davolash yozuvi jarayon parametrlari va qattiqlik testi natijalari bilan. Dalilsiz da'vo qilinmaydi.
5-Ax
Robot birikmasi ≤0.005mm koaksiallik — 5-Axis
Alloy po'lat robot qo'li yuk birikmalarini 5-aksda bitta sozlashda frezalash — bo'g'im koaksialligi ≤0.005 mm uchun. Har bir buyurtma uchun to'liq GD&T CMM hisobot — faqat o'lchovli muvaffaqiyat/muvaffiqliksizlik emas. Tsiklik birgalikda yuk tashiydigan birikma uchun hujjatlashtirilgan geometriya kerak, taxmin qilingan aniqlik emas.
PPAP (ishlab chiqarish qismi tasdiqlash jarayoni)
Avtomobil Sifatli Hujjatlar mavjud
PPAP hujjatlari, SPC Cpk hisobotlari va OEM material sinfi manbai (17CrNiMo6, SAE 4340, 16MnCr5) avtomobil OEM ishlab chiqarish dasturlari uchun mavjud. OEM ta'minot zanjirlari talab qiladigan qat'iy hujjatlash — va ko'p ish ustaxonalari taqdim eta olmaydigan.
Tez-tez so'raladigan savollar

Alloy po'lat transmissiya qismlari — Ommaviy Savollar

Po'lat sinflari, issiqlik davolash, g'ildirak standartlari va alloy po'lat kuchlanishli transmissiya qismlari uchun ta'minot zanjiri bo'yicha texnik savollar.

Biz barcha standart alloy po'lat sinflarini ishlov beramiz: 42CrMo4 (AISI 4140 ekvivalent) — yuqori kuchli transmissiya shaftlari uchun standart, 950–1080 MPa, Q&T. 40Cr — yengilroq shaftlar va ulashmalar, 900 MPa. 20CrMnTi — g'ildirak tishlari va spline shaftlar uchun Xitoyning standart karburizatsiya sinfi, qobiq HRC 58–62. 17CrNiMo6/16MnCr5 — premium avtomobil karburizatsiya sinflari, yaxshiroq yadro mustahkamligi. GCr15 (bearing po'lat) — aşınma burmalar va kam follovchilar, HRC 60–64. SAE 4340 — ultra yuqori kuchli ulashma shinalar va robot birikmalari, 1200+ MPa.
Biz barcha issiqlik davolash jarayonlarini boshqaramiz: qaynatish va qattiqlashtirish (Q&T) 42CrMo/40Cr uchun HRC 28–42 ga qadar; Gaz karburizatsiyasi 20CrMnTi ga 0.8–1.2 mm chuqurlikdagi qoplama uchun, sirt HRC 58–62; Induksion qattiqlashtirish qabul joylari va g'ildiraklar chetlarini tanlangan qattiqlashtirish uchun; O'tkazib qattiqlashtirish GCr15 ga HRC 60–64 ga; Gaz/plazma nitritlash 42CrMo ga HV 900+ ga; va Qattiqlashtirish stressni kamaytirish uchun. Isitish davri yozuvi (jarayon sertifikati + qattiqlik testi) har bir issiqlik bilan ishlov berilgan buyurtmaga kiritilgan.
Involut tishli qirrali tishlar DIN 5480 (metriki) yoki ANSI B92.1 (dyuym), profil tolerantsi sinfi 7 standart sifatida; HT dan keyin sinf 5–6. Qoplama uchun karburizatsiya qilingan tishli shaftlar: karburizatsiyadan oldin hoblangan, so'ngra HT va maydalashdan keyin gear o'lchash mashinasi bilan profil qayta tekshiriladi. To'g'ri tomonli tishlar DIN 5461 ga broaching yoki frezalash orqali. Barcha tish profillari gear o'lchash mashinasi bilan tekshirilgan — CNC dasturidan olinmagan.
G'ildirak bo'shligi: OD h6 (hoblangan referensiya); g'ovak H7; yuzma-yuz parallelizm ±0.01 mm; bore-OD ishlov berishdan chiqish ≤0.01 mm. Gear shaft: rulman o'rindigi OD k6/m6; TIR ≤0.01 mm jurnallar orasida. Karburizatsiya qilingan gear shaftlar uchun: rulman o'rindiklari HT dan keyin yakunlangan silliqlash tolerance'ni tiklash uchun. Har bir gear bo'sh va gear shaft buyurtmasi bilan CMM o'lchov hisobotini taqdim eting.
Ha. Ulanish rodlari: 42CrMo Q&T; bore markaziy chizig'i ±0.02 mm; H7 pin bore; charchashga chidamli fillet radiuslari ≥R1.5 mm; shota-peening variant. CMM bore markaziy chizig'i hisobotini o'z ichiga oladi. Kam profillari: CNC bilan konturlangan ±0.02 mm; ishlash sirtining qattiqlashgan HRC 55–60; profil CMM bilan tasdiqlangan. Eccentric g'ildirakning eccentricity toleransi ±0.01 mm; ishlash sirtini silliqlash.
Standart karbon po'latlar (45#, Q235) 600–750 MPa tortish kuchiga ega. Alloy po'latlar (42CrMo, 40Cr, 20CrMnTi) esa 900–1200 MPa qayta ishlashdan keyin — 50–100% yuqori. Asosiy farq shundaki qattiqlashuvchanlik — alloy po'lat katta kesimlarda karbon po'latdan ko'ra to'liq qattiqlash mumkin. Charchashga chidamli uzatish shaftlari, ulamalar va g'ildirak tishlari uchun, alloy po'lat belgilangan, chunki karbon po'lat kerakli charchash muddatiga erisha olmaydi, bu esa o'lcham va og'irlikning ortishi bilan natijalanadi.
Ha. Biz ta'minlaymiz g'ildirak bo'shliq Hobb qilish uchun tayyorlangan mashina, yoki Tishli to'liq g'ildiraklar Hobb qilingan, shaved yoki yer ostida yoki sertifikatlangan g'ildirak kesish hamkorlari orqali. G'ildirak sifati: DIN 3962 sinfi 8 standart (tijorat hobb qilingan); 6-sinf Shaving yoki maydalashdan keyin. Sprockets uchun ISO 606 (metrik) va ANSI B29.1 (dyuym) bo'shliq H7 va kalit yo'lagi bilan. Barcha g'ildirak geometriyasi g'ildirak o'lchash mashinasi bilan tekshirilgan.
MOQ - 1 ta. Isitgichsiz standart qismlar: 5–10 ish kuni. Q&T talab qiladigan qismlar: qo'shish 5–7 ish kuni. Kastryulni karbonizatsiya qilish talab qiladigan qismlar: qo'shish 7–10 ish kuni. Murakkab ko'p xususiyatli qismlar (g'ildirak shaftlari, robot bog'lamlari): 10–15 ish kuni plus HT vaqti. Avtomobil ishlab chiqarish partiyalari: yetkazib berish muddati oldindan kelishilgan — iltimos, prognozingizni muhokama qiling. Barcha qismlar material sertifikati va issiqlik bilan ishlash yozuvi bilan yetkazib beriladi.

Sahifa boshida joylashtirilgan Tuzilgan ma'lumotlar (FAQPage + ItemList + Product schema) · Google FAQ boyib natijalarga mos keladi

Taklif oling

Chizmachingizni yuboring.
Taklif oling.

Har bir so'rov DFM ko'rib chiqishni o'z ichiga oladi — tolerans imkoniyatlari, material tasdiqlash va ishlab chiqarish boshlashdan oldin jarayon yondashuvi tasdiqlanadi. MOQ 1 dona.

24hr
Taklifga javob
Minimal buyurtma miqdori 1
Prototiplar OK
ISO
9001:2015
📐
Har bir so'rovda DFM ko'rib chiqish
Tolerans imkoniyatlari, jihozlash strategiyasi va material tasdiqlash. Aniq, amalga oshiriladigan fikr-mulohaza — umumiy qarshilik emas.
🎯
Birinchi maqola inspeksiyasi — Standart
Har bir yangi seriya uchun FAI hisobot. Material sertifikatlari va sirt muolajasi sertifikatlari har bir yetkazib berishda kiritilgan.
🔄
Xuddi shunday jarayon: Prototipdan ishlab chiqarishga
Sizning prototipingizdan ishlab chiqarish partiyalariga amal qiladigan jarayon rejasi. Skalirovka qilganda qayta malakali qilish shart emas.
⚙
3 / 4 / 5-o‘qli CNC + Tokarlik
Murakkab tuzilma qismlari, shaftlar, korpuslar va uzatish komponentlari. Metall va muhandislik plastmassalari.
ISO 9001:2015 3/4/5-Axis Frezalash CNC aylanma CMM tekshiruvi Global yetkazib berish