info@hxcnc.com Shenzhen, Xitoy 24 soat ichida javob berish
ISO 9001 : 2015 Darhol narxni olish
Martensitik zanglamaydigan po'lat CNC ishlov berish

Martensitik zanglamaydigan po'lat
Po'latni ishlov berish

410 / 420 / 440C 440C HRC 60 gacha Isitish va qattiqlashtirish muvofiqligi Aniq maydalash post-HT Rulmanlar · Kranlar · Pichoq va qog'ozlar · Operatsion

410, 420 va 440C martensitik zanglamaydigan po'latning CNC ishlov berilishi — asbob po'lat kabi qattiqlash mumkin bo'lgan yagona zanglamaydigan oilaviy. Umumiy tuzilma qismlardan 410 ga, HRC 60 ga ega rulman sifatidagi 440C ga qadar, issiqlik bilan ishlov berish, post-HT maydalash va to'liq material sertifikati bilan.

Martensitik zanglamaydigan po'lat 440C aniqlik qismlari
Maksimal Qattiqlik
HRC 60 (440C)
CNC burilish martensitik zanglamaydigan po'lat
Termozatlashish zanglamaydigan po'lat
3
Sinf: 410 / 420 / 440C
HRC60
Maksimal qattiqlik (440C)
±0.005mm
Post-HT maydalash
24 soat
Narxni tasdiqlash vaqti
410 Martensitik zanglamaydigan po'lat ✦ 420 Zanglamaydigan po'lat ✦ 440C Rulman Sifati ✦ HRC 60 ga erishish mumkin ✦ Issiqlik bilan ishlov berish + maydalash ✦ G'ildirak rulmanlar va kran o'rindiqlari ✦ Operatsion Asboblar ✦ Aniq ishlov beriladigan qismlar ✦ 410 Martensitik zanglamaydigan po'lat ✦ 420 Zanglamaydigan po'lat ✦ 440C Rulman Sifati ✦ HRC 60 ga erishish mumkin ✦ Issiqlik bilan ishlov berish + maydalash ✦ G'ildirak rulmanlar va kran o'rindiqlari ✦ Operatsion Asboblar ✦ Aniq ishlov beriladigan qismlar ✦
Material sinflari

Martensitik zanglamaydigan po'lat sinflari Biz ishlov beramiz

410
Umumiy maqsadli martensitik · 11.5–13.5% Cr
Struktural Martensitik Akril Qotishma
Eng Yaxshi Qattiqlik va Qovushqoqlik
Eng keng tarqalgan martensitik qotishma darajasi. Uchinchi (0.08–0.15%) eng kam karbon tarkibiga ega bo‘lib, uni eng yaxshi qovushqoqlik, eng qattiq va eng korroziyaga chidamli qiladi. HRC 35–42 gacha issiqlik bilan ishlov berish mumkin. Umumiy martensitik ilovalar uchun standart tanlov — valf korpusi, nasos shaftlari, vintlar va o‘rta qattiqlik talab qiladigan struktural akril qotishma uskunalari.
Eng yuqori qattiqlik: HRC 35–42 Q&Tdan so‘ng
Qovushqoqlik: Yaxshi (oldindan/so‘ngra issiqlik talab qilinadi)
Korroziyaga chidamlilik: O‘rtacha
Qattiqlik diapazoniHRC 35–42
Kranlar KorpuslariPompa MillariQattiqlashtiruvchilarFlanşlar
410 Tafsilotlarini Ko‘rish
420
Qaychi uchun daraja · 12–14% Cr · Yuqori C
Qaychi va asboblar uchun daraja Akril Qotishma
Qattiqlik va korroziyaga chidamlilikning eng yaxshi muvozanati
410 dan yuqori karbon (0.15–0.40%) issiqlik bilan ishlov berishdan so‘ng HRC 50–52 gacha qattiqlikni ta’minlaydi — kesish qirralari, asbob sathlari va aşınma muhim aniq qismlar uchun mos. Akril qotishma, jarrohlik asboblari, tish asboblari va aniq burilish pinlari uchun standart daraja. Ko‘plab muhitlarda 440C dan yaxshiroq korroziyaga chidamlilik, qattiq va polish qilinadigan sirt ta’minlaydi.
Eng yuqori qattiqlik: HRC 50–52 Q&Tdan so‘ng
Ajoyib polish qilish imkoniyati — oynali sirt hosil qilish mumkin
Korroziyaga chidamlilik: Yaxshi
Qattiqlik diapazoniHRC 50–52
QaychiJarrohlik asboblariStomatologiyaBurilish pinlari
420 Tafsilotlarini Ko'rish
440C
Rulman Sinf · Eng Yuqori C Siklik · 16–18% Cr
Eng Yuqori Qattiqlikka Ega Siklik Po'lat
Eng Qattiq Standart Siklik Mavjud
Har qanday standart siklik po'latning eng yuqori uglerod miqdori (0.95–1.20%) 440C ga eng yuqori erishish qattiqligini — HRC 58–60 — ta'minlaydi, bu esa uni qattiqlikda asbob po'latiga funksional jihatdan tenglashtiradi, shuningdek, siklik korroziyaga qarshi chidamliligini saqlab qoladi. Bu, shuningdek, to'p rulmanlari, rulman yo'laklari, valf to'pchalari, yuqori sifatli pichoq pichog'i va korroziyaga chidamlilik hamda maksimal qattiqlik talab qiladigan aniq ish yuzalar uchun eng muhim sinf.
Eng yuqori qattiqlik: HRC 58–60 Q&T dan so'ng
Korroziyaga qarshi chidamlilik: Juda yaxshi (martenitik oilasida eng yuqori)
Qayta bog'lash: Tavsiya etilmaydi (yuqori C)
Qattiqlik diapazoniHRC 58–60
To'p rulmanlarKlaplar o'rindig'iPichoq pichog'iIsh yuzalari
440C Tafsilotlarini Ko'rish
Sinf Tanlovi

410, 420 va 440C ni taqqoslash — Qaysi Sinf Sizning Qismingizga Mos Keladi?
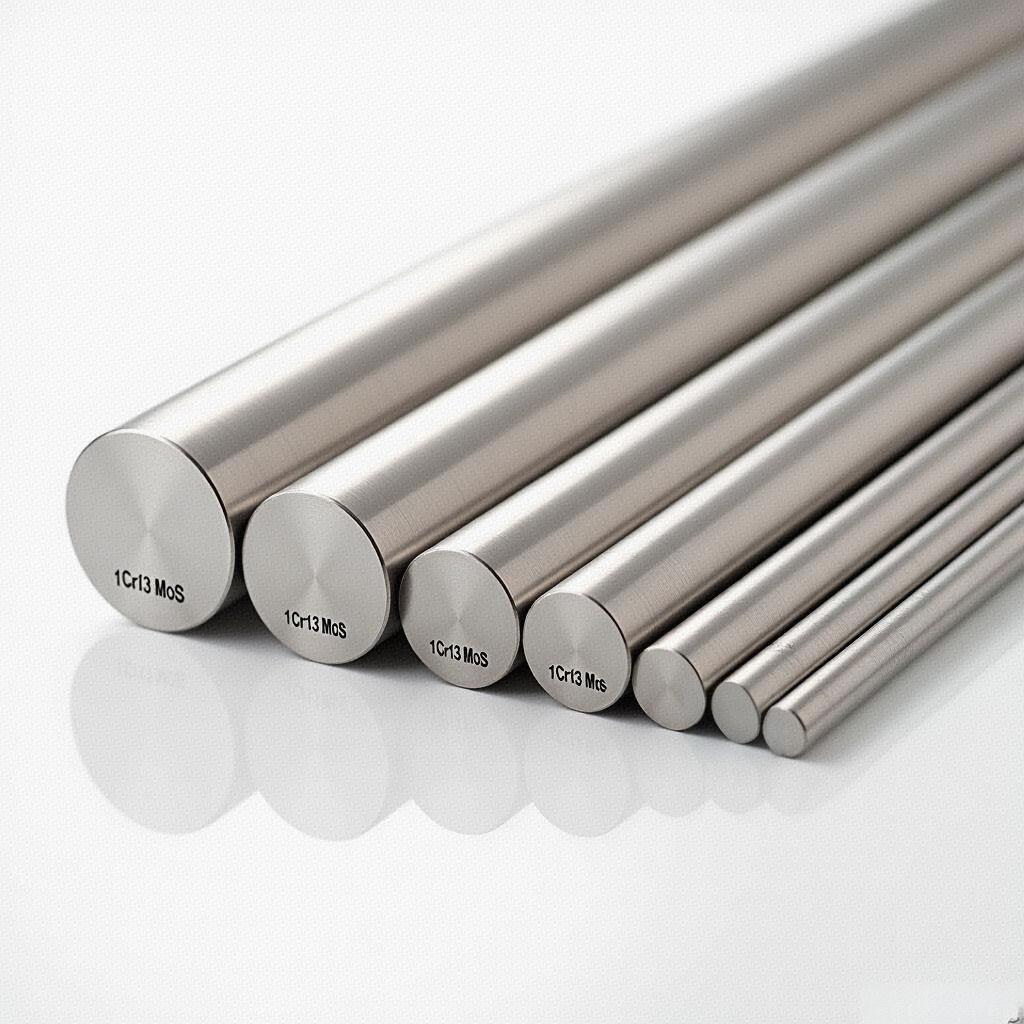
Martensitik zanglamaydigan po'latning qattiqlik taqqosoti

Uglerod miqdori asosiy farqlovchi — ko'proq uglerod qattiqlikni oshiradi, ammo qayta bog'lash imkoniyatini kamaytiradi va biroz korroziyaga moyil qiladi. Sizning ilovangiz uchun minimal qattiqlik sinfini tanlang.

410
HRC 35–42
Umumiy Tuzilma
420
HRC 50–52
Qurilish / Operatsion
440C
HRC 58–60
Rulmanlar / Ishlash
Ma'lumot uchun: 4140 alloy po'lat — HRC 28–34 (Q&T)
Ma'lumot uchun: D2 Asbob po'lat — HRC 58–62
Tanlash qoidasi: Qattiqlik >HRC 42 dan yuqori bo‘lsa, 410 ni belgilash. Kesish va asbob ilovalari uchun 420 ga o'ting. Maksimal qattiqlik talab qilinadigan hollarda faqat 440C ni belgilash — u uchta orasida eng qimmatga tushadigan va issiqlik bilan ishlash uchun moslashtiriladigan material.
Xususiyat 410 420 440C 304 (referensiya)
Karbon % 0.08–0.15% 0.15–0.40% 0.95–1.20% 0.08% maksimal
Krom % 11.5–13.5% 12–14% 16–18% 18–20%
Maksimal Qattiqlik (HT) HRC 35–42 HRC 50–52 HRC 58–60 Qattiqlashmaydigan
Zangga qarshi O‘rtacha Yaxshi Juda yaxshi (martensitik uchun) A'lo darajada
Yog'lashuvchanlik Cheklangan (oldindan qizdirish) Qiyin Tavsiya etilmaydi A'lo darajada
Magnitli Ha ✓ Ha ✓ Ha ✓ Yo'q (qayta qizdirilgan)
Mashinalashuvchanlik ★★★★ Yaxshi ★★★ O‘rtacha ★★★ O‘rtacha ★★★ O‘rtacha
Oddiy qismlar Kranlar, mil, flanjlar, vintlar Qaychi, jarrohlik asboblari, stomatologik asboblar Rulmanlar, kran to‘pchalari, pichoq pichog‘i, ishchi qismlar Umumiy korroziyaga chidamli qismlar
EN Muqobil 1.4006 1.4021 / 1.4028 1.4125 1.4301
Issiqlik Davolash Jarayoni

Qayta qizdirilganidan boshlab Yakuniy qattiqlik — Bizning boshqariladigan jarayonimiz

Martensitik zanglamaydigan qismlar yumshoq ishlov beriladi, issiqlik bilan ishlov beriladi, so'ngra muhim sirtlarda aniqlik bilan maydalash qilinadi. Biz barcha uch bosqichni yagona boshqariladigan buyurtma sifatida muvofiqlashtiramiz — mijoddan tashqari yetkazib beruvchilar bilan muvofiqlashtirish talab qilinmaydi.

🔩
Qattiq Mashina
Qayta qizdirilgan holat
OD, ID, yuzalar va xususiyatlar maydalash uchun qoldirilgan maydalash zaxirasiga ega bo'lib, muhim sirtlarda ishlov beriladi. Qayta qizdirilgan zanglamaydigan material bu bosqichda toza ishlov beriladi.
🔥
Austenitlashtirish
980–1065°C
Qism austenitlash haroratiga qizdiriladi — 980°C (410/420) yoki 1010–1065°C (440C) — karbidlarni austenit matritsasiga erishish uchun ushlab turiladi.
❄
Qaynatish
Havo yoki Yog'li Qaynatish
Tez sovutish austenitni martensitga aylantiradi — yuqori qattiqlik strukturasini yaratadi. Deformatsiya fişek va orientatsiya dizayni orqali nazorat qilinadi.
🌡
Qaynatish
150–370°C
Nazorat qilinadigan tempering qattiqlikni saqlab qolgan holda mo'rtlikni kamaytiradi. Yakuniy HRC qism yoki vakil kuponda qattiqlik testi orqali tasdiqlanadi.
⚙
Aniq maydalash
±0,005 mm
Qizdirishdan keyingi OD/ID maydalash, issiqlik bilan ishlov berish deformatsiyasidan so'ng muhim sirtlarda yakuniy o'lchamlarni tiklaydi. Yetkazib berishdan oldin CMM yordamida yakuniy o'lchamlar tekshiriladi.
Ishlov berish bo‘yicha eslatmalar

Martensitik zanglamaydigan qismlarni ishlov berish — Asosiy e'tibor beriladigan nuqtalar

⚠
Martensitik turlar bilan muammolar
!
Ish qattiqlashishi — austenitikdan kamroq, lekin mavjudMartensitik turlar 304/316 ga nisbatan kamroq qattiqlashadi, lekin hali ham aniq asboblar va doimiy oziqlantirishni talab qiladi, sirt qattiqlashishi va chekka to'planishini oldini olish uchun.
!
440C qattiq — yuqori karbid kontentiga ega440C ning yuqori karbon / xrom karbid kontenti 410 yoki 420 ga qaraganda ancha qattiqroq. Karbid qo‘shimchalari tezroq eskiradi — ishlab chiqarishda barqaror natijalar uchun rejalashtirilgan asbob o‘zgartirish intervallari muhim.
!
HTdan keyingi ishlov berish uchun frezalash talab qilinadi, aylanmaydiHRC 55+ ga qattiqlashganidan so‘ng, 440C va 420 an'anaviy tarzda aylanmaydi — faqat CBN frezalash yoki EDM amaliy. Detallar dizayni mos frezalash zaxirasini qoldirishi kerak.
!
Isitish davrida deformatsiya bo‘lishi kutilishi kerakUchta sinf ham qotib, sovutish jarayonida deformatsiya qiladi — muhim diametrlar va yuzalar uchun isitishdan keyin toleransni tiklash uchun yetarli frezalash zaxirasini rejalashtirish zarur.
✓
Biz bu muammolarni qanday boshqaramiz
✓
Yumshoq mashinalash, qattiq frezalash — rejalashtirilgan ketma-ketlikBarcha martensitik detallar sovutilgan holatda, frezalash zaxirasi bilan quruq ishlov beriladi, so‘ngra issiqlik bilan ishlov beriladi va yakuniy toleransga mos ravishda aniq frezalash qilinadi. Bu bizning standart ish jarayonimiz, istisno emas.
✓
Sinfga mos asbob va qo‘shimcha tanlovi440C uchun yanada qattiqroq karbid sinflari (PVD qoplangan, ijobiy rake). Biz har bir sinf uchun alohida asbob strategiyasini yuritamiz, asbobning umrini uzaytirish va yuzaki sifatni optimallashtirish uchun.
✓
Deformatsiya tajriba asosida xaritaga olingan, taxmin bilan emas440C va 420 ning qotish jarayonidan keyingi deformatsiya naqshlari frezalash zaxirasiga kiritilgan — biz buni mijozga birinchi maqola davomida kashf qilish uchun qoldirmaymiz.
✓
Yagona manbali issiqlik bilan ishlov berishni muvofiqlashtirishBiz austenitlash, qotish va temperlashni buyurtma bilan birga boshqaramiz — qattiqlik test kuponi yoki detallar yuzasi o‘lchovlari bilan frezalashdan oldin tasdiqlanadi.
Ishlab chiqarish imkoniyatlari

Qanday qilib ishlov beramiz Martensitik zanglamaydigan po‘lat
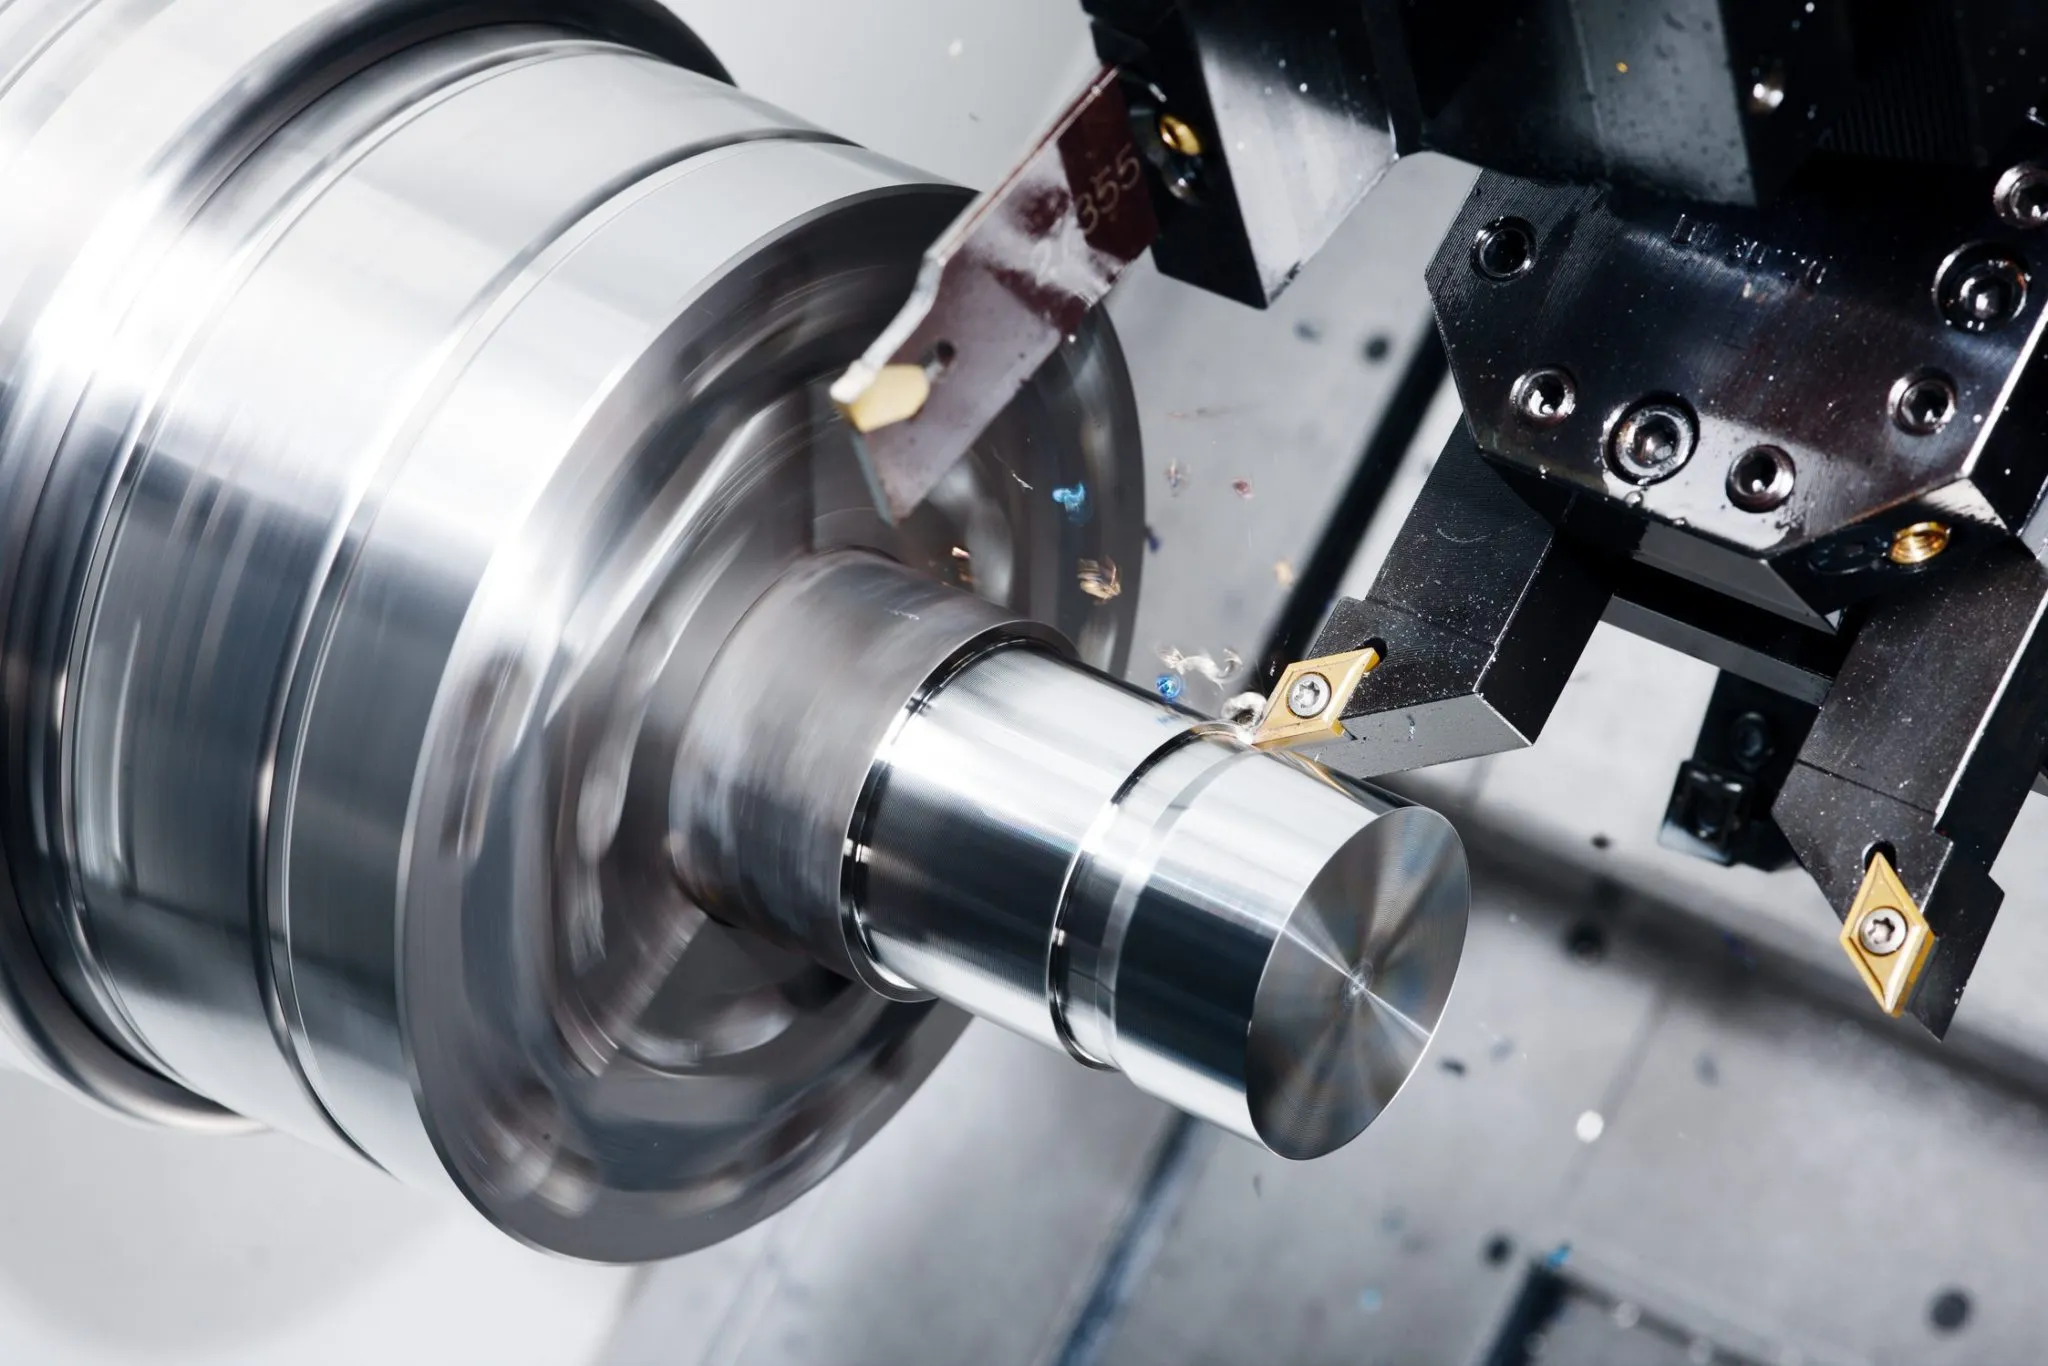
CNC aylanma 410 420 zanglamaydigan po'lat
JARAYON / 01
CNC aylantirish (qayta ishlangan)
410, 420 va 440C ning sovutilgan yoki normallashtirilgan holatda quruq va yarim tayyor aylanma ishlov berish. Tashqi profillar, OD qadamlar, vintlar, yivlar va bo‘shliqlar, issiqlik bilan ishlov berishdan oldin muhim yuzalarda rejalashtirilgan frezalash zaxirasi bilan ishlanadi.
Qayta qizdirilgan holatMaydalash zaxirasiBarcha 3 Toifa
CNC frezalash 410 420 zanglamaydigan po'lat
JARAYON / 02
CNC frezalash (Sovutilgan va Oldindan qattiqlashgan)
3 va 4 o‘qli frezalash 410 va 420 valv, korpuslar, flanjlar va strukturaviy detallar uchun. 410 oldindan qattiqlashgan (HRC 25–32) holatda, ba'zi ilovalar uchun optimallashtirilgan karbid asboblar bilan to‘g‘ridan-to‘g‘ri frezalash mumkin.
Kranlar KorpuslariKorpuslarFlanşlarOldindan qattiqlashgan 410
Namuna ishlab chiqarishga o'tish Martensitik zanglamaydigan po'lat
JARAYON / 03
Prototipdan ishlab chiqarishga
Bir dona prototiplardan boshlab, minglab martensitik zanglamaydigan detallar ishlab chiqarish uchun. To‘liq mashina → issiqlik bilan ishlov berish → frezalash → tekshirish ketma-ketligi barcha miqdorlar uchun minimal buyurtmasiz amalga oshiriladi.
Minimal buyurtma miqdori yo'qTo‘liq ketma-ketlikBir xil QC
Ilova galereyasi

Tavtypiy Martensitik Korozyasiz Detallar Biz ishlab chiqaramiz

Aniq Rulmanlar va Rulmanlar
Material440C — Q&T dan so'ng HRC 58–60
JarayonAylantirish → Q&T → OD/ID Silliqlash
SanoatHavo Kosmik · Daryo · Oziq-ovqat Moshinalari
Operatsiya va Tish Shifokor Asboblari
Material420 — HRC 50–52, silliqlash mumkin
JarayonCNC Aylantirish → Q&T → Oyna Silliqlash
SanoatTibbiyot · Tish Shifokor · Operatsiya
Kuzovlar va Pompalar Mil
Material410 — HRC 35–42 Q&T dan so'ng
JarayonCNC Aylantirish · Frezalash · Q&T
SanoatNeft va Gaz · Kimyo · Sanoat
Kuzovlar va Kulgichlar
Material440C — Koroziya va Eskirishga qarshi
JarayonCNC Aylantirish → Q&T → Lapping
SanoatSuyuqlikni Boshqarish · Neft va Gaz · Daryo
Aniq O'qish Pinlari va Mil
Material420 (standart) / 440C (maksimal eskirish)
JarayonShveytsariya aylanishi → Q&T → Silliqlash
SanoatOptik · Asboblar · Aniq mexanika.
Fastenelar va Tuzilma asboblari
Material410 — Eng yaxshi qayiq qilish imkoniyati, o'rtacha HRC
JarayonCNC aylanishi · Threading · Q&T
SanoatDengiz · Neft-kimyo · Qurilish
Xizmat ko‘rsatiladigan sanoatlar

Martensitik zanglamaydigan Talab qilinadigan ilovalar

⚕
Tibbiy / stomatologik
420
⚙
Rulmanlar
440C
🔧
Kranlar / nasoslar
410 / 440C
✈
Havo kosmik
440C / 410
⚓
Dengiz
410 / 440C
◈
Neft va Gaz
410 / 420
Qaychi tayog'idan qattiqlashtirilgan, silliqlangan qismgacha

Qanday ishlab chiqaramiz Martensitik zanglamaydigan qismlar

Qadam 01
Xomashyo
410 / 420 / 440C issiqdan chiqarilgan tayog' yoki billet, ASTM A276 / A484 mill sertifikati bilan — issiqlik raqami, kimyoviy tarkib va mexanik xususiyatlar qabul qilishda tekshirilgan.
Qadam 02
Qattiq ishlov berish
CNC aylanishi, frezalash va burg'ulash issiqdan chiqarilgan holatda. Qattiqlashdan oldin barcha muhim sirtlarda (0.2–0.5 mm har bir tomon) silliqlash materiallari qoldiriladi.
Qadam 03
Issiqlik bilan ishlash
Austenitlash → sovutish → temperlash (+ agar belgilangan bo'lsa, 440C uchun sovuq holatda). Qattiqlik test kuponi yoki sirtida tekshiriladi, keyin davom etiladi.
Qadam 04
Aniq silliqlash
OD, ID va sirt silliqlash qattiqlik o'zgarishidan keyin (±0.005 mm) yakuniy toleransni tiklaydi. Koncentriklik va doiraviylik tekshiriladi.
Qadam 05
Tekshiruv va Yetkazib berish
CMM o'lchov hisobotlari, qattiqlik testi yozuvi, material sertifikati va sirt yakunini tekshirish har bir buyurtma bilan birga yuboriladi. Dunyo bo'ylab yetkazib berish.
Keyinchalik ishlov berish

Yuzaki ishlov berish uchun Martensitik zanglamaydigan qismlar

Barcha yakunlar →
Passivatsiya
Sitrat yoki nitrat kislota passivatsiyasi (ASTM A967) erkin temirni olib tashlaydi va xrom oksid qavatini mustahkamlaydi. Kamroq samarali bo'lsa-da, martensitik turlarida, austenitikga nisbatan, kamroq Cr tarkibiga ega, lekin atmosferadagi korroziyaga qarshi chidamliligini oshiradi.
ASTM A967410 / 420Yorug' korroziyani himoya qilish
Qora oksid
Issiq kislota bilan qora bo'yash mat va qora bo'yoqni ta'minlaydi, minimal o'lcham o'zgarishi (<0.001 mm). 410 va 420 kran komponentlari, asbob korpusi va aniq asbob qismlari uchun, yoritilmagan ko'rinish va yengil rust himoyasi talab qilinadigan joylarda keng qo'llaniladi.
~0 O‘lcham O‘zgarishiMatte Qora410 / 420
Mexanika va Oyna Polishi
420 va 440C ularning nozik karbid tuzilishi tufayli a'lo darajadagi polimerizatsiya qilingan yakuniy qoplamalarni qabul qiladi — Ra 0.1 μm oyna yakuniga erishish mumkin. Operatsion asboblar, stomatologik asboblar va pichoq uchun standart bo‘lib, ularning qattiqligi va sirt yakunining sifati talab qilinadi.
Ra 0,1 μm420 / 440COperatsion Sifat
PVD Qoplamasi (TiN / CrN)
440C qismlarga TiN yoki CrN yirtiq qoplamalarining fizik bug‘ bosim bilan qoplamasi. Qattiqlash va maydalashdan so‘ng qo‘llaniladi — Hv 2200+ sirt qattiqligini qo‘shadi va qarshilik koeffitsientini kamaytiradi, xizmat muddatini uzaytiradi, valf o‘rinlari va aniq qoliplar uchun ishlatiladi.
440CTiN / CrNYuk tashishni yaxshilash
HRC60
Maksimal qattiqlik (440C)
±0.005mm
Post-HT maydalash
Ra 0,1μm
Oyna Polishi (420/440C)
24hr
Narxni tasdiqlash vaqti
Aniq ishlov berish zanglamaydigan po'latdan yasalgan ustaxona
Nima uchun biz bilan ishlash

Nima uchun bizni tanlash Martensitik Qattiq Rostdan Ishlash

HT
Buyurtma qismi sifatida issiqlik bilan ishlash boshqariladi
Austenitlash, qotish, temperlash va sovuq haroratli davolash (440C uchun) biz tomonidan muvofiqlashtirilgan va boshqariladigan — mijoz uchun alohida boshqarish uchun emas. Bir buyurtma, bir qattiqlik tekshirilgan yetkazib berish.
GR
HTdan keyingi aniq maydalash ±0.005 mm ga qadar
Muhim diametrlar, rulman o‘rinlari va bo‘shliq moslamalari haroratli davolashdan so‘ng aniq maydalangan. Koncentriclik va yurishlik CMM bilan tekshirilgan. Toleranslar partiyalar bo‘ylab doimiy ravishda saqlanadi — faqat birinchi mahsulotda emas.
SZ
440C uchun Sovuq Haroratli Davolash — Ko‘rsatilganda Kiritiladi
Sovuq haroratli davolash (−75°C dan −196°C gacha) 440C da saqlanayotgan austenitni martensitga aylantiradi, qattiqlik va o‘lchov barqarorligini maksimal darajada oshiradi. Biz buni haroratli davolash ketma-ketligiga qo‘shamiz, agar talab qilinsa.
QC
Qattiqlik Testi + CMM Hisobotlari + Material Sertifikatlari
Rockwell qattiqlik testi yozuvlari, CMM o‘lchov hisobotlari va ASTM/EN mill sertifikatlari har bir buyurtma bilan. Yetkazib berishdan keyin hujjatlarni qidirish shart emas — hamma narsa qismlar bilan birga yetkaziladi.
Savollar va Javoblar

Tez-tez so‘raladigan Savollar

410, 420 va 440C martensitik rostdan tayyorlangan po‘lat haqida keng tarqalgan savollar — qattiqlik, haroratli davolash, ishlov berish va sirtni yakunlash.

Martensitik zanglamaydigan poʻlatlar xrom qoʻshilgan poʻlatlar oilasidir, ular issiqlik bilan davolash — sovutish va qizdirish — orqali qattiqlik qiymatini HRC 60 gacha oshirish uchun qattiqlashtirilishi mumkin. Austenitik toifalar (304, 316) kabi, ular qattiqlashtirilmaydi va korroziyaga chidamliligi uchun qadrlanadi, lekin martensitik toifalar ba'zi korroziyaga chidamlilikni qattiqlik, aşınishga qarshilik va qirralarni saqlash imkoniyati uchun almashtiradi. Ular faqat poʻlatlarning yagona zanglamaydigan oilasidir, ular asbob poʻlat kabi toʻliq qattiqlashtirilishi mumkin, bu esa pichoqlar, rulmanlar, valf komponentlari va aşınishga chidamli aniq qismlar uchun mos keladi.
Uchta sinf asosan uglerod tarkibiga ko‘ra farqlanadi, bu maksimal erishiladigan qattiqlik va aşınma qarshiligini belgilaydi. 410 eng past uglerodga ega (0.08–0.15%), bu uni eng yaxshi lehimlanadigan va eng qattiq qiladi — valf korpuslari, pompa shaftlari va o‘rta qattiqlik yetarli bo‘lgan strukturaviy qismlar uchun ishlatiladi. 420 yuqori uglerodga ega (0.15–0.40%), bu esa HRC 50–52 qattiqlikka erishishga imkon beradi, aşınma qarshiligi yaxshiroq — odatda pichoq, jarrohlik asboblari va stomatologik asboblar uchun ishlatiladi. 440C eng yuqori uglerod tarkibiga ega (0.95–1.20%) har qanday standart zanglamaydigan po‘latdan, issiqlik bilan ishlov berilgach HRC 58–60 ga erishadi — mavjud eng qattiq zanglamaydigan po‘lat, bolg‘a g‘iloflari, yuqori sifatli pichoq, valf o‘rinlari va aniq aşınma yuzalar uchun ishlatiladi.
Martensitik zanglamaydigan poʻlatlar yasalishi mumkin, ammo sovutishdan oldin va yasalganidan keyin isitish davri talab qilinadi, sovuq chizilish va qattiqlashgan issiqlik ta'siridagi zonalarni oldini olish uchun. 410 uchta sinf ichida eng yaxshi yasalishi mumkin. 420 ko'proq ehtiyotkorlikni talab qiladi. 440C odatda qiyin yasaladi deb hisoblanadi va kamdan-kam hollarda yasalgan yigʻilmalarda belgilangan — uning yuqori karbon miqdori HAZ chizilish xavfini sezilarli darajada oshiradi. Agar sizning qismingiz yasalishi va zanglamaydigan xususiyatlarni talab qilsa, o‘rniga austenitik 304L yoki 316L ni ko‘rib chiqing.
So‘rg‘ich va qizdirish bilan issiqlik bilan ishlashdan so‘ng: 410 temperlangan haroratga bog‘liq ravishda HRC 35–42 ga erishadi. 420 HRC 50–52 ga erishadi. 440C esa HRC 58–60 ga erishadi — bu har qanday standart zanglamaydigan po‘lat sinfi uchun eng yuqori qattiqlik. Bu qattiqlik qiymatlari to‘g‘ri austenitlash, so‘rg‘ich va temperlashdan so‘ng erishiladi. Biz issiqlik bilan ishlashni ishlov berish buyurtmasining bir qismi sifatida muvofiqlashtiramiz, qattiqlik sinovining tasdiqlash bilan ta'minlanishi bilan.
Detallar odatda qattiqlashgan yoki oldindan qattiqlashgan holatda qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan qattiqlash holatida qattiqlash uchun qattiqlash va oldindan.
Austenitik toifalardan farqli o'laroq, martensitik zanglamaydigan po'lat kamroq xrom tarkibi va karbidlarning mavjudligi sababli passivlash imkoniyatiga ega emas. Oddiy sirt davolash usullari quyidagilardan iborat: passivlash (korroziyaga qarshiligini biroz oshiradi — ASTM A967), qora oksid (yorug'likni himoya qilish, minimal o'lcham o'zgarishi), PVD qoplamasi (440C kesish asboblari va aşınma yuzalar uchun — TiN yoki CrN aşınma qatlami qo'shadi), va sirtni silliqlash yoki superfinishing (g'ildirak yuzalari va muhrlash yuzalari uchun). Qattiq xrom qoplamasi 410 valf shlanglari va nasos shaftlarida ham qo'llaniladi.
440C asosan yuqori darajada qattiqlik talab qilinadigan va o'rtacha korroziyaga chidamlilik bilan birga zanglamaydigan po'latda qo'llaniladi. CNC ishlov berish sohalariga quyidagilar kiradi: aniq to'p o'rindiqlari va o'rindiq halqalari, yuqori sifatli pichoq pichog'i va kesish asboblari, korroziyaga chidamlilik va aşınishga qarshilik talab qilinadigan valf o'rindiqlari va valf to'pi, nasos impellerining aşınishga qarshi halqalar, aniq qoliplar va shakllantirish asboblari, tish va jarrohlik asboblari, ularning qirralarini saqlash talab qilinadigan, va suyuqlik nazorat tizimlarida nozul o'rindiqlari.
Ha. Austenitik zanglamaydigan poʻlatlar (304, 316) qattiqlashtirilmagan holatda magnit emas, martensitik zanglamaydigan poʻlatlar (410, 420, 440C) ferromagnit — qattiqlashtirilgan va qattiqlashtirilmagan holatda ham kuchli magnitga ega. Bu ularning tana markaziy kubik (BCC) yoki tana markaziy tetragonal (BCT qattiqlashtirilgan holatda) kristall tuzilishiga bogʻliq. Agar sizning ilovangiz uchun magnit bo'lmagan xususiyatlar talab qilinsa, o'rniga austenitik sinfini belgilash tavsiya etiladi.
Taklif oling

Chizmachingizni yuboring.
Taklif oling.

Har bir so'rov DFM ko'rib chiqishni o'z ichiga oladi — tolerans imkoniyatlari, material tasdiqlash va ishlab chiqarish boshlashdan oldin jarayon yondashuvi tasdiqlanadi. MOQ 1 dona.

24hr
Taklifga javob
Minimal buyurtma miqdori 1
Prototiplar OK
ISO
9001:2015
📐
Har bir so'rovda DFM ko'rib chiqish
Tolerans imkoniyatlari, jihozlash strategiyasi va material tasdiqlash. Aniq, amalga oshiriladigan fikr-mulohaza — umumiy qarshilik emas.
🎯
Birinchi maqola inspeksiyasi — Standart
Har bir yangi seriya uchun FAI hisobot. Material sertifikatlari va sirt muolajasi sertifikatlari har bir yetkazib berishda kiritilgan.
🔄
Xuddi shunday jarayon: Prototipdan ishlab chiqarishga
Sizning prototipingizdan ishlab chiqarish partiyalariga amal qiladigan jarayon rejasi. Skalirovka qilganda qayta malakali qilish shart emas.
⚙
3 / 4 / 5-o‘qli CNC + Tokarlik
Murakkab tuzilma qismlari, shaftlar, korpuslar va uzatish komponentlari. Metall va muhandislik plastmassalari.
ISO 9001:2015 3/4/5-Axis Frezalash CNC aylanma CMM tekshiruvi Global yetkazib berish